
Evite a contaminação durante a fermentação sem o uso de antibióticos ou ácidos de lúpulo
A maioria das usinas de etanol já sabe quanto custa a contaminação bacteriana: perda de etanol, ciclos extras de limpeza, acúmulo de bactérias pegajosas, formação de espuma e tempo gasto combatendo infecções em vez de operar a usina. Antibióticos, ácidos de lúpulo e lavagens ácidas ajudam apenas até certo ponto. Além disso, geram custos adicionais, preocupações com resíduos e mais trabalho de limpeza.
Existe uma abordagem mais simples. Adicione ureia gradualmente como única fonte de nitrogênio durante a fermentação e mantenha os níveis de níquel extremamente baixos. A levedura ainda consegue crescer normalmente com a ureia. As bactérias que causam a maior parte da contaminação precisam de níquel para crescer na ureia; quando o níquel permanece abaixo de um determinado nível, elas não conseguem se estabelecer. As usinas que utilizam esse método geralmente produzem mais etanol, apresentam menor acúmulo bacteriano e gastam menos tempo e dinheiro com limpeza. O equipamento necessário é modesto: geralmente, um sistema de dosagem de ureia e a garantia de que os trocadores de calor sejam fabricados em aço inoxidável de alta qualidade (316L).
Essa é uma modificação simples na sua fábrica. É fácil de testar e fácil de reverter para o processo atual.
Como está a situação econômica
Em teoria, uma usina típica de milho dos EUA com produção de 100 MMGY pode aumentar os lucros em cerca de US$ 12 a 16 milhões por ano; uma usina típica de cana-de-açúcar brasileira pode aumentar os lucros em cerca de US$ 10 milhões por ano. Esses números são estimativas, não uma garantia. Eles dependem da sua taxa de contaminação atual, do programa enzimático, da recuperação de óleo e dos procedimentos de CIP.
O uso de nossa tecnologia para controle de contaminação geralmente resulta em maior produção de etanol, menos casos de infecção, menor uso de produtos químicos na limpeza CIP e menos tempo de inatividade; além disso, em usinas de cana-de-açúcar, elimina a necessidade de lavagem ácida, reduz o acúmulo de gesso e encurta os ciclos.
O principal gasto de capital é o conjunto de produção de ureia e, se necessário, a adaptação dos trocadores de calor de placas para utilizar placas de aço inoxidável 316L (embora seja isso que a maioria das fábricas já utilize).
Teste sem riscos — sem compromisso
Oferecemos aos clientes em potencial a oportunidade de testar essa tecnologia em suas instalações, sem qualquer compromisso. Estamos tão certos de que você vai querer adquirir a licença que não cobramos nada até que você decida licenciar a tecnologia.
Você não nos paga nada, a menos que decida adquirir a licença da tecnologia. Utilize seus próprios critérios (por exemplo, rendimento de etanol, casos de contaminação, tempo/produtos químicos para CIP, margem líquida após o custo da fonte de nitrogênio em comparação com uma linha de base, etc.). Você pode modificar ou substituir esses critérios a qualquer momento, sem precisar nos apresentar qualquer justificativa para sua decisão.
Nós arcamos com os custos da consultoria que prestamos a você; você arca com os custos da adaptação da sua unidade (principalmente um conjunto de dosagem de ureia; a maioria das unidades realiza essa adaptação com tempo de inatividade limitado).
Começamos com um Acordo de Confidencialidade (NDA) e discussões técnicas.
Em seguida, firmamos um contrato de consultoria, um contrato de licença de patente e um contrato de licença de segredo comercial.
Em seguida, entramos em contato com você para ajudá-lo a implementar a tecnologia em suas instalações durante um período de teste acordado mutuamente.
Caso decida continuar licenciando essa tecnologia após o período de teste, negociaremos uma taxa de licença anual. Consideramos que uma taxa razoável seja de cerca de 10% do aumento projetado nos lucros anuais (você fica com a grande maioria dos lucros).
Qualquer uma das partes poderá rescindir este contrato e estas licenças por qualquer motivo antes que seja acordada uma taxa de licença anual; cada parte arcará com os custos por si incorridos. Caso o projeto seja encerrado sem que tenha sido acordada uma taxa de licença anual, você concorda em restaurar a usina às condições operacionais anteriores.
O que muda e o que não muda
Alterações típicas:
Substitua as fontes habituais de nitrogênio (amônio, DAP ou nitrogênio liberado por enzimas proteásicas) por ureia adicionada em etapas controladas.
Confirme se são utilizadas placas de aço inoxidável 316L nos trocadores de calor de placas, para que o teor de níquel permaneça baixo.
No caso do etanol de cana-de-açúcar, elimine a lavagem da levedura com ácido sulfúrico.
Reduzir o tempo gasto com a limpeza no local (CIP) com soluções cáusticas e ácidas.
Siga um cronograma comprovado de aplicação de ureia e respeite os limites de níquel/ureia, em vez de inventá-los na hora.
A maioria das usinas existentes de etanol de milho e de cana-de-açúcar pode incorporar essa tecnologia sem grandes interrupções nas operações.
Aumentando os lucros do etanol de milho
Aumentando os lucros do etanol de cana-de-açúcar
Aumentando os lucros com a levedura nutricional
Aumentando os lucros do etanol de milho
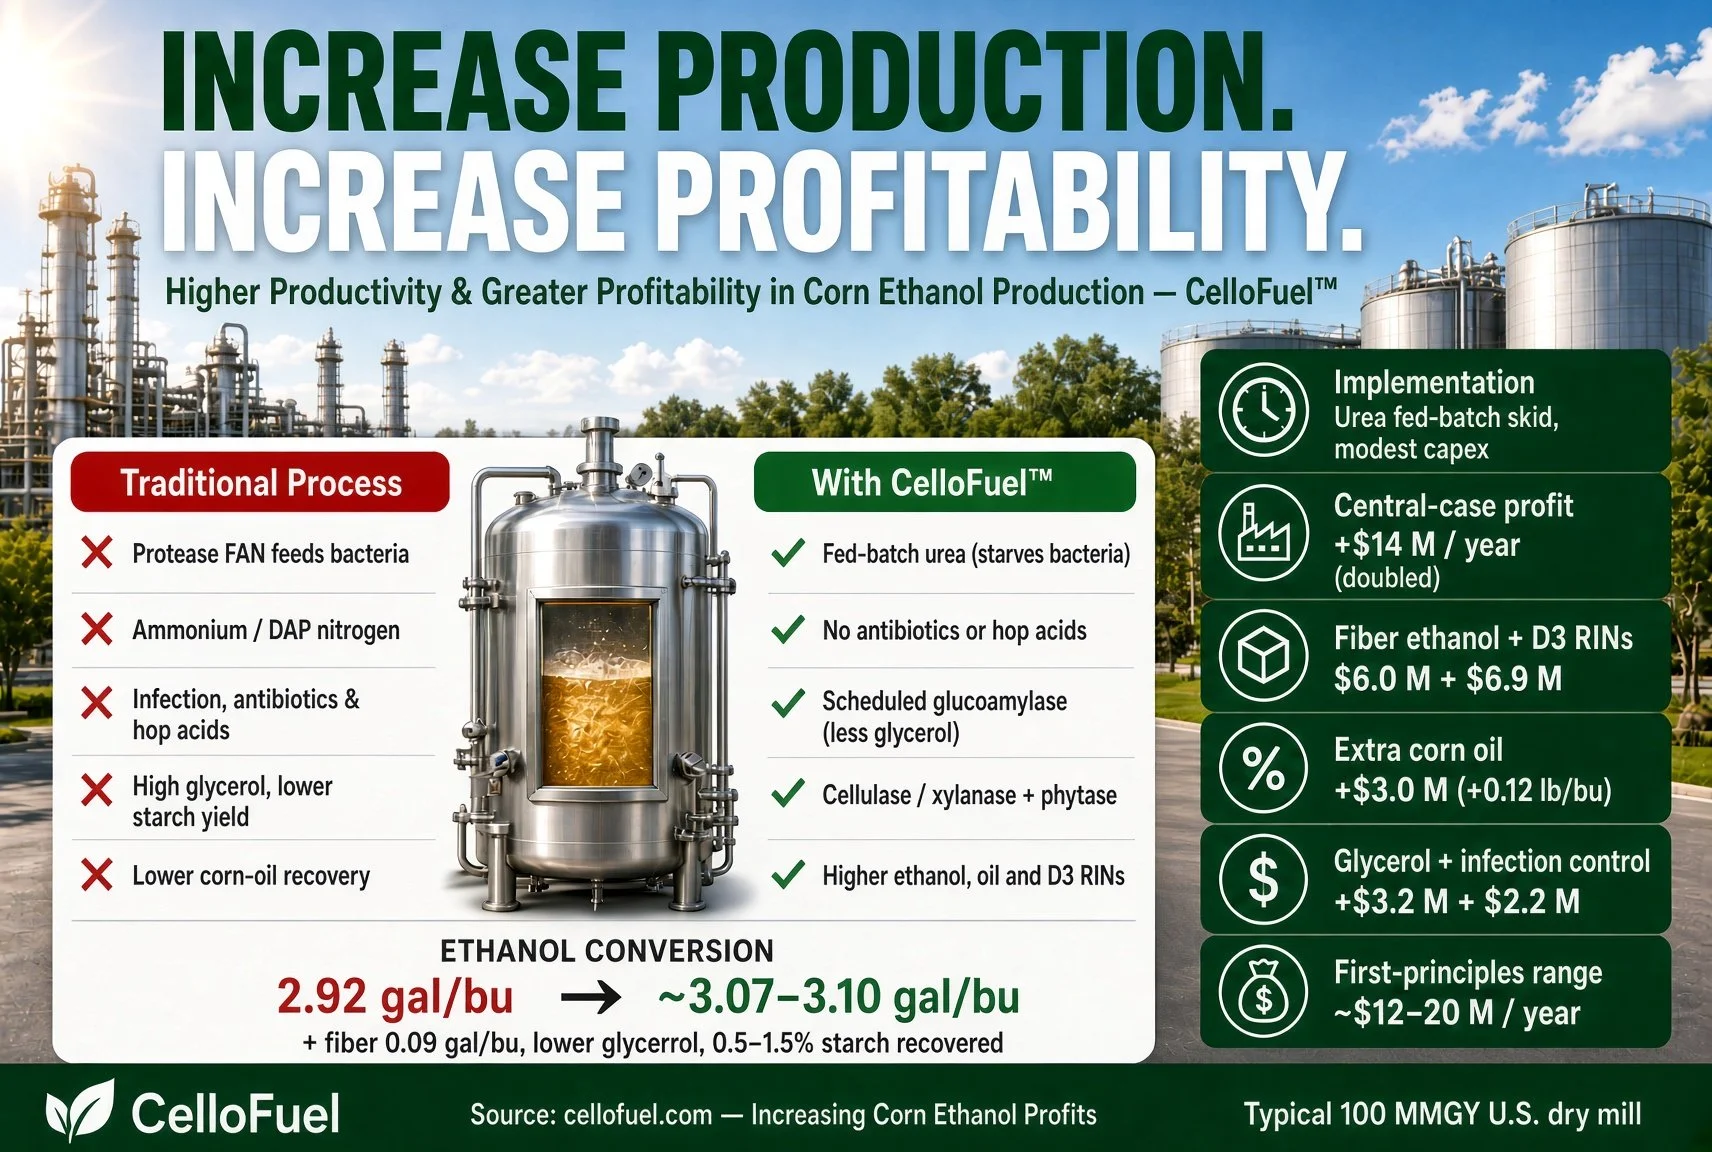
Nossa tecnologia pode ser implementada em usinas de etanol de milho já existentes nos EUA com alterações mínimas no processo e despesas de capital modestas (skid de alimentação em lote com ureia). Em média, a lucratividade de uma usina típica de etanol de milho nos EUA com capacidade de 100 MMGY pode ser aumentada em cerca de US$ 14 milhões por ano. Veja a composição do lucro na próxima seção.
Ao eliminar a contaminação bacteriana por meio do controle de nitrogênio à base de ureia e do uso estratégico de enzimas, as plantas podem alcançar rendimentos mais elevados, custos mais baixos e uma redução significativa nas tarefas de limpeza e manutenção — tudo isso sem o uso de antibióticos ou ácidos de lúpulo.
Alterações em um processo típico já existente
Se necessário, atualize os trocadores de calor de placas para que utilizem placas de aço inoxidável 316L, a fim de eliminar a lixiviação de níquel (a maioria das fábricas já utiliza o 316L).
Eliminar o uso de enzimas proteásicas, que são caras e produzem nitrogênio amino livre (FAN), do qual as bactérias se alimentam durante a fermentação. Atualmente, cerca de 90% das usinas de etanol de milho dos EUA utilizam enzimas proteásicas.
Elimine o uso de cálcio adicionado nos fermentadores utilizando alfa-amilases mais recentes que não necessitam de cálcio adicionado, como Liquozyme X/Supra, Termamyl SC, Spezyme ALPHA, Spezyme XTRA, Spezyme ETHYL, etc. Essas enzimas foram desenvolvidas especificamente para apresentar uma dependência de cálcio muito menor (geralmente apenas 5–15 ppm, quantidade que normalmente já está presente no milho e na água de processo). Isso reduz a quantidade de limpeza ácida no local (CIP).
Adicione misturas de enzimas de celulase/xilanase (OPTIMASH BOOST/AX ou Novonesis Fiberex) para aumentar tanto a produção de etanol quanto a de óleo de milho.
Adicione enzimas fitasas para melhorar a nutrição do fermento, reduzir a formação de incrustações de fitato, diminuir o fósforo ligado ao fitato no DDGS e aumentar a separação do óleo no resíduo fino.
Deixe a levedura se desenvolver a partir dos açúcares iniciais e esgotar o FAN durante o enchimento e o crescimento aeróbico inicial.
Substitua toda a suplementação de nitrogênio durante a fermentação por ureia em fed-batch (sem amônio nem DAP) para eliminar a contaminação bacteriana e a formação de biofilme.
Utilizar a alimentação em fed-batch da enzima glucoamilase, seguindo um cronograma pré-determinado, para reduzir a produção de glicerol e, assim, aumentar a produção de etanol.
Por que isso funciona
As bactérias precisam do níquel como cofator para se desenvolverem na ureia durante a fermentação. Sem ele, não conseguem se multiplicar.
A levedura precisa apenas de biotina (vitamina B7) para utilizar a ureia, de modo que cresce normalmente.
Isso cria uma vantagem natural para a levedura, ao mesmo tempo em que priva as bactérias de nutrientes, aumentando a quantidade de etanol produzida devido ao menor desvio de açúcar para o crescimento bacteriano.
O glicerol é produzido pela levedura quando altas concentrações de glicose e maltose causam estresse osmótico. Reduzimos esse estresse osmótico introduzindo a enzima glucoamilase em um cronograma pré-determinado, aumentando assim a quantidade de etanol produzida, uma vez que há menor desvio de açúcar para a produção de glicerol.
Redução da limpeza no local (CIP)
Três fatores se combinam para reduzir o CIP: ausência de contaminação bacteriana (infecção), ausência de adição de cálcio e a fitase, que reduz o ácido fítico. A redução do tempo e do custo do CIP aumenta significativamente a rentabilidade da fábrica.
Nos fermentadores de etanol com moagem a seco de milho, essas três condições, em conjunto, reduzem tanto a demanda por CIP com álcali quanto com ácido, sendo que a queda relativa maior ocorre no uso de ácido. O álcali remove principalmente substâncias orgânicas, proteínas, resíduos de leveduras e biofilmes; o ácido remove incrustações minerais (fitatos de metais, fosfatos de cálcio/magnésio, pedra de cerveja/oxalato de cálcio e depósitos mistos orgânico-inorgânicos). Essas alterações atuam em diferentes tipos de resíduos e são sinérgicas, pois depósitos mistos são comuns.
A prática comum consiste em um ciclo cáustico a quente (geralmente com 2 a 5% de NaOH, às vezes visando um ponto de ajuste de 5 a 8%) após cada lote ou em intervalos curtos, seguido por um ciclo ácido (0,5 a 2% de ácido nítrico, fosfórico ou mistura) com menor frequência ou quando houver formação de incrustações. O ciclo ácido costuma ser realizado a cada alguns ciclos cáusticos ou conforme necessário. O consumo exato varia de acordo com a dureza da água da fábrica, a reciclagem do backset, os sólidos da mistura e o programa de CIP.
1) Ausência de contaminação bacteriana (ausência de infecção)
Isso reduz principalmente a necessidade de uso de produtos cáusticos. Os biofilmes de Lactobacillus e as camadas orgânicas de lodo/proteína associadas são uma das principais causas de ciclos agressivos ou com uso excessivo de produtos cáusticos; eles também criam recantos que exigem uma limpeza mais minuciosa.
Sem eles:
A acumulação de resíduos orgânicos nas paredes do fermentador, nos cones, nos agitadores e nos resfriadores/coletores associados diminui.
Ocorre uma redução no número de eventos CIP adicionais provocados por infecções ou nos tempos de contato mais longos.
A concentração do cáustico ou o tempo/frequência do ciclo é reduzido.
A redução realista no uso de soda cáustica nos fermentadores está na ordem de 20 a 40% (pontos de ajuste mais brandos, ciclos mais curtos ou intervalos prolongados), em consonância com programas de CIP otimizados que já afirmam uma economia de cerca de 25% no uso de soda cáustica por meio de melhores aditivos e controle. Ainda é necessária soda cáustica residual para lidar com os resíduos orgânicos da levedura e do mosto. A demanda por ácido diminui apenas modestamente (menos mistura de resíduos orgânicos e minerais e menos precipitação induzida pelo pH a partir do ácido lático).
2) Sem adição de cálcio
O milho e a água de processo já fornecem uma certa quantidade de cálcio; as fábricas costumam adicionar pequenas quantidades (por exemplo, CaCl₂) para estabilizar a α-amilase e podem reciclar cálcio adicional por meio do backset. A omissão de suplementos, aliada ao controle da dureza da água e da reciclagem, reduz o cálcio disponível para a precipitação. Isso reduz principalmente a demanda de ácido ao diminuir:
Incrustação de fitato de cálcio
Incrustação de fosfato de cálcio
Beerstone (oxalato de cálcio)
A ação dos álcalis é afetada de forma menos direta (alguns depósitos mistos diminuem). Em combinação com os outros dois fatores, os ciclos ácidos tornam-se menos frequentes ou de menor intensidade.
3) A fitase reduz o ácido fítico
O ácido fítico (IP6) liberado pelo milho forma sais insolúveis de fitato-metal (especialmente fitatos de magnésio e cálcio) que se depositam como incrustações tenazes nos fermentadores e nos equipamentos a jusante. A fitase hidrolisa o IP6 em fosfato inorgânico solúvel e inositol, convertendo os sais insolúveis em espécies solúveis removíveis e impedindo a formação de novos depósitos. Os sais de fitato constituem a principal fração dos depósitos do tipo “beerstone” nas colunas de cerveja e nos equipamentos relacionados.
Essa é a alavanca mais eficaz no CIP ácido. Com dose e tempo de contato adequados da fitase (durante a liquefação, a SSF ou a pós-fermentação), a formação de incrustações relacionadas ao fitato cai 70% ou mais (refletindo as reduções observadas no fitato do DDGS). A frequência, a concentração ou a duração do tratamento ácido, portanto, diminuem substancialmente — de 40% a 70% ou mais para a etapa de acidificação no fermentador —, pois a principal contaminação mineral causada pelo fitato é significativamente reduzida. O uso restante de ácido visa os fosfatos residuais, o oxalato e a passivação. O tratamento com soda cáustica apresenta um benefício secundário menor, devido à redução da contaminação mista orgânico-inorgânica.
Efeito combinado no CIP do fermentador
As três mudanças afetam as duas principais classes de solo ao mesmo tempo:
Sem infecção → menos biofilme/carga orgânica → menor intensidade do produto cáustico.
Sem adição de cálcio + fitase → formação de incrustações minerais relacionadas ao fitato e ao cálcio significativamente menor → menor intensidade e frequência de acidez.
Resultado esperado para fermentadores de etanol de milho (ordem de grandeza, específico para cada usina):
Cáustico: redução de 25% a 40% no consumo ou uso equivalente mais suave/menos frequente.
Ácido: redução de 40% a 70% (maior ganho atribuível a um único fator proporcionado pela fitase).
No total, em relação aos produtos químicos para CIP, tempo, água e tempo de inatividade dos fermentadores: é possível obter uma redução de 30% a 50%, além de uma diminuição no número de operações de jato de água sob pressão e maior consistência na transferência de calor.
A CIP residual ainda é necessária para compostos orgânicos não fitatos, minerais residuais do milho/água e higienização de rotina. Os benefícios são maiores em instalações que atualmente apresentam altos níveis de fitatos ou incrustações mistas e infecções crônicas. Os resultados dependem da dose e do momento da aplicação da fitase, da dureza residual da água, do gerenciamento do backset e do monitoramento da CIP (titulação do hidroxil real e da condutividade). Pacotes de aditivos otimizados ou métodos de dosagem pulsada, já utilizados no setor, ampliam ainda mais essas economias.
Análise de rentabilidade do etanol de milho
O cálculo a seguir utiliza médias atuais do setor (dados de moagem do final de 2025/2026, taxas de conversão do farmdoc, preços na porta da fábrica do USDA e resultados publicados de testes com enzimas) e estequiometria baseada em princípios fundamentais.
Base vegetal
Capacidade nominal de 100 milhões de galões por ano (MMGY) de etanol desnaturado.
Conversão de referência ≈ 2,92 galões/bu → ~34,25 milhões de bushels processados por ano.
Etanol na porta da fábrica ≈ US$ 1,94/gal (faixa de preço FOB em Iowa no início de setembro de 2026).
Óleo de milho de destilaria ≈ US$ 0,74/lb.
D3 RIN ≈ US$ 2,25 por galão celulósico (estimativas recentes para 2026: ~US$ 2,15–US$ 2,41).
1. Etanol adicional + vitamina D3 proveniente da fibra do grão de milho
As misturas de celulase/xilanase (OPTIMASH BOOST/AX ou Fiberex) liberam glicose das fibras do pericarpo e do endosperma. Dados comerciais de CKF e métodos aceitos pela EPA geralmente resultam em um aumento de 0,07 a 0,12 gal/bu na produção de etanol. Média esperada para uma usina não otimizada que utilize apenas essas enzimas: 0,09 gal/bu.
Volume adicional = 3,08 milhões de galões.
Receita com etanol = 3,08 milhões × US$ 1,94 = US$ 6,0 milhões.
Créditos D3 = 3,08 milhões × US$ 2,25 = US$ 6,9 milhões.
(A fitase contribui com uma quantidade mínima de açúcar, mas é necessária para os efeitos relacionados ao óleo e à nutrição da levedura descritos a seguir.)
2. Etanol adicional proveniente de glicerol de menor qualidade
A glucoamilase em modo fed-batch evita picos de glicose/maltose, reduzindo o estresse osmótico. O teor típico de glicerol na cerveja é de 10–14 g/L; a meta do processo é de 5–10 g/L. Uma redução realista de 4 g/L em cerveja com 14,5–15,5 % v/v equivale a aproximadamente 2 g/L de etanol adicional (1 g de glicerol ≈ 0,5 g de etanol, considerando o balanço de carbono e redox).
Volume adicional ≈ 1,65 milhão de galões.
Receita = US$ 3,2 milhões.
A ureia, em comparação com o amônio/DAP, reduz de forma independente o glicerol em uma pequena quantidade adicional; esse aumento está incluído na linha de controle de contaminação.
3. Óleo de milho extra
As mesmas enzimas degradadoras de fibras, aliadas à fitase, aumentam a separação do óleo para o resíduo fino. Testes comerciais dos produtos mencionados mostram um aumento de 15 a 30 % na recuperação de óleo; uma usina que já esteja próxima da média do setor para 2025 (~0,93 lb/bu) pode esperar um aumento no rendimento de 0,12 lb/bu.
Petróleo adicional = 4,11 milhões de libras.
Receita = 4,11 M × US$ 0,74 = US$ 3,0 milhões.
A compensação pelo peso ligeiramente menor do DDGS é pequena, pois o óleo é vendido a um preço cerca de 8 vezes superior ao valor do DDGS por libra.
4. Controle de contaminação, gerenciamento do FAN e troca de nitrogênio
A eliminação do FAN derivado de proteases, a remoção do FAN residual durante o enchimento e a alimentação exclusiva com ureia com baixo teor de níquel privam as bactérias do ácido lático de nutrientes. As fábricas, em média, perdem de 0,5 a 1,5% de amido devido à infecção, além de gastarem US$ 0,005 a 0,015 por galão em antibióticos, ácidos de lúpulo ou CIP adicional. Recuperação combinada de rendimento mais economia com produtos químicos/CIP: US$ 2,2 milhões.
5. Enzima líquida e despesas operacionais menores
A eliminação da protease gera uma economia de cerca de US$ 0,8 a 1,2 milhão.
O custo incremental da celulase/xilanase + fitase (após a dedução da protease) é normalmente de US$ 1,6 a 2,2 milhões para essa escala.
A fitase também reduz o acúmulo de incrustações no evaporador e o teor de fosfato de fitato no DDGS (baixa manutenção e possível aumento modesto no preço do DDGS): +US$ 0,4 milhão.
Impacto líquido das despesas com enzimas e despesas operacionais: –$1,5 milhão.
A modernização dos trocadores de calor de placas para a utilização de placas de aço inoxidável 316L representa um investimento de capital único (a maioria das fábricas já utiliza o 316L) e não afeta o lucro anual.
Aumento total previsto do lucro anual
Etanol de fibra: US$ 6,0 milhões
RINs D3: US$ 6,9 milhões
Etanol a partir de glicerol: US$ 3,2 milhões
Óleo de milho excedente: US$ 3,0 milhões
Infecção / FAN / ureia: US$ 2,2 milhões
Escama / DDGS / CIP: US$ 0,4 milhão
Excesso líquido de enzimas: -US$ 1,5 milhão
Total previsto ≈ US$ 20 milhões
Um conjunto mais conservador de premissas (0,07 gal/bu de fibra, +0,09 lb/bu de óleo, 3 g/L de glicerol, US$ 2,00 para D3) ainda resulta em US$ 13–15 milhões. Como muitas usinas “médias” já adicionam alguma enzima para fibra e já extraem cerca de 0,9 lb/bu de óleo, a expectativa realista, com base nos princípios fundamentais, para a implementação apenas das etapas listadas é de US$ 12 a 16 milhões por ano, com uma estimativa central de US$ 14 milhões.
Os fatores predominantes são a combinação comprovada de fibra para etanol + D3 e o aumento na produção de óleo; a redução do glicerol e o controle de infecções são fatores secundários, mas cumulativos, e não exigem capital adicional além dos conjuntos de dosagem. A volatilidade nos preços do D3 (±$0,40) e do óleo (±$0,10/lb) pode fazer o valor total oscilar em ±$2,5 milhões em qualquer ano.
Autonomia resultante em toda a frota dos EUA
Fábricas com baixa eliminação de protease (90% da frota dos EUA), baixo uso de enzimas para fibras e adição convencional (não em lote alimentado) de glucoamilase: lucro incremental próximo ao total de US$ 18–20 milhões calculado com base nos princípios fundamentais.
Usinas “médias” que já utilizam alguma enzima para processamento de fibras e extraem cerca de 0,9 lb/bu de óleo (cenário central da CelloFuel): US$ 12–16 milhões, com valor médio de US$ 14 milhões.
Usinas que já combinam enzimas de fibra, alta recuperação de óleo, redução ou eliminação de proteases e glucoamilase em processo fed-batch: lucro incremental na faixa inferior da faixa de US$ 10 a 13 milhões (ou no cenário conservador de US$ 13 a 15 milhões, após a implementação de medidas adicionais de menor porte).
Entre as cerca de 191 a 198 usinas em operação nos EUA (capacidade média de cerca de 93 MMGY), a oportunidade incremental implícita para todo o setor é, portanto, de vários bilhões de dólares por ano; no entanto, a rentabilidade efetiva em nível de usina continuará a variar de acordo com os preços do D3 RIN, os preços do petróleo e o grau de avanço de cada instalação ao longo do continuum protease/enzima de fibra/glucoamilase programada. O pacote CelloFuel foi projetado como uma solução de baixa despesa de capital (principalmente um skid de alimentação em lote com ureia) que pode ser adicionada às usinas de moagem a seco existentes com apenas pequenas alterações no processo.
Aumentando os lucros do etanol de cana-de-açúcar
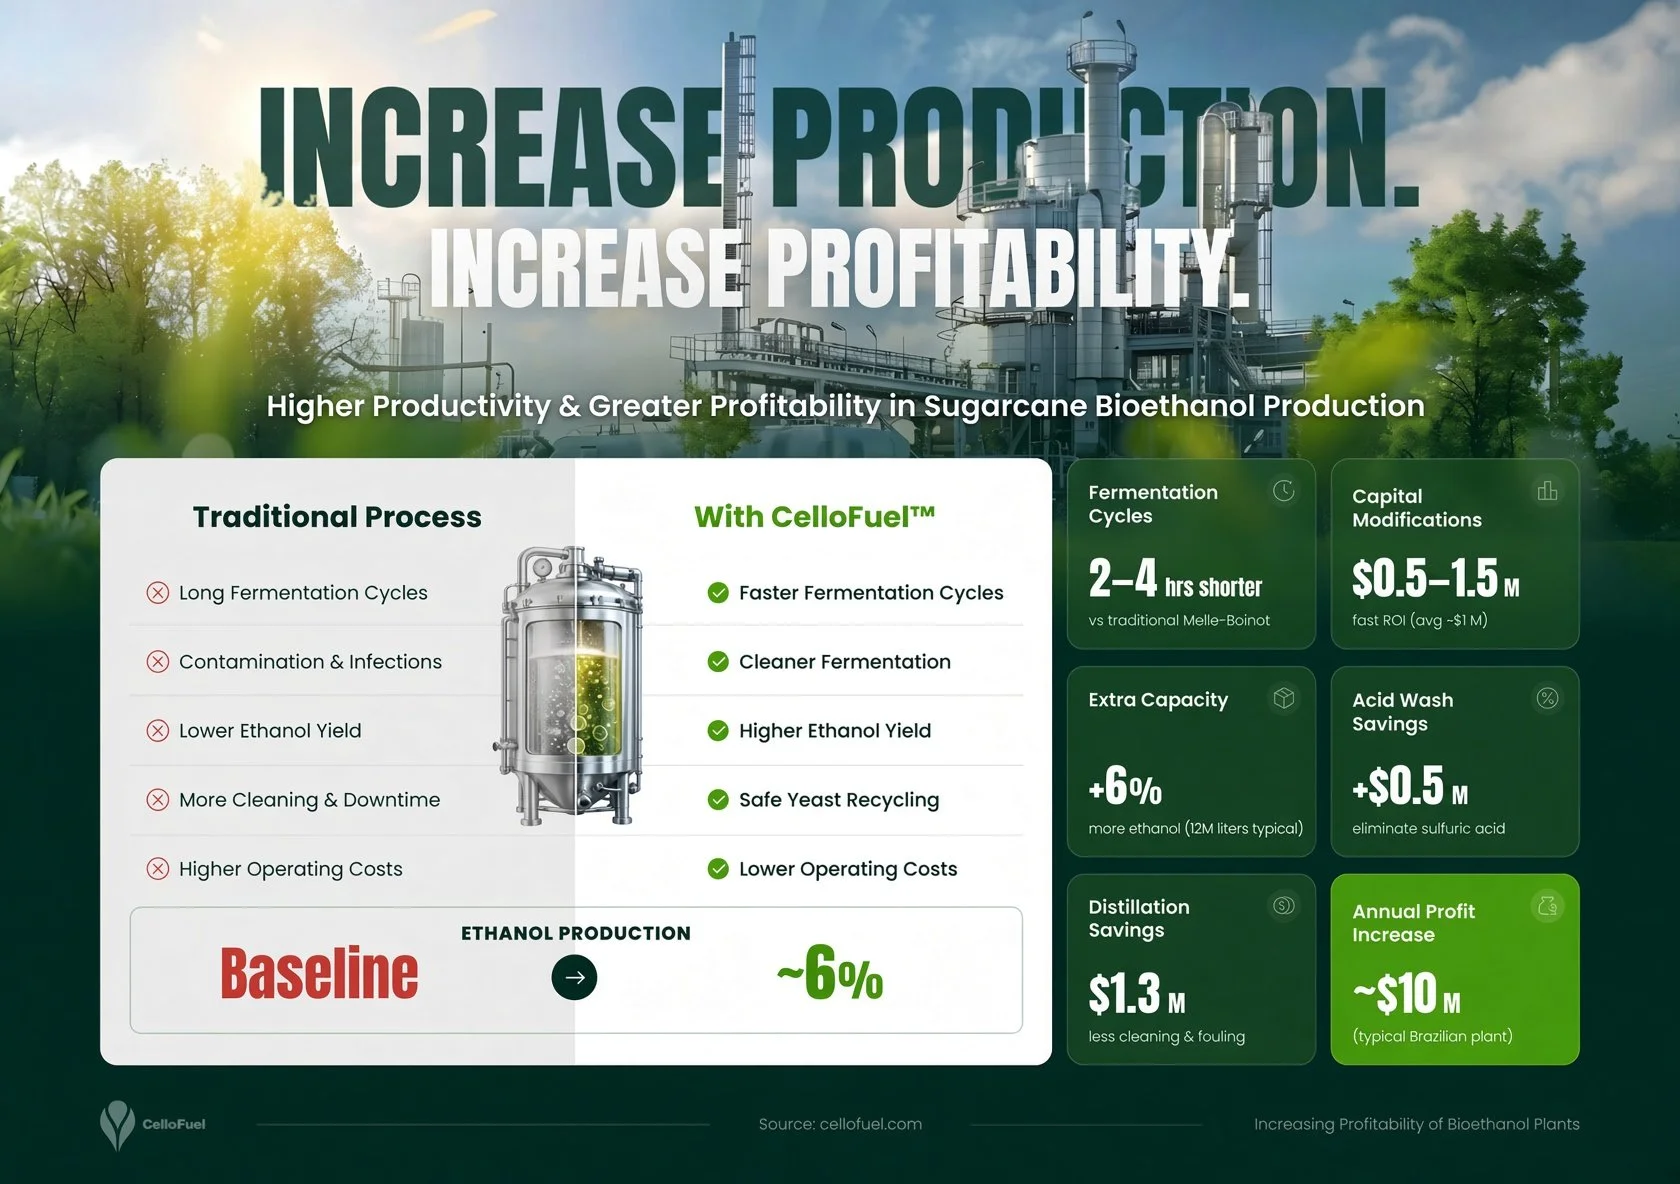
Nossa tecnologia pode ser implementada em usinas de etanol de cana-de-açúcar já existentes com alterações mínimas no processo e despesas de capital modestas (módulo de alimentação em lote de ureia). Em média, a rentabilidade de uma usina típica de etanol de cana-de-açúcar no Brasil pode ser aumentada em cerca de US$ 10 milhões por ano (ou seja, cerca de 50%).
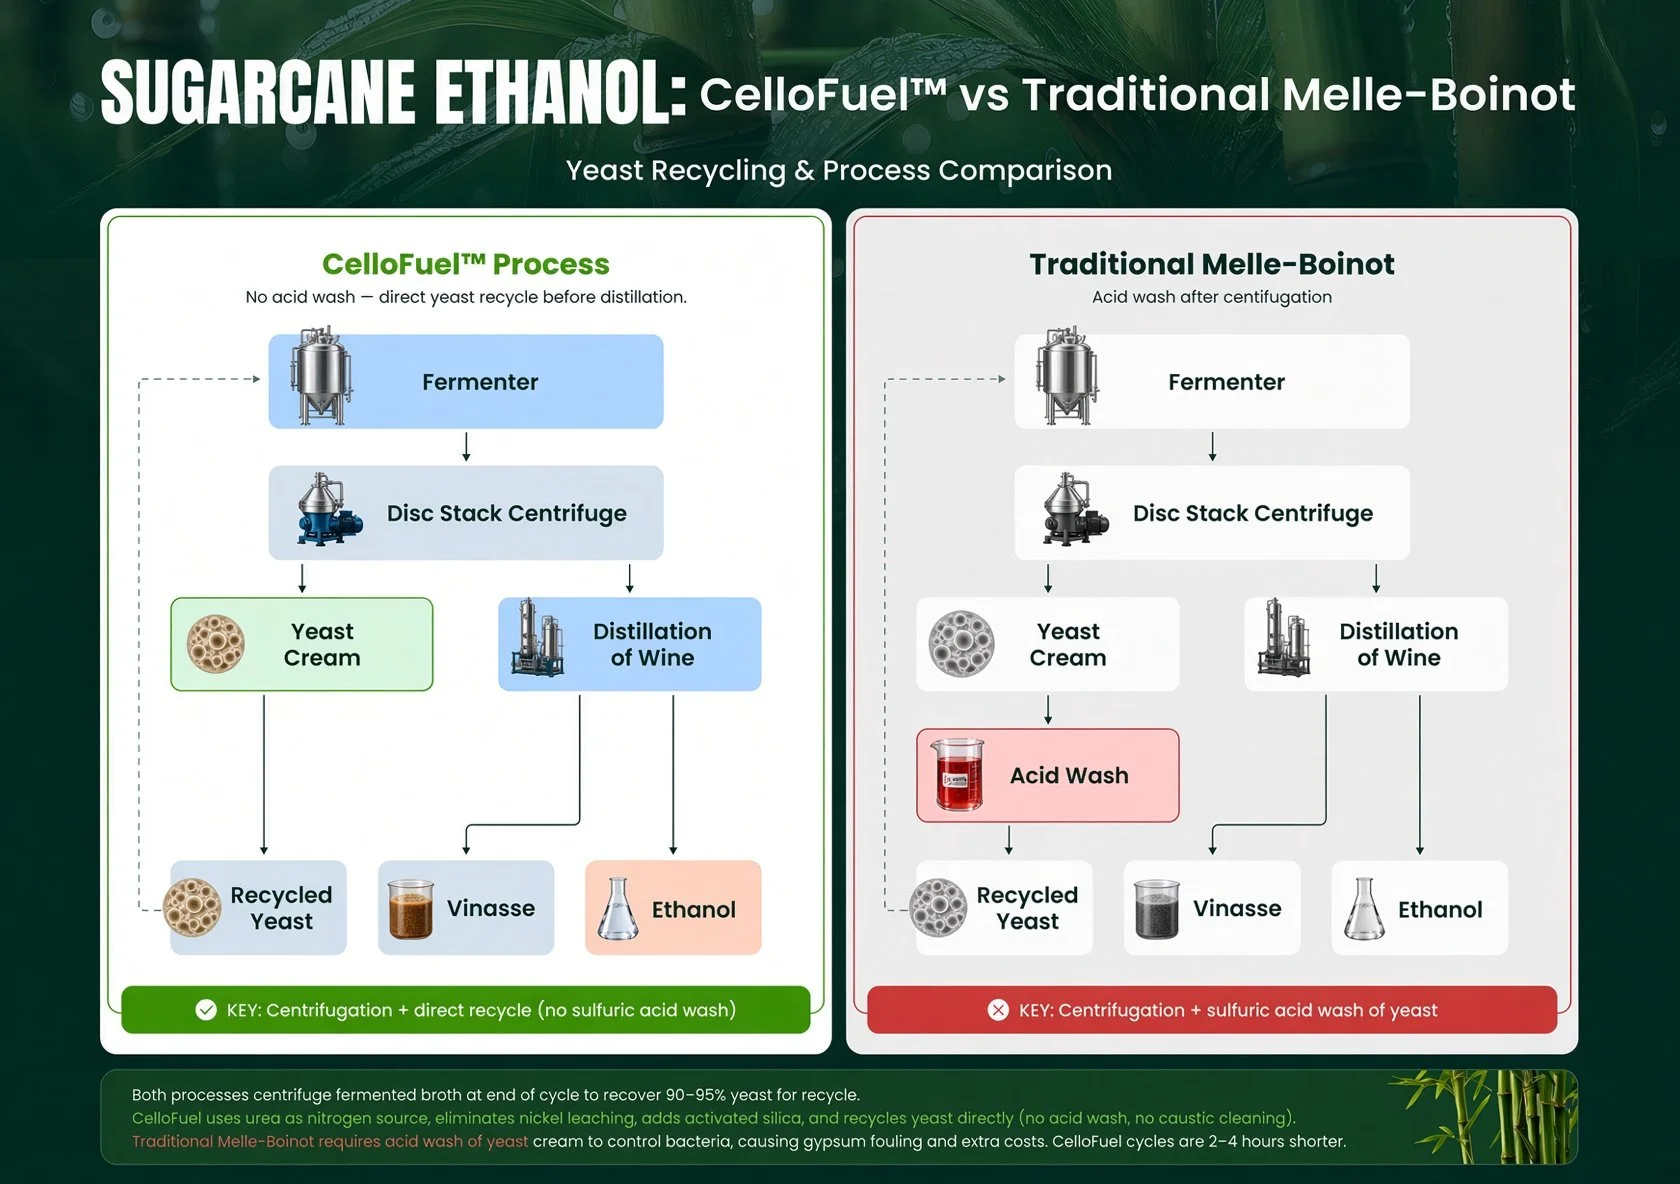
Desenvolvemos tecnologias práticas que melhoram tanto a eficiência quanto a rentabilidade das usinas de etanol de cana-de-açúcar no Brasil e na Índia. O sistema controla a contaminação bacteriana de forma eficaz, sem o uso de antibióticos nem da tradicional lavagem com ácido sulfúrico de Melle-Boinot na levedura reciclada.
Como funciona
Em vez de adicionar produtos químicos antibacterianos ao fermentador ou usar ácido sulfúrico para eliminar as bactérias durante a reciclagem da levedura, adotamos uma abordagem biológica simples:
Mudamos a fonte de nitrogênio para ureia (alimentada em lotes).
Eliminamos a lixiviação de níquel do equipamento.
As bactérias precisam do níquel como cofator para se desenvolverem na ureia durante a fermentação. Sem ele, não conseguem se multiplicar. A levedura, no entanto, precisa apenas de uma pequena quantidade de biotina (vitamina B7) para utilizar a ureia como fonte de nitrogênio. Essa diferença natural inibe o crescimento bacteriano sem o uso de produtos químicos.
Investimento e Poupança
Para uma usina típica de etanol de cana-de-açúcar de grande porte no Brasil, o custo total de capital das modificações é de aproximadamente US$ 0,5 a 1,5 milhão (média em torno de US$ 1 milhão). A maior parte desse custo refere-se a sistemas simples de dosagem de ureia e sílica ativada.
O impacto econômico é muito grande. Estimamos uma economia anual de cerca de US$ 10 milhões por fábrica.
Alterações necessárias nas instalações existentes
São necessárias as seguintes modificações:
Substitua os suplementos de nitrogênio atuais por ureia e adicione-a de forma controlada, em batelada controlada.
Utilize apenas placas de aço inoxidável 316L em trocadores de calor de placas para evitar que o níquel seja liberado no processo.
Utilize a centrífuga existente para recuperar a levedura do mosto fermentado (vinho). Isso elimina a necessidade de utilizar levedura floculante geneticamente modificada.
Limpe o fermentador entre os ciclos usando água quente sob pressão, em vez de produtos químicos cáusticos.
Pare com a lavagem com ácido sulfúrico da levedura reciclada — a levedura pode ser reciclada diretamente de volta para o fermentador.
Eliminar a adição de cálcio para neutralizar o ácido sulfúrico e para clarificar o melaço.
A eliminação do ácido sulfúrico dispensa a necessidade de limpar o acúmulo de gesso/sulfato de cálcio na parte superior das colunas de destilação.
Adicione sílica ativada (tecnologia brasileira) para manter uma alta viabilidade da levedura — acima de 80%, mesmo com concentração de etanol de 19%. Isso também reduz a produção de glicerol em até 10% e aumenta a produção de etanol.
Resultados
Essas mudanças resultam em ciclos de fermentação que são de 2 a 4 horas mais curtos do que o processo padrão de Melle-Boinot. Como o sistema não requer condições estéreis (assépticas), ele é mais simples, mais econômico e significativamente mais produtivo do que os métodos convencionais.
Redução da limpeza no local (CIP)
Um fator importante para a redução dos ciclos de fermentação é a diminuição do CIP. Três fatores contribuem para essa redução: ausência de contaminação bacteriana, reciclagem de leveduras sem lavagem com ácido sulfúrico e ausência de adição de cálcio.
1) Ausência de contaminação bacteriana
O biofilme e as camadas orgânicas associadas tornam-se mínimas. A frequência e a intensidade da CIP com soda cáustica podem cair drasticamente — muitas vezes, passando de ciclos químicos semanais ou conforme a necessidade para enxágues com água pouco frequentes, além do uso ocasional de soda cáustica em pequenas quantidades. Melhorias análogas decorrentes de uma lavagem mecânica mais eficaz já reduzem o uso de ácidos e antibióticos, ao mesmo tempo em que diminuem o transporte de contaminação entre lotes. Combinado com as outras condições, o consumo de soda cáustica para a CIP do fermentador cai entre 50% e 80%. O tempo de inatividade e o uso de água e vapor também diminuem.
2) Reciclagem de levedura sem lavagem com ácido sulfúrico
A contaminação por sulfato nos fermentadores é eliminada, o que impede a formação de incrustações de gesso. A necessidade de CIP ácido diminui. Esse efeito soma-se à redução do cálcio.
3) Sem adição de cálcio
Essa é a principal vantagem da limpeza CIP ácida. O cálcio residual no mosto diminui drasticamente, de modo que o oxalato de cálcio, o gesso e os depósitos relacionados se formam muito mais lentamente ou nem se formam. A frequência da limpeza CIP ácida pode passar de regular (semanal ou por campanha) para esporádica ou desnecessária; água ou uma solução cáustica suave podem ser suficientes para a maioria das limpezas. Experiências paralelas em evaporadores de açúcar com clarificação por cálcio reduzido ou cal dolomítica mostraram uma redução de 40 a 60% no uso de produtos químicos de limpeza, tempo de limpeza cerca de 50% menor e intervalos entre limpezas 80 a 120% mais longos. Os fermentadores operam em temperatura mais baixa e sem concentração por evaporação, portanto, o benefício relativo deve ser pelo menos tão grande (uma redução de 70 a 90% nos produtos químicos do CIP ácido é uma expectativa razoável). O desempenho da levedura também pode melhorar ligeiramente, pois altos níveis de cálcio têm efeito inibidor.
Efeitos combinados e secundários
As três condições interagem: menos biofilme significa menos “cola” orgânica para o depósito mineral, e menos depósito mineral significa menos nichos protegidos para os micróbios. O consumo total de produtos químicos para a CIP (soda cáustica + ácido), água, energia para aquecimento das soluções de CIP e o tempo de inatividade do fermentador caem em bem mais da metade. As unidades ainda precisam de enxágues e inspeções ocasionais, além de uma boa cobertura mecânica (dispositivos de pulverização giratórios que alcancem tetos e áreas sombreadas). Resíduos provenientes de impurezas da cana ou de antiespumantes permaneceriam, portanto, o CIP não desapareceria totalmente.
A quantificação é específica para cada fábrica (proporção entre suco e melaço, dureza da água, dose exata de cal, geometria do fermentador, cronograma atual de CIP). A prática típica no Brasil já utiliza ácido sulfúrico principalmente na camada de levedura, em vez de na limpeza CIP do fermentador; portanto, as maiores economias incrementais advêm da eliminação do cálcio derivado da cal e dos biofilmes. O monitoramento (condutividade, inspeção visual, ATP ou contagem microbiana, desempenho da transferência de calor) permitiria prolongar os intervalos com segurança. São necessários métodos alternativos de clarificação ou tratamento do suco que minimize o cálcio para concretizar o cenário de “sem adição de cálcio” em escala industrial.
- Sílica ativada: Um aditivo especial (de tecnologia brasileira) que ajuda a manter as células de levedura saudáveis e vivas, mesmo quando os níveis de etanol são elevados. Ele também pode reduzir o desperdício de glicerol e aumentar a produção de etanol.
- Antibióticos: medicamentos que matam ou inibem as bactérias (esse método evita totalmente o uso deles).
- Condições assépticas (estéreis): Um ambiente totalmente livre de germes, no qual não é permitida a presença de bactérias (esse método mais simples não exige isso).
- Contaminação bacteriana: bactérias indesejadas que entram nos tanques de fermentação e competem com a levedura ou reduzem a produção de etanol.
- Biotina (vitamina B7): Uma vitamina do complexo B de que a levedura necessita em pequenas quantidades para crescer adequadamente quando utiliza a ureia como fonte de nitrogênio.
- Produtos químicos cáusticos: Produtos de limpeza fortes e agressivos (como a lixívia), tradicionalmente usados para esfregar tanques (substituídos aqui por água quente).
- Centrífuga: Máquina que gira e separa sólidos (incluindo levedura) dos líquidos durante o processo.
- Colunas de destilação: torres altas que purificam o etanol, separando-o da água e de outros líquidos.
- Sistemas de dosagem: Equipamentos que adicionam pequenas quantidades precisas de materiais (como ureia) nos momentos certos.
- Concentração de etanol: A porcentagem de álcool na mistura de fermentação (níveis mais altos significam maior produção).
- Ciclos de fermentação: Ciclos completos que envolvem a transformação dos açúcares da cana-de-açúcar em etanol, a colheita e a repetição do processo.
- Levedura floculante: Levedura especial projetada para se aglomerar, facilitando a separação (não é necessária neste método).
- Geneticamente modificado: alterado no nível do DNA em laboratório (esse método evita a necessidade de usar levedura modificada).
- Glicerol: Um subproduto espesso e pegajoso que a levedura produz naturalmente durante a fermentação. Reduzir sua quantidade permite que se produza mais etanol.
- Gesso (acúmulo de sulfato de cálcio): Depósitos calcários que podem obstruir equipamentos de destilação, frequentemente causados pelo uso de ácidos.
- Processo Melle-Boinot: O método brasileiro mais comum em grande escala para a produção de etanol de cana-de-açúcar por meio de fermentação em batelada alimentada e reciclagem de levedura, que tradicionalmente envolve a dosagem de ácido sulfúrico na levedura reciclada para controlar as bactérias.
- Lixiviação do níquel: O níquel proveniente dos equipamentos metálicos se dissolve no líquido (as bactérias precisam dele para se desenvolver na ureia; portanto, impedir isso as impede de se desenvolver).
- Fonte de nitrogênio: A substância química que fornece nitrogênio (um elemento essencial para o crescimento) à levedura ou às bactérias — substituída, neste caso, pela ureia.
- Trocadores de calor de placas: Dispositivos com placas metálicas utilizados para aquecer ou resfriar líquidos de processo de maneira eficiente.
- Água quente pressurizada: Água quente pulverizada sob pressão para limpar tanques sem o uso de produtos químicos agressivos.
- Levedura reciclada: Levedura guardada de um lote de fermentação e reutilizada no lote seguinte.
- Aço inoxidável 316L: Metal de alta qualidade utilizado em peças de equipamentos para impedir que o níquel se dissolva no líquido.
- Lavagem com ácido sulfúrico: Utilização de ácido forte para limpar e desinfetar a levedura reciclada (eliminada neste método).
- Ureia: Uma fonte de nitrogênio comum e barata (também utilizada em fertilizantes) fornecida às leveduras. É adicionada gradualmente, juntamente com uma quantidade muito baixa de níquel, para favorecer o crescimento das leveduras em detrimento das bactérias.
- Viabilidade da levedura: A porcentagem de células de levedura que permanecem vivas e saudáveis. Uma maior viabilidade melhora a reciclagem e o desempenho, mesmo com altos níveis de etanol.
Aprimoramentos sem contaminação bacteriana e sem lavagem de leveduras
Agora, vamos considerar um processo modificado em que não ocorra contaminação bacteriana durante a fermentação e nenhuma lavagem com ácido ou água seja aplicada à levedura centrifugada. Em vez disso, 95% da levedura é reciclada diretamente sem lavagem. Veja como isso altera e pode melhorar o processo:
Melhorias operacionais
Eliminação da recuperação de etanol da lavagem ácida:
No processo padrão, a lavagem ácida da levedura pode diluir qualquer etanol residual aderido à biomassa da levedura. Esse etanol deve ser recuperado (por exemplo, por meio de destilação), adicionando uma etapa que consome muita energia. Ao pular a lavagem, nenhum etanol é perdido em uma solução de lavagem, eliminando esse processo de recuperação e economizando energia.
Sem neutralização de ácido:
A lavagem ácida requer a neutralização da pasta de levedura ácida (por exemplo, com uma base como a cal) antes da reciclagem para evitar prejudicar a levedura ou alterar o pH da fermentação. Ignorar a lavagem elimina a necessidade de neutralização, reduzindo os insumos químicos, o tratamento de resíduos e os custos associados.
Processo simplificado:
A remoção da etapa de lavagem simplifica as operações ao reduzir o número de processos unitários, diminuindo a mão de obra, a manutenção de equipamentos e o uso de água.
Essas mudanças aumentam a eficiência da fábrica, reduzindo as despesas com energia, produtos químicos e operacionais.
Concentração de equilíbrio de metabólitos e células mortas
Sem lavagem, a levedura reciclada carrega os metabólitos da fermentação (por exemplo, ácidos orgânicos como ácido acético, glicerol e álcoois superiores) e células de levedura fracas ou mortas para cada novo ciclo. Veja como isso se estabiliza:
Acumulação: Inicialmente, as concentrações desses componentes aumentam a cada ciclo, pois 95% da levedura, incluindo seus metabólitos e células mortas, é reutilizada.
Remoção e diluição:
Perda de levedura de 5%: Os 5% de levedura não reciclados (vendidos como ração animal) removem uma pequena fração desses componentes do sistema.
Adição de substrato fresco: Cada ciclo introduz suco de cana-de-açúcar ou melaço fresco, diluindo a concentração de metabólitos no caldo de fermentação.
Equilíbrio: Ao longo de vários ciclos, atinge-se uma concentração de equilíbrio na qual a taxa de produção de metabólitos e o acúmulo de células mortas se igualam à sua remoção (por meio da perda de 5% das leveduras) e à diluição (por meio do substrato fresco). Esse nível de equilíbrio é mais elevado do que em um sistema com levedura lavada, no qual a lavagem remove alguns metabólitos e células mortas a cada ciclo. No entanto, como a Saccharomyces cerevisiae é tolerante a muitos de seus próprios subprodutos (até certos limites) e não há competição bacteriana, essa concentração mais elevada é controlável sem prejudicar significativamente a eficiência da fermentação.
Quantitativamente, esse equilíbrio depende das condições de fermentação (por exemplo, concentração de açúcar, duração do ciclo), mas, qualitativamente, ele se estabiliza em um nível que reflete o equilíbrio da produção, da perda e da diluição.
Melhoria do tempo de ciclo com cubas lavadas com água
Por fim, considere como o fato de não lavar a levedura melhora o tempo total do ciclo quando as cubas de fermentação são limpas com água em vez de soda cáustica:
Componentes de tempo de ciclo padrão:
Fermentação: 6-12 horas.
Colheita (centrifugação): ~1-2 horas.
Lavagem da levedura: no processo padrão, a lavagem com ácido ou água, a neutralização e o enxágue levam de 1 a 2 horas (dependendo da escala e do método).
Limpeza de cubas: A limpeza cáustica, geralmente aquecida e seguida de enxágue, leva de 2 a 3 horas ou mais.
Processo modificado:
Sem lavagem da levedura: a eliminação da etapa de lavagem economiza de 1 a 2 horas por ciclo. Após a centrifugação, a levedura é imediatamente reciclada, eliminando uma etapa significativa de preparação.
Cubas lavadas com água: A limpeza de dornas com água em vez de cáusticos é mais rápida - potencialmente reduzindo o tempo de limpeza para 1 a 2 horas - pois evita o aquecimento, a exposição prolongada a produtos químicos e o enxágue extensivo. A água é suficiente aqui porque não há contaminação bacteriana e o objetivo é simplesmente remover os resíduos físicos (levedura, açúcares) em vez de higienizar profundamente.
Efeito combinado: sem a lavagem da levedura, o tempo entre os ciclos de fermentação diminui diretamente. Aliar isso a uma limpeza mais rápida das cubas com água reduz ainda mais o tempo de inatividade, permitindo que os ciclos sejam reiniciados mais cedo. Por exemplo, um ciclo que levava de 12 a 15 horas (fermentação + colheita + lavagem + limpeza com soda cáustica) passa a durar de 10 a 12 horas, aumentando a produtividade.
A ausência de contaminação bacteriana permite essas simplificações sem arriscar o desempenho da fermentação, pois as bactérias - normalmente controladas por lavagem ácida e limpeza cáustica - não são um fator.
Conclusão
Na produção brasileira de etanol de cana-de-açúcar, o ciclo padrão de fermentação em batelada envolve a fermentação do caldo de cana ou do melaço com Saccharomyces cerevisiae, seguida de centrifugação, lavagem da levedura e limpeza da cuba com soda cáustica. Quando não ocorre contaminação bacteriana e 95% da levedura centrifugada é reciclada sem lavagem:
As operações da fábrica melhoram com a eliminação da recuperação de etanol e da neutralização de ácido, economizando energia, produtos químicos e tempo.
As concentrações de metabólitos e células mortas atingem um equilíbrio mais alto, porém estável, equilibrado pela perda de levedura e diluição do substrato, tolerável devido à ausência de interferência bacteriana.
O tempo do ciclo diminui com a remoção da etapa de lavagem da levedura (economia de 1 a 2 horas) e, quando as cubas são lavadas com água em vez de serem limpas com soda cáustica, reduzem ainda mais o tempo de limpeza (1 a 2 horas em vez de 2 a 3 horas ou mais), aumentando a eficiência geral.
Esse processo otimizado aproveita a ausência de contaminação para simplificar e acelerar a produção de etanol.
Reduz o tempo de fermentação:
No processo aprimorado, o tempo de fermentação é reduzido porque a levedura não é mais submetida ao estresse da lavagem ácida. Veja como isso funciona:
Lavagem com ácido em processos tradicionais
Na produção tradicional de etanol, a levedura é frequentemente reciclada entre os ciclos de fermentação para maximizar a eficiência. Para controlar a contaminação bacteriana durante essa reciclagem, a levedura é lavada com ácido sulfúrico. No entanto, essa exposição ao ácido estressa as células da levedura. O estresse pode danificar as membranas celulares, reduzir sua viabilidade e diminuir sua atividade metabólica. Quando essas células de levedura estressadas são reutilizadas, elas precisam de tempo para se recuperar antes de poderem fermentar os açúcares com eficiência. Esse período de recuperação, ou fase lag, prolonga o tempo total de fermentação.
Eliminação da lavagem ácida no processo aprimorado
No processo aprimorado, a etapa de lavagem com ácido é totalmente ignorada. Após a fermentação, 95% da levedura é separada por centrifugação e reutilizada diretamente no próximo ciclo sem ser exposta ao ácido. Como não há lavagem com ácido, a levedura evita esse estresse. Como resultado:
Maior viabilidade: As células de levedura permanecem mais saudáveis, com membranas intactas e melhor função metabólica.
Sem tempo de recuperação: sem a necessidade de se recuperar do estresse ácido, a levedura pode começar a fermentar o novo lote de caldo de cana ou melaço imediatamente.
Como isso reduz o tempo de fermentação
A chave para um tempo de fermentação mais curto está na condição aprimorada da levedura:
Início mais rápido: No processo tradicional, a levedura lavada com ácido pode entrar em uma fase de retardo à medida que se recupera do estresse, atrasando o início da fermentação ativa. No processo aprimorado, essa fase de atraso é minimizada ou eliminada porque a levedura não está estressada e está pronta para trabalhar imediatamente.
Fermentação mais eficiente: Leveduras mais saudáveis convertem os açúcares em etanol e dióxido de carbono mais rapidamente. Sem o ônus de reparar os danos induzidos pelo ácido, a levedura fermenta em um ritmo mais rápido, completando o ciclo mais cedo.
Quanto tempo é economizado?
A redução exata do tempo de fermentação depende de fatores como a cepa da levedura, a concentração de açúcar e as condições de fermentação. No entanto, ao evitar o estresse ácido, a fermentação pode ser reduzida em aproximadamente 10 a 20%. Em um ciclo de fermentação típico de 8 a 12 horas, isso pode significar uma economia de 1 a 2 horas por lote.
Vantagens adicionais
Além de reduzir o tempo de fermentação, pular a lavagem ácida simplifica o processo. Ele elimina a necessidade de ácido, agentes neutralizantes e etapas extras, como o tratamento da lavagem, o que também economiza tempo e recursos. Com ciclos de fermentação mais rápidos, a fábrica pode processar mais lotes no mesmo período de tempo, aumentando a produtividade geral.
Conclusão
Ao eliminar a lavagem ácida, o processo aprimorado mantém a levedura mais saudável e mais ativa, evitando o estresse que retarda a fermentação no método tradicional. Isso leva a um início mais rápido e a uma conversão de açúcar mais eficiente, reduzindo o tempo de fermentação e melhorando a simplicidade e a eficiência do processo.
- Neutralização de ácido: Adição de uma base (como cal) para neutralizar o ácido após a lavagem da levedura, de modo que ela não prejudique o próximo lote.
- Lavagem com ácido: Tratamento da levedura reciclada com ácido sulfúrico para eliminar bactérias e limpá-la (essa etapa foi omitida aqui).
- Células de levedura mortas: Células de levedura que morreram durante a fermentação e que, normalmente, seriam removidas por meio da lavagem.
- Concentração de equilíbrio: O nível estável que os resíduos e as células mortas atingem após muitos ciclos, no qual a produção de novas células se equilibra com a remoção e a diluição.
- Álcoois superiores: Álcoois derivados produzidos durante a fermentação que podem se acumular se a levedura não for removida.
- Metabólitos: Substâncias (como ácidos orgânicos, glicerol e álcoois) produzidas pela levedura durante a fermentação.
- Ácidos orgânicos (por exemplo, ácido acético): subprodutos naturais da fermentação que podem afetar o processo caso se acumulem em excesso.
- Tanques lavados com água: Limpeza dos tanques de fermentação apenas com água quente sob pressão, em vez de produtos químicos agressivos (o que é possível porque as bactérias estão sob controle).
- Lavagem da levedura: Limpeza da levedura reciclada com ácido ou água para remover contaminantes e reativá-la (eliminada nesta etapa para economizar tempo, energia e produtos químicos).
Análise de rentabilidade do etanol de cana-de-açúcar brasileiro
Essa técnica pode ser usada em usinas de etanol de cana-de-açúcar no Brasil para melhorar a eficiência, produzir mais etanol, reduzir a formação de espuma e diminuir o forte odor da vinhaça. As mudanças que utilizam essa técnica de controle de contaminação permitem o uso da reciclagem de leveduras sem lavagem ácida para acelerar o tempo de fermentação em usinas flex.
Mudanças necessárias: São necessárias alterações mínimas para integrar nossa técnica de controle de contaminação:
Use a ureia como única fonte de nitrogênio, substituindo o sulfato de amônio
Usar alimentação em lote alimentado de ureia
Certifique-se de que os trocadores de calor de placas utilizem placas de aço inoxidável 316L (que não liberam níquel)
Não use lavagem ácida, recicle o creme de levedura diretamente da centrífuga
Limpe os tanques com spray de água de alta pressão, sem cáusticos
Benefícios:
Reduz a contaminação por leveduras selvagens: Sem contaminação bacteriana, a contaminação por D. bruxellensis e outras leveduras selvagens não ocorre quando se usa uma cepa de S. cerevisiae de crescimento rápido como a PE-2.
Reduz a formação de espuma: A formação de espuma é reduzida porque a proteína extracelular do Lactobacillus é eliminada.
Reduz os odores fortes: Eliminar o enxofre da lavagem e trocar o sulfato de amônio por ureia resulta em uma redução significativa do enxofre na vinhaça, o que reduz o forte odor das bactérias que produzem sulfeto de hidrogênio a partir da vinhaça. A não utilização de dióxido de enxofre na clarificação do caldo de cana pode reduzir ainda mais o forte odor da vinhaça.
Reduz a incrustação na coluna de destilação: A eliminação da lavagem com ácido sulfúrico elimina a adição de sulfato de cálcio solúvel às colunas de destilação ao recuperar o etanol dessa lavagem. O sulfato de cálcio da lavagem também se precipita na coluna de destilação, causando incrustação e exigindo mais limpeza.
Melhora a eficiência da destilação: A água de lavagem com ácido sulfúrico dilui o mosto que está sendo destilado, o que aumenta a energia e o tempo necessários para a destilação. É mais eficiente transportar esse etanol com a levedura reciclada para o próximo ciclo de fermentação.
Aumenta os lucros: A economia de custos é considerável devido à redução do tempo por lote em 2 a 4 horas e ao aumento da eficiência do processo. O aumento na renda de uma típica usina de etanol de cana-de-açúcar brasileira que produz 6% a mais de etanol (12 milhões de litros) devido à eliminação da contaminação bacteriana nos fermentadores é de aproximadamente US$ 6.000.000 por ano, supondo um preço de etanol de US$ 0,50 por litro. Esse valor pode variar de US$ 3,6 milhões a US$ 8,4 milhões, dependendo dos preços do etanol ou do tamanho da usina. A economia de custos decorrente da eliminação da lavagem com ácido sulfúrico é de aproximadamente US$ 500.000 por ano. A economia de custos com a eliminação do sulfato de cálcio das colunas de destilação é de cerca de US$ 1,3 milhão por ano. A economia de custos com a redução do tempo de ciclo do lote de 12-15 horas para 10-12 horas é de cerca de US$ 1,3 milhão por ano. A economia total de custos é de cerca de US$ 10.000.000 por ano para uma grande usina de etanol de cana-de-açúcar.
- Sulfato de amônio: Um produto químico às vezes utilizado para fornecer nitrogênio à levedura (substituído aqui pela ureia).
- Sulfato de cálcio: Um depósito mineral (também chamado de gesso) que pode causar incrustações no equipamento de destilação quando são utilizadas lavagens ácidas.
- D. bruxellensis (Dekkera bruxellensis): Um tipo de levedura selvagem que pode contaminar as fermentações e reduzir a eficiência ou a qualidade.
- Proteína extracelular: proteínas liberadas por bactérias contaminantes (como o Lactobacillus) que causam formação excessiva de espuma.
- Usinas flexíveis: Usinas de etanol capazes de produzir tanto açúcar quanto etanol, dependendo do que for mais lucrativo.
- Formação de espuma: Formação excessiva de bolhas nos tanques, frequentemente causada por proteínas bacterianas, o que leva a derramamentos ou problemas operacionais.
- Sulfeto de hidrogênio: um gás com cheiro de ovo podre, produzido por algumas bactérias a partir de compostos de enxofre.
- Lactobacillus: bactérias comuns que contaminam a produção de etanol, competem com a levedura e geram subprodutos indesejados.
- Compostos de enxofre: Substâncias químicas que contêm enxofre e que podem causar maus odores nos fluxos de resíduos quando há bactérias presentes.
- Vinasse: O líquido residual aquoso que resta após a destilação do etanol; frequentemente utilizado como fertilizante, mas pode apresentar odores fortes causados por bactérias.
- Leveduras selvagens: Quaisquer leveduras, exceto a Saccharomyces cerevisiae desejada, que possam invadir o processo e reduzir a produção.
Aumentando os lucros com a levedura nutricional

Desenvolvemos tecnologias para ampliar usinas de bioetanol já existentes, a fim de produzir proteína acessível e saudável (TorulaFeed™) a partir de arroz, milho e trigo, e estamos desenvolvendo tecnologias para ampliar usinas de beterraba sacarina já existentes, a fim de produzir o fermento “ TorulaFeed ” a partir da polpa de beterraba sacarina.
Existe um grande mercado para proteínas saudáveis destinadas à alimentação animal e à nutrição humana. Os principais países produtores de TorulaFeed a partir de grãos são os EUA, a China, a Rússia e a Índia, pois esses países dispõem de grandes quantidades de grãos a baixo custo, energia a baixo custo para a geração de vapor e ureia a baixo custo. Os principais países produtores de TorulaFeed a partir de polpa de beterraba sacarina são a União Europeia, a Rússia e a Turquia, pois esses países possuem um grande número de usinas de beterraba sacarina que já armazenam pellets de polpa de beterraba sacarina e dispõem de infraestrutura existente que fica ociosa fora da época de produção (geradores de vapor, equipamentos de peletização), o que reduz as necessidades de capital para a fabricação de TorulaFeed.
Torula (Candida utilis) é utilizada há mais de um século na alimentação de peixes, animais e pessoas.
TorulaFeed é feito de grãos moídos (arroz, milho ou trigo) e ureia (para nitrogênio na proteína) por meio de fermentação.
Cerca de 70% do grão é amido, e esse amido é hidrolisado em açúcar (maltose) por meio de enzimas. Esse açúcar é usado para cultivar a levedura Torula para produzir um produto com 50% de proteínaTorulaFeed) para peixes, animais e pessoas.
A parte valiosa do grão é a proteína de 10% que ele contém, e essa proteína é incorporada ao TorulaFeed.
As partes menos valiosas do grão são a fibra (arabinoxilano) e os óleos (ômega 6), que são usados junto com o açúcar para cultivar a levedura Torula .
TorulaFeed tem custo competitivo em relação ao farelo de soja, mas é muito mais saudável.
Torula A levedura também pode ser cultivada a partir dos produtos da hidrólise da polpa da beterraba sacarina, que consistem principalmente em arabinose, ácido galacturônico e celulose. Utilizamos o mesmo biorreator de tambor rotativo em contêiner que empregamos na produção de “ TorulaFeed ” a partir de grãos. Atualmente, o processo é um segredo comercial.
A patente relativa a esta invenção já foi concedida na Rússia e no Brasil, está em fase de análise nos EUA e aguarda análise na China e na Índia.
(CelloFuel™, TorulaFeed™ e TorulaBurger™ são marcas registradas da Hamrick Engineering.)
- Arabinoxilano: Um tipo de fibra presente nos grãos que as enzimas decompõem em açúcares (xilose e arabinose), os quais a levedura pode então utilizar como alimento para crescer e produzir proteínas.
- Candida utilis: O nome científico da Torula , um microrganismo especial utilizado há mais de 100 anos na produção de proteínas saudáveis para peixes, animais e seres humanos.
- Fermentação: O processo natural em que a levedura se alimenta dos açúcares dos grãos e os transforma em proteínas e outras substâncias úteis.
- Amido hidrolisado (ou hidrólise do amido): Decomposição da principal fonte de energia dos grãos (o amido) em açúcares simples por meio de enzimas, para que a levedura possa utilizá-los.
- Ômega-6: Óleos menos recomendáveis encontrados nos grãos, que a levedura utiliza juntamente com outras partes do grão para crescer e produzir mais proteína.
- Incorporação de proteínas: O processo pelo qual a proteína natural já presente no grão se mistura com a nova proteína produzida pela levedura, a fim de criar um produto final de melhor qualidade.
- Proteína de célula única (SCP): Proteína produzida a partir do cultivo de organismos minúsculos, como a levedura, em vez de ser obtida da soja ou de animais.
- Amido: A maior parte do grão (cerca de 70%) que é transformada em açúcar para alimentar a levedura durante a produção.
- TorulaFeed: Nome comercial do produto final com alto teor de proteína (cerca de 50%), obtido a partir Torula cultivada em grãos.
- Torula : Um tipo de levedura nutritiva cultivada especialmente a partir de grãos de baixo custo para produzir proteína saudável e acessível, destinada à alimentação animal ou humana.
Detalhes técnicos TorulaFeed
Visão geral
Recentemente, muitas empresas do mercado de substitutos de carne à base de vegetais têm enfrentado dificuldades com a queda de suas receitas. O que está causando esses problemas? Os principais fatores são as controvérsias nutricionais em torno dos alimentos à base de vegetais e seus preços mais altos - geralmente custam muito mais do que as proteínas de origem animal.
Paralelamente ao mercado de substitutos de carne à base de plantas, há uma oportunidade muito maior: fontes de proteína para peixes e ração animal que sejam mais saudáveis do que o farelo de soja. No entanto, o farelo de soja continua sendo a opção de proteína mais barata na alimentação animal.
TorulaFeed atende a ambos os mercados. Essa mistura inovadora de levedura Torula e proteína de grãos oferece nutrição de alta qualidade a um custo menor. É mais barata, mais digerível e mais nutritiva do que a farinha de soja ou outras proteínas de origem vegetal ou animal.
A levedura desafia as categorias tradicionais: não é de origem vegetal nem animal, mas é mais saudável do que ambas e adequada para peixes, animais e seres humanos (inclusive veganos). Afinal de contas, a maioria das pessoas consome levedura diariamente no pão. Além de ser nutritiva e segura, também resolvemos seu maior obstáculo - produzir proteína de levedura de forma mais econômica do que as alternativas de origem vegetal ou animal - por meio de avanços na fabricação econômica.
Pesquisas recentes destacam por que isso é importante: as proteínas contribuem para a sua saúde, enquanto o excesso de carboidratos e óleos de sementes (ricos em ácidos graxos ômega-6) pode prejudicá-la. Grãos como arroz, milho e trigo geralmente contêm apenas 10% de proteína, além de 70% de carboidratos (principalmente amido), 1–4% de arabinoxilano (um tipo de fibra) e 0,5–3% de óleos ômega-6. Nossas tecnologias exclusivas recuperam com eficiência as proteínas desses grãos, ao mesmo tempo em que convertem os componentes menos saudáveis (amido, arabinoxilano e óleos ômega-6) em uma levedur Torula e.
Tamanho do mercado potencial para a proteína TorulaFeed
A proteína TorulaFeed compete no mercado de substitutos de carne à base de plantas, avaliado entre US$ 20 e 24 bilhões, com uma taxa de crescimento anual composta (CAGR) de 7 a 9%.
A proteína TorulaFeed também compete no mercado de ingredientes proteicos para ração animal, avaliado em cerca de US$ 230-250 bilhões em 2023-2024 e projetado para atingir US$ 410 bilhões até 2032, com um CAGR de 6-9%, impulsionado pela expansão da ração animal e da aquicultura.
Especificamente para a aquicultura (um alvo importante devido ao perfil amigável aos peixes do TorulaFeed), o mercado global de ração aquática é de US$ 67-72 bilhões em 2024-2025, com expectativa de crescimento para US$ 100-112 bilhões em 2030-2032 a uma CAGR de 4-7,5%.
Proteína balanceada
A proteína é mais valiosa quando os aminoácidos constituintes são uma fonte equilibrada de alimento para peixes, animais e pessoas. A proteína do arroz, milho, trigo e farelo é deficiente em lisina e rica em metionina, enquanto a proteína da levedura é rica em lisina e deficiente em metionina. Portanto, uma mistura desses dois tipos de proteína é mais equilibrada (e, portanto, mais valiosa) do que a proteína do arroz, do milho, do trigo e do farelo isoladamente. Esse equilíbrio é a razão da tendência moderna de refeições veganas feitas de seitan (glúten de trigo vital) misturado com levedura nutricional.
Melhoria da saúde
Nossa missão é produzir TorulaFeed , que é mais barato e mais saudável do que a proteína de leguminosas como soja, ervilha e feijão faba. Essas leguminosas contêm muitos fatores antinutricionais (ANFs) que as tornam menos do que ideais para a alimentação animal e humana. Entre eles estão inibidores de tripsina, lectinas, oligossacarídeos, ácido fítico, saponinas, antígenos, isoflavonas, taninos - todos prejudiciais à ração. Peixes carnívoros (salmonídeos/camarões) sofrem de enterite/problemas de crescimento com mais de 30% de soja. Os animais jovens (leitões/pintinhos/bezerros) enfrentam problemas digestivos; as aves sofrem de diarreia e redução do crescimento. TorulaFeed não contém ANFs, o que resulta em peixes, frangos e porcos mais saudáveis e em proteínas vegetais mais saudáveis para as pessoas.
Redução de custos
O alto custo de produção da proteína de levedura em comparação com a proteína de soja é um dos principais motivos pelos quais ela não foi usada anteriormente como substituta da proteína de soja, por isso nos concentramos em tecnologias patenteadas para possibilitar a produção de baixo custo.
Nosso processo reduz as despesas de capital (CAPEX) e as despesas operacionais (OPEX). Usamos enzimas para converter o amido e a xilana do arroz, milho, trigo e farelo moídos em maltose, xilose e arabinose e, ao mesmo tempo, cultivamos a levedura Torula (Candida utilis) nesses açúcares em um biorreator de tambor rotativo (RDB). O ar soprado através do tambor permite o resfriamento evaporativo, e adicionamos água para manter a umidade sem excesso de umidade. Colhemos lotes parciais de levedura, reciclando o restante junto com as enzimas para acelerar os ciclos subsequentes.
Dependendo do país, arroz, milho, trigo e farelo são as fontes mais baratas de açúcares derivados do amido, produzindo não apenas proteína unicelular (SCP), mas também convertendo óleo em proteína e incorporando a proteína, o potássio e o fósforo do grão à ração.
Projeto do sistema
Nosso projeto portátil cabe em contêineres de 40 pés do tipo “high-cube”, utilizando tambores enrolados em espiral de polietileno de alta densidade (HDPE) com 2,0 m de diâmetro interno e 10 m de comprimento. Esses tambores são fabricados em HDPE de grau alimentício, custam 1/10 do preço do aço inoxidável 316L e não liberam níquel. Esses contêineres são montados na fábrica, podem ser transportados por caminhão ou trem e permitem uma instalação rápida em grande escala.
Capacidade e custo de produção
O tambor rotativo tem um volume de 31,4 m³. Ele pode ser enchido até 1/3 desse volume, o que permite armazenar 3,02 toneladas métricas (MT) de grãos moídos e 6,05 MT de água. O tambor rotativo produz cerca de 1,96 MT de TorulaFeed em um ciclo de 48 horas. Um único contêiner processa 552 MT/ano de grãos e produz 357 MT/ano de TorulaFeed.
Uma unidade com 100 contêineres pode processar 55.175 MT/ano de grãos e produzir 35.700 MT/ano de TorulaFeed. Uma unidade da TorulaFeed com 700 contêineres pode processar aproximadamente a mesma quantidade de grãos que uma grande usina de etanol de milho dos EUA, com um custo de capital de US$ 21 milhões e um lucro anual de US$ 33 milhões. O custo de capital de uma usina de etanol de milho dos EUA do mesmo porte é de cerca de US$ 88 milhões, aproximadamente 4 vezes mais caro do que uma usina da TorulaFeed .
Considerando US$ 200/MT para o grão, US$ 20/MT para a ureia, US$ 20/MT para as enzimas, US$ 20/MT para a inativação e secagem, e 7 kW de energia para girar o tambor e alimentar os ventiladores, o custo de produção de um TorulaFeed a é de aproximadamente US$ 369/MT.
A medida moderna da qualidade da proteína é o Índice de Aminoácidos Digestíveis Indispensáveis (DIAAS). O escore DIAAS do farelo de soja é de aproximadamente 90 e o escore DIAAS da TorulaFeed é de aproximadamente 120.
O preço de mercado mundial da farinha de soja é de cerca de US$ 350/MT. Como o “ TorulaFeed ” apresenta uma pontuação DIAAS 30% maior do que a farinha de soja, contém menos fatores antinutricionais (ANFs) e é mais nutritivo, o “TorulaFeed ” pode ser vendido com lucro a um preço acima de US$ 500/MT, com uma margem de lucro superior a 30%. O período de retorno do investimento é inferior a 1 ano.
Supondo que o custo de capital de um único contêiner seja de US$ 20.000, um único contêiner pode gerar um lucro de (500 – 369) * 357 = US$ 47.000/ano. Supondo um investimento de US$ 2 milhões em 100 contêineres e outro investimento de US$ 1 milhão em manuseio de grãos, moagem a martelo, silos de farinha, tanques de nutrição de levedura e equipamentos de transporte pneumático, um investimento de capital de US$ 3 milhões pode gerar um lucro de US$ 4,7 milhões/ano.
Tecnologias
Esse processo é possível graças à nossa técnica de controle de contaminação bacteriana. Isso permite a fermentação em estado sólido em um RDB com reciclagem de levedura/enzima e resfriamento evaporativo, evitando os caros fermentadores submersos, trocadores de calor, centrífugas e secadores.
Nosso foco são tecnologias de SCP com boa relação custo-benefício para rações mais saudáveis do que a soja. Estamos licenciando patentes, tecnologia e projetos para clientes que dispõem de arroz, milho e trigo a preços acessíveis e têm acesso aos mercados de rações, com foco nos EUA, Brasil, Rússia, Índia, China, Argentina e México.
Nossa patente principal bloqueia o crescimento bacteriano limitando o níquel (menos de 1 mg/kg) e usando a ureia como única fonte de nitrogênio - a levedura prospera sem o níquel, mas as bactérias não. O uso dessa patente permite o resfriamento evaporativo e a reciclagem da levedura.
Controle de processos
Para o crescimento ideal da levedura Torula , a temperatura do substrato no tambor de laminação precisa ser mantida em uma faixa ideal. A quantidade de resfriamento disponível é limitada pela umidade do ar, portanto, controlamos a temperatura do substrato variando dois parâmetros: a quantidade de ar soprado pelo tambor (resfriamento evaporativo) e a taxa de rotação do tambor (oxigenação).
Um elemento fundamental do controle do processo é uma técnica exclusiva para variar as condições de crescimento, a fim de produzir Candida utilis com níveis reduzidos de ácido ribonucleico (RNA) e glicogênio (um carboidrato semelhante ao amido).
Fornecemos o software de controle de processo como parte do licenciamento. A entrada principal é a temperatura da lama a cada metro dentro do tambor, usando sensores Bluetooth-LE entre a parede externa e a parede interna, alimentados por RF scavenging.
Nosso tempo de ciclo de processo básico é de 12 horas, compreendendo cerca de 8 horas para fermentação e outras 4 horas para carregamento pneumático, hidrólise do amido, inativação da levedura, secagem do produto e descarregamento. Esse curto tempo de fermentação é possível graças à reciclagem da levedura.
Gosto
As proteínas de arroz, milho, trigo e farelo têm um sabor relativamente suave e a levedura Torula proporciona um intenso sabor umami (de carne), dando à mistura um sabor de carne que é muito saboroso para peixes, animais e pessoas.
Exemplos de receitas
Produzimos algumas receitas usando o TorulaFeed para mostrar como usá-lo para produzir hambúrgueres saudáveis e saborosos com um equilíbrio perfeito de ácidos graxos ômega 6 e ômega 3. TorulaFeed também pode ser usado em outras receitas de almôndegas e carne moída. Os fabricantes de alimentos podem produzir hambúrgueres TorulaBurger para venda usando receitas semelhantes, pré-preparados para o cozimento.
- Equilíbrio de aminoácidos: Ter a combinação certa dos componentes básicos das proteínas (já que a levedura é rica em um tipo e os grãos, em outro), de modo que a proteína seja mais nutritiva e valiosa.
- Fatores antinutricionais (ANFs): substâncias nocivas encontradas em algumas proteínas vegetais, como a soja, que podem causar problemas digestivos; TorulaFeed nenhuma dessas substâncias.
- Ração aquática: Ração especial destinada a peixes e outros animais aquáticos.
- Proteína balanceada: Proteína que contém uma boa combinação de todos os componentes essenciais para o crescimento saudável de peixes, animais ou pessoas.
- CAPEX (Despesas de Capital): O dinheiro gasto inicialmente para adquirir equipamentos e construir o sistema de produção.
- Índice DIAAS: Um índice que mede a eficiência com que o corpo digere e utiliza as proteínas (quanto maior, melhor). TorulaFeed 116–123, o que é excelente.
- Resfriamento por evaporação: Utilização do fluxo de ar através dos tambores para resfriar a mistura em fermentação por meio da evaporação da umidade. Isso também fornece oxigênio à levedura e reduz os custos com energia e equipamentos.
- Lixiviação de níquel: o níquel proveniente dos equipamentos metálicos se dissolve lentamente no produto; isso é evitado aqui com o uso de tambores plásticos especiais.
- OPEX (Despesas Operacionais): Os custos de funcionamento diários, como energia, matérias-primas e mão de obra.
- Biorreator de tambor rotativo (RDB): Um tanque rotativo (tambor) no qual a levedura é cultivada de forma eficiente sobre grãos, utilizando fluxo de ar para resfriamento e mistura.
- Fermentação em estado sólido: Cultivo da levedura em grãos úmidos (e não em um grande tanque de líquido), o que é mais simples, mais barato e consome menos energia.
- Reciclagem de levedura: reutilização de levedura saudável de um lote de fermentação no lote seguinte, a fim de reduzir custos e acelerar o processo.
TorulaFeed A fábrica processa 386.000 MT de grãos por ano
Uma grande usina de bioetanol nos EUA pode processar 400.000 toneladas métricas de milho por ano, com um custo de capital de US$ 88 milhões. Este é um exemplo de uma usina da TorulaFeed que processa 386.000 toneladas métricas de milho por ano, com um custo de capital de US$ 21 milhões, e produz 250.000 toneladas métricas de TorulaFeed por ano.
É composta por 700 contêineres de 40 pés “high-cube”, cada um contendo um biorreator de tambor rotativo com 2,0 m de diâmetro interno por 10 m. O grão é armazenado em silos de grãos (amarelos), é moído em moinho de martelos (no prédio ao lado dos silos de grãos) e a farinha é armazenada em silos de farinha (brancos). A farinha é carregada em cada contêiner por meio de transporte pneumático; cada contêiner converte 3,02 MT de farinha em 1,96 MT de “ TorulaFeed ” a cada 48 horas; o “ TorulaFeed ” é desativado e seco em cada contêiner; e o “ TorulaFeed ” resultante é transportado pneumaticamente para os silos de produto (laranja), onde é embalado e carregado em caminhões para embarque. Não há águas residuais.
Os tanques de água (azul) alimentam um cano principal de água ao longo da estrada próxima aos silos e se ramificam para cada trem de 50 contêineres. Da mesma forma, as soluções enzimáticas, as soluções de ureia e as soluções de nutrição de levedura são distribuídas por uma linha principal e ramificações. O vapor é gerado próximo ao moinho de martelos e é distribuído de forma semelhante - uma linha principal ao longo da estrada e ramificações para cada contêiner. A energia é distribuída de forma semelhante para os contêineres. Cada contêiner usa uma válvula de esfera de 3 vias para bombear os líquidos de cada ramificação.
As estradas entre os trens de 50 contêineres servem para a manutenção pesada dos tambores, que são montados em skids. O ar úmido e molhado é puxado da parte de trás de cada contêiner e sobe. O ar mais frio e seco é puxado da entrada de cada contêiner, através de filtros de ar em cada contêiner e através do bolo de fermentação em movimento dentro do tambor, que é resfriado por evaporação por esse fluxo de ar.
Não há risco em aumentar a escala dessa planta, pois uma vez que o desempenho de um único contêiner é comprovado, o restante da planta é composto de tecnologias bem compreendidas da construção de plantas de bioetanol.
A maior parte do trabalho de fabricação será feita em fábricas que constroem contêineres em diferentes países e deve reduzir significativamente o tempo de construção de uma fábrica. Os locais ideais para essas fábricas são próximos de onde os grãos são cultivados. O mercado nos EUA, na Índia, na China e na Rússia é de pelo menos 100 fábricas em cada país.
- Resfriamento por evaporação: Utilização do fluxo de ar através dos tambores para resfriar a mistura em fermentação por meio da evaporação da umidade. Isso também fornece oxigênio à levedura e reduz os custos com energia e equipamentos.
- Moído em moinho de martelos: Moagem de grãos inteiros até se obter farinha fina, utilizando um moinho de martelos.
- Tonelada métrica (MT): Unidade de peso equivalente a 1.000 quilogramas (cerca de 2.200 libras).
- Transporte pneumático: Transporte de farinha ou produto acabado por meio de tubulações, utilizando pressão de ar ou sucção, como em um sistema a vácuo.
- Montado em skid: Equipamento construído sobre uma estrutura móvel (skid) para que possa ser facilmente instalado ou deslocado.
- Silos: Tanques ou edifícios altos destinados ao armazenamento de grãos, farinha ou TorulaFeed pronto para consumo.
- Comboios de contêineres: Grupos de 50 contêineres de transporte alinhados lado a lado para facilitar o acesso para manutenção.
- Atividade da água: Uma medida da quantidade de água livre disponível na mistura para o crescimento da levedura (mantida no nível adequado para uma boa fermentação).
Enzimas usadas para produzir TorulaFeed
Sunson maltogenic amylase, 0,1 - 1 kg/Ton de farinha, 20-80°C
para hidrolisar a amilose do amido em maltose
Sunson pullulanase, 1-2L/tonelada de farinha, 40-65°C
para hidrolisar a amilopectina do amido em amilose
Sunson xylanase, 5-10 g/Ton de farinha, 30-70°C
para hidrolisar a fibra (arabinoxilano) no grão em xilose e arabinose
Sunson Nutrizyme PHY (fitase), 100 g/Ton, 30-85°C
para hidrolisar o ácido fítico e produzir fosfato inorgânico livre e minerais
Para o trigo:
Sunson Acid Protease APRS, 0,01-0,5 kg/Ton, 30-70°C
para hidrolisar proteínas formadoras de glúten em peptídeos sem produzir nitrogênio amino livre
Essas enzimas têm atividade significativa em pH 4-6. Essas enzimas também têm atividade significativa durante a sacarificação e fermentação simultâneas (SSF) a 35°C e não são desnaturadas durante a gelatinização parcial do amido a 70°C
- Amilose: Um componente de cadeia linear do amido presente nos grãos, que as enzimas decompõem no açúcar maltose.
- Amilopectina: A parte ramificada do amido presente nos grãos, que as enzimas convertem em açúcares mais simples.
- Arabinoxilano: Um tipo de fibra presente nos grãos que as enzimas decompõem em açúcares (xilose e arabinose), os quais a levedura pode então utilizar como alimento para crescer e produzir proteínas.
- Gelatinização: Aquecimento do amido presente nos grãos para que ele inche e se torne mais fácil de ser decomposto pelas enzimas.
- Hidrólise: Processo que utiliza enzimas e água para decompor moléculas grandes (como amido ou fibra) em açúcares menores e aproveitáveis.
- Ácido fítico: um composto natural presente nos grãos que pode se ligar aos minerais e dificultar sua absorção por animais ou pessoas; a fitase libera esses minerais.
- pH: Uma medida do grau de acidez ou alcalinidade de algo (essas enzimas funcionam bem na faixa levemente ácida de pH 4 a 6).
- Fitase: uma enzima que decompõe o ácido fítico presente nos grãos para liberar minerais importantes, como o fósforo.
- Pullulanase: uma enzima que ajuda a decompor o amido ramificado dos grãos em formas mais simples.
- Sacarificação e fermentação simultâneas (SSF): Realização de duas etapas ao mesmo tempo — as enzimas quebram o amido em açúcar, enquanto a levedura transforma o açúcar em proteína.
- Xilanase: uma enzima que decompõe a fibra (arabinoxilano) presente nos grãos, transformando-a em açúcares que a levedura pode utilizar.
Detalhes do contêiner TorulaFeed
Cada contêiner “ TorulaFeed ” é composto por um contêiner de transporte de 40 pés “high-cube” que contém um biorreator em forma de tambor rolante com 2,0 m de diâmetro interno por 10 m de comprimento. O tambor é um tambor de HDPE enrolado em espiral, com interior liso. O eixo central contém um tubo perfurado de aço inoxidável 316L DN50 para distribuição de líquidos e vapor. O tambor contém 4 elevadores de 9,5 m de comprimento (não mostrados). O tambor gira a 10 rpm por 48 horas durante as seguintes etapas de processamento:
Água, enzimas e nutrição de levedura são adicionadas e misturadas
A farinha é transportada pneumaticamente para o tambor e bem misturada em temperatura ambiente, atividade de água 0,95 (umidade 36% wb)
Vapor adicionado para elevar a temperatura a 70°C por 30 minutos para esterilizar e gelatinizar parcialmente a farinha
A temperatura é gradualmente reduzida para 35°C durante a hidrólise da amilose lixiviada da farinha
A levedura reciclada é obtida por meio de uma bomba peristáltica a partir do recipiente parceiro (diferença de ciclo de 24 horas)
Fermentação rápida por 24 horas, resfriamento por evaporação para manter a temperatura em 35 °C
A levedura reciclada é transferida com uma bomba peristáltica para um recipiente parceiro
Cultive por 2 horas com ureia e fósforo reduzidos para reduzir o conteúdo de RNA e glicogênio
Desativação da Candida utilis e esterilização do TorulaFeed vapor
Secagem com ar aquecido a vapor e resfriamento evaporativo, (umidade 13% wb)
Extração de TorulaFeed com transporte pneumático
Observe que esses contêineres funcionam sem supervisão por meses a fio, são autolimpantes, não geram águas residuais, requerem cerca de 4.300 kg de vapor sanitário a cada 48 horas — que é reciclado — e consomem cerca de 7 kW de energia para girar o tambor a 10 rpm e operar o ventilador a 8.000 m³/h. A comunicação é feita via Wi-Fi com uma estação central de manutenção.
| Elementos de economia de custos | Impacto | Pré-requisito |
|---|---|---|
| Fermentação em estado sólido com tambor rotativo | Sem centrífuga ou secador por pulverização, baixa potência, sem espuma, alta transferência de oxigênio | |
| Gelatinização parcial a 70°C | Sem cozedor a jato, permite hidrólise enzimática mais rápida a 35°C | |
| Sacarificação e fermentação simultâneas (SSF) | Produção mais rápida de levedura | |
| Resfriamento evaporativo | Sem trocador de calor a placas ou resfriador de água | Controle de contaminação bacteriana |
| Tambor rolante de HDPE enrolado em espiral | 1/10 do custo do aço inoxidável 316L | Resfriamento evaporativo |
| Rolos compostos de baixo custo | 1/10 do custo dos rolos padrão | |
| Levantadores que utilizam uma grade metálica para oxigenar os aglomerados que caem | Produção mais rápida de levedura | |
| Reciclagem de levedura | Produção mais rápida de levedura | Controle de contaminação bacteriana |
| Cultivo da levedura Torula | Usa o óleo e o arabinoxilano do arroz, do milho e do trigo para produzir proteínas | |
| Esterilização após cada ciclo | Aumenta a temperatura para 80°C com 100% de umidade | |
| Enzimas de baixo custo | As enzimas Sunson são de alta qualidade e de baixo custo | |
| Limpeza contínua no local | Usa esterilização e abrasão para CIP | |
| Em contêineres | Produção em massa, fácil instalação |
- Candida utilis: A espécie de levedura cultivada dentro do tambor para produzir o TorulaFeed, rico em proteínas.
- Balde de HDPE com enrolamento em espiral: um balde de plástico resistente, de baixo custo e adequado para alimentos, com interior liso; ele não libera níquel, ao contrário do que aconteceria com o metal.
- Resfriamento por evaporação: Utilização do fluxo de ar através dos tambores para resfriar a mistura em fermentação por meio da evaporação da umidade. Isso também fornece oxigênio à levedura e reduz os custos com energia e equipamentos.
- Glicogênio: uma forma de armazenamento de açúcar no interior das células de levedura; o processo reduz essa quantidade para melhorar o valor nutricional do produto final.
- Alevadores: lâminas longas ou saliências no interior do tambor giratório que ajudam a misturar e agitar os grãos e o fermento.
- Bomba peristáltica: Uma bomba suave que comprime tubos para transportar leveduras ou líquidos entre recipientes sem danificá-los.
- RNA (ácido ribonucleico): uma molécula presente nas células de levedura; o processo reduz sua quantidade para se obter um produto final mais saudável.
- Fermentação em estado sólido: Cultivo de leveduras em grãos sólidos úmidos dentro do tambor, em vez de em meio líquido.
- Atividade da água: A quantidade de umidade disponível na mistura (mantida em torno de 0,95 durante a mistura para garantir um bom crescimento do fermento).
Biorreator de tambor rotativo com limpeza no local (CIP)
No início de cada ciclo de fermentação, o grão moído a martelo é tratado com injeção de vapor com 100% de umidade relativa. Isso mata todas as bactérias, leveduras e fungos do grão.
Ao cultivar Candida utilis em um biorreator de tambor rotativo usando as partes não amiláceas do arroz, milho e trigo (ou seja, farelo) como suporte, a natureza particulada do farelo umedecido, combinada com a rotação do tambor a 10 rpm e a presença de 8 elevadores (150 mm de altura), promove o movimento constante e a cascata do substrato. Essa ação mecânica gera abrasão entre as partículas de farelo e as paredes do tambor, que são feitas de polietileno de alta densidade (HDPE) — um material liso e antiaderente com baixa energia superficial que resiste inerentemente à adesão.
A abrasão do substrato de tombamento limpa efetivamente o interior do tambor, evitando o acúmulo de material nas paredes. A literatura sobre RDBs para SSF (inclusive com farelo de trigo) enfatiza desafios como transferência de calor, mistura e contaminação, mas não relata incrustação nas paredes ou espessamento de biofilme como problemas, mesmo em operações de longo prazo.
A Candida utilis cresce principalmente nas partículas de farelo em vez de formar biofilmes extensos nas superfícies do tambor, especialmente sob condições secas e aeradas com resfriamento evaporativo e transporte pneumático. A adição e a remoção contínuas de farelo mantêm ainda mais o fluxo dinâmico, reduzindo as oportunidades de acúmulo de estática.
Assim, a abrasão do farelo mantém o tambor limpo por períodos de vários meses, sem evidência de formação progressiva de biofilme.
Além disso, usamos a injeção de vapor para inativar, esterilizar e secar TorulaFeed, de modo que ele possa ser embalado para envio diretamente do biorreator de tambor rotativo. Fazemos isso elevando a temperatura do TorulaFeed a 80°C com 100% de umidade relativa, sem que o vapor entre em contato com o HDPE no tambor. Isso inativa completamente a levedura e qualquer bactéria que possa estar no TorulaFeed. Em seguida, usamos o resfriamento evaporativo para preparar o TorulaFeed para embalagem e venda.
- Abrasão: A ação de raspagem suave causada pelo movimento das partículas de grãos no tambor e pela rotação do próprio tambor, que ajuda a limpar as superfícies internas.
- Biofilmes: camadas pegajosas de bactérias ou outros micróbios que podem se acumular nos equipamentos; aqui, isso é evitado por meio de limpeza regular.
- Limpeza no Local (CIP): Limpeza automática do equipamento sem desmontá-lo, realizada aqui por meio de vapor e do movimento natural do processo.
- Umidade relativa: A quantidade de umidade presente no ar (utiliza-se 100% de umidade com vapor para esterilizar tudo de forma eficaz).
- Injeção de vapor / Esterilização a vapor: Utilização de vapor quente em condições de alta umidade para eliminar todas as bactérias, leveduras e fungos no início e no final de cada ciclo.
- Esterilização: Eliminar todos os micróbios indesejados para que apenas a Torula desejada cresça.
Composição do TorulaFeed
Qualidade da proteína
A mistura seca enriquecida com proteína que produzimos, TorulaFeed, tem cerca de 50% de proteína com uma alta pontuação DIAAS para a qualidade da proteína de cerca de 116 a 123. A levedura Torula e a proteína de grãos têm sido usadas há décadas para substituir a soja na alimentação de peixes e animais, e a mistura rica em proteínas é adequada para substituir a soja. As proteínas da soja, da ervilha e da fava também são comumente usadas em alimentos como substitutos da carne, mas TorulaFeed tem menos fatores antinutricionais (ANFs).
A levedura Torula tem duas vezes mais lisina do que a proteína do grão e a proteína do grão tem duas vezes mais metionina do que a levedura Torula , portanto, juntas, elas têm uma composição de aminoácidos bem equilibrada. Não há nenhum benefício significativo em suplementar o TorulaFeed com lisina ou metionina.
A medida mais moderna da qualidade da proteína é o Digestible Indispensable Amino Acid Score (DIAAS). Veja abaixo os valores de DIAAS para TorulaFeed de arroz integral, milho e trigo.
Vitaminas
A levedura Torula é enriquecida com todas as vitaminas B, exceto a vitamina B12, incluindo tiamina, riboflavina e niacina. A levedura Torula também é enriquecida com ergosterol, que pode ser convertido em vitamina D2 (ergocalciferol) por meio de irradiação UV.
Ácidos graxos
TorulaFeed contém níveis muito baixos de ácidos graxos, porque a levedura Torula metaboliza os óleos do arroz, milho, trigo e farelo em proteína. A Figura 3 em Babij (1969) mostra que, à medida que a glicose se esgota e a levedura Torula entra no estado estacionário, a quantidade de ácidos graxos dentro da levedura Torula é muito baixa.
Como o nosso processo converte o óleo de arroz, milho e trigo em proteína antes da secagem em alta temperatura, como há níveis muito baixos de ácidos graxos na levedura Torula para oxidar e como a levedura Torula contém trealose (antioxidante) significativa, não há odores rançosos na secagem ou no armazenamento do TorulaFeed. Como o prazo de validade da levedura Torula seca e inativada é de 1 a 2 anos, TorulaFeed também tem prazo de validade de 1 a 2 anos.
Produzimos tanto ração animal quanto hambúrgueres com a tecnologia “ TorulaFeed ”, adicionando uma mistura 80/20 de óleo de canola e óleo de linhaça para enriquecer o “ TorulaFeed ” com quantidades iguais de ácidos graxos ômega-6 e ômega-3.
Como o óleo de canola também contém antioxidantes de tocoferol (vitamina E), os ácidos graxos ômega-3 do óleo de linhaça não são oxidados quando esse óleo é usado para fritar ou assar, tornando-o um óleo ideal para incorporar em hambúrgueres com um equilíbrio perfeito de ácidos graxos ômega-6 e ômega-3. Esse óleo também tem um sabor agradável. Uma mistura de 1:1 de ácidos graxos ômega-6 e ômega-3 também é adequada para a nutrição de peixes, frangos e suínos.
| Alimentação | Pontuação DIAAS | Proteína / 100 g de ração | Ácido linoleico (LA) / 100 g de ração | Ácido alfa-linolênico (ALA) / 100 g de ração | Razão LA : ALA |
|---|---|---|---|---|---|
| Arroz integral | 89 | 8.5 g | 0.90 g | 0.04 g | 22.5 |
| Milho amarelo dentado | 62 | 8.8 g | 2.12 g | .05 g | 42.4 |
| Trigo | 60 | 14.8 g | 0.67 g | .07 g | 9.6 |
| Feijões Faba | 55 | 26 g | 0.58 g | 0.05 g | 11.6 |
| Concentrado de proteína de ervilha | 82 | 80 g | 1.69 g | 0.32 g | 5.3 |
| Farelo de soja | 91 | 49 g | 0.82 g | 0.11 g | 7.5 |
| Levedura de Torula | 95 | 50 g | 0.5 g | 0.125 g | 4 |
| TorulaFeed (Arroz) | 116 | 54 g | .25 g | 0.0625 g | 4 |
| TorulaFeed (milho) | 123 | 56 g | .25 g | 0.0625 g | 4 |
| TorulaFeed (Trigo) | 116 | 54 g | .25 g | 0.0625 g | 4 |
| Alimentos | Pontuação DIAAS | Proteína / 100 g de alimento | Ácido linoleico (LA) / 100 g de alimento | Ácido alfa-linolênico (ALA) / 100 g de alimento | Razão LA : ALA |
| Salmão do Atlântico (selvagem) | 100 | 20 g | 0.17 g | 0.14 g | 1.2 |
| Salmão do Atlântico (de viveiro) | 100 | 20 g | 1.67 g | 0.11 g | 15 |
| Frango (criado em pasto) | 108 | 21 g | 1.50 g | 0.15 g | 10 |
| Frango (alimentado com grãos) | 108 | 21 g | 2.20 g | 0.05 g | 44 |
| Ovos (criados em pasto) | 112 | 13 g | 1.00 g | 0.15 g | 6.7 |
| Ovos (alimentados com grãos) | 112 | 13 g | 1.83 g | 0.06 g | 30.5 |
| Carne suína (alimentada com grãos) | 113 | 21 g | 0.50 g | 0.02 g | 25 |
| Carne bovina (alimentada com capim) | 109 | 21 g | 0.20 g | 0.08 g | 2.5 |
| Carne bovina (alimentada com grãos) | 109 | 21 g | 0.40 g | 0.02 g | 20 |
| Leite (alimentado com capim) | 114 | 3.3 g | 0.08 g | 0.05 g | 1.6 |
| Leite (alimentado com grãos) | 114 | 3.3 g | 0.10 g | 0.02 g | 5 |
- ANFs (fatores antinutricionais): substâncias nocivas que às vezes são encontradas nas proteínas vegetais; TorulaFeed nenhuma delas, o que o torna mais saudável.
- Índice DIAAS: Um índice que mede a eficiência com que o corpo digere e utiliza as proteínas (quanto maior, melhor). TorulaFeed 116–123, o que é excelente.
- Ergosterol: Um composto natural presente na levedura que o corpo pode transformar em vitamina D2.
- Ácidos graxos: os componentes básicos das gorduras; TorulaFeed baixos teores, pois a levedura consome a maior parte dos óleos dos grãos.
- Proporção LA:ALA: O equilíbrio entre dois tipos de gorduras (ômega-6 e ômega-3); TorulaFeed uma proporção saudável em torno de 4.
- Lipídios: Gorduras e óleos; TorulaFeed teores muito baixos, o que ajuda a mantê-lo fresco por mais tempo, sem que fique rançoso.
- Teor de proteína: Cerca de 50% do TorulaFeed proteína de alta qualidade, com um bom equilíbrio de aminoácidos.
- Prazo de validade: Por quanto tempo o produto permanece em boas condições e seguro para consumo (1 a 2 anos, quando armazenado adequadamente, devido ao baixo teor de gordura).
- Vitaminas (vitaminas do complexo B): TorulaFeed naturalmente rico na maioria das vitaminas do complexo B, que contribuem para a energia e a saúde.
TorulaFeed em rações para peixes e animais e em alimentos
Palatabilidade (sabor) da TorulaFeed
A proteína do grão e a proteína do farelo contêm muito pouco ácido glutâmico livre e são relativamente insossas.
A levedura de Torula seca é rica em ácido glutâmico, o que dá a essa mistura um sabor agradável e carnudo, sendo ainda adequada para vegetarianos e veganos.
Cor da TorulaFeed
A proteína de grãos de arroz e trigo tem cor neutra, enquanto a proteína de grãos de milho é amarelada porque contém carotenoides.
Esses carotenoides podem ser um problema na aquicultura, principalmente para espécies de salmonídeos, como a truta arco-íris e o salmão. Altos níveis de inclusão em dietas de peixes têm sido associados à pigmentação muscular abaixo do ideal, em que os carotenoides amarelos se depositam na carne, resultando em uma tonalidade amarelada indesejável, em vez da tonalidade rosa ou laranja preferida da astaxantina adicionada. Em peixes não salmonídeos (por exemplo, bagre ou tilápia), pode ocorrer amarelamento semelhante dos filés.
Quando fornecidos às aves, esses carotenoides são frequentemente valorizados por melhorar a coloração amarela das gemas e da pele dos ovos, o que é desejável em muitos mercados.
Não são observadas desvantagens significativas relacionadas aos carotenoides quando consumidos por animais ou pessoas, e eles geralmente proporcionam benefícios antioxidantes e para a saúde dos olhos.
A levedura Torula seca é de cor bronzeada ou marrom-clara e não contribui significativamente com a cor quando consumida por peixes, animais ou pessoas.
Conteúdo de RNA da levedura Torula
As pessoas precisam de cerca de 0,8 g de proteína por dia por kg de peso corporal. A pessoa média pesa cerca de 62 kg (137 lbs) e, portanto, precisa de cerca de 50 g de proteína por dia. Se metade das necessidades diárias de proteína for suprida pelo TorulaFeed, isso exigiria 25 g de proteína do TorulaFeed - cerca de 61 g de TorulaFeed por dia, dos quais seriam cerca de 34 g de levedura Candida utilis por dia. Em condições normais de crescimento, o conteúdo de ácido ribonucleico (RNA) da Candida utilis é de cerca de 10% da matéria seca, portanto, 34 g de Candida utilis contém cerca de 3,4 g de RNA. O consumo diário máximo recomendado de RNA é inferior a 2 g/dia, portanto, é necessário reduzir o conteúdo de RNA da Candida utilis para consumo humano, animal e de peixes.
Temos um método patenteado para reduzir o conteúdo de RNA e glicogênio da Candida utilis, variando as condições de crescimento. Isso reduz o consumo médio diário de RNA para bem menos de 1 g/dia e, ao mesmo tempo, reduz o conteúdo de glicogênio.
A secagem em alta temperatura do TorulaFeed tem duas finalidades: inativar as células de levedura para torná-las inviáveis e seguras para o consumo e, ao mesmo tempo, aumentar a digestibilidade ao quebrar os componentes resistentes da parede celular. TorulaFeed tem baixos níveis de lipídios (gorduras), de modo que a secagem em alta temperatura não produz nenhum sabor rançoso do óleo do arroz, do milho e do trigo. A falta de lipídios na TorulaFeed também possibilita o armazenamento TorulaFeed na forma seca por longos períodos (as gorduras podem ficar rançosas devido ao oxigênio). Ele também é enriquecido com vitaminas B. Produzimos ração animal e hambúrgueres com TorulaFeed adicionando uma mistura de 80/20% de óleo de canola e óleo de linhaça para enriquecer TorulaFeed com quantidades iguais de ácidos graxos ômega 6 e ômega 3.
Como o óleo de canola contém antioxidantes tocoferol (vitamina E), os ácidos graxos ômega-3 do óleo de linhaça não são oxidados quando esse óleo é usado para fritar ou assar, tornando-o um óleo ideal para incorporar em hambúrgueres com um equilíbrio perfeito de ácidos graxos ômega-6 e ômega-3. Esse óleo também tem um sabor agradável. Uma mistura de 1:1 de ácidos graxos ômega-6 e ômega-3 também é adequada para a nutrição de peixes, frangos e suínos.
Aspectos de saúde do TorulaFeed quando consumido por peixes, animais e pessoas
TorulaFeed é saudável para peixes, frangos, porcos e pessoas. As taxas de conversão alimentar (kg de ração/kg de ganho de peso) são de 1,0-2,0 para peixes, 1,7-2,0 para frangos, 2,5-3,5 para suínos e 6,0-10,0 para bovinos (menos eficiente). O valor alimentar da levedura Torula remonta à Alemanha dos anos 1940. Produção global: ~140 milhões de toneladas de aves, 110 milhões de toneladas de suínos, 90 milhões de toneladas de aquicultura por ano.
Ácidos graxos essenciais
As pessoas não conseguem produzir esses ácidos graxos e, sem eles, não podem viver:
Ácido alfa-linolênico (ALA, ômega-3): Saúde do coração/cérebro, anti-inflamação (em sementes de linhaça, chia, nozes).
Ácido linoleico (LA, ômega 6): Pele/cabelo, crescimento, membranas (em óleos vegetais, nozes).
Existem distúrbios metabólicos causados pelo consumo excessivo de ácidos graxos ômega-6, e TorulaFeed, juntamente com uma mistura de 80% de óleo de canola e 20% de óleo de linhaça, produz uma ração que contém quantidades iguais de ALA e LA. O corpo humano os converte em EPA/DHA, e um equilíbrio entre ALA e LA na dieta previne a inflamação causada pelo excesso de LA.
A soja, a ervilha e a fava têm um excesso de ômega 6 e não têm ômega 3/EPA/DHA, o que leva a problemas de saúde quando consumidos pelas pessoas, direta ou indiretamente. A levedura é mais saudável para o consumo.
Fatores antinutricionais (ANFs) em leguminosas
Leguminosas como a soja, a ervilha e a fava contêm muitos fatores antinutricionais que as tornam menos do que ideais para a alimentação de peixes, animais e pessoas. Esses fatores incluem inibidores de tripsina, lectinas, oligossacarídeos, ácido fítico, saponinas, antígenos, isoflavonas, taninos - todos prejudiciais à alimentação. Peixes carnívoros (salmonídeos/camarões) sofrem de enterite/problemas de crescimento com mais de 30% de soja. Os animais jovens (leitões/pintinhos/bezerros) enfrentam problemas digestivos; as aves sofrem de diarreia e redução do crescimento. A levedura não tem ANFs, produzindo peixes, frangos e suínos mais saudáveis.
Melhorando a digestibilidade do TorulaFeed
Não há ANFs na levedura e nos resíduos de grãos, mas o fitato e o polissacarídeo não amiláceo (NSP) arabinoxilano podem reduzir a digestibilidade do TorulaFeed.
Os grãos contêm fitato, que se liga ao fosfato e causa a quelação de muitos minerais essenciais. Embora a Candida utilis secrete fitase para liberar o fosfato do fitato, a suplementação com fitase durante o crescimento da TorulaFeed pode ser útil.
O arabinoxilano de grãos é indigesto para peixes, galinhas, porcos e pessoas. Embora a Candida utilis secrete xilanase, uma suplementação com xilanase durante a fermentação pode aumentar o rendimento da Candida utilis (que cresce com xilose e arabinose) e melhorar a digestibilidade do TorulaFeed.
| Animal | Nível de inclusão recomendado do TorulaFeed | Principais bases da recomendação |
|---|---|---|
| Salmão | 20% (até 25% em alguns testes) | Não há efeitos adversos sobre o crescimento ou a saúde; benefícios potenciais para o intestino; maior quantidade pode perturbar o microbioma em dietas mistas. |
| Frango | 20% | Mantém o desempenho e o rendimento da carcaça; quanto maior, pior a eficiência alimentar. |
| Porco | 20-26% | Sem crescimento negativo ou diarreia; melhora a eficiência; até 40% de reposição de proteína. |
| Cão | Até 20% | Alta palatabilidade e digestibilidade, benefícios anti-inflamatórios; sem limite regulatório, mas alinhado com estudos. |
| Gato | 20% | Alta palatabilidade e digestibilidade; limitada por questões de qualidade fecal. |
- Ração aquática: Ração especialmente formulada para a piscicultura e outros animais aquáticos.
- Peixes carnívoros: peixes que se alimentam de outros animais (como o salmão); eles podem apresentar problemas digestivos se ingerirem soja em excesso, mas se dão bem com TorulaFeed.
- Enterite: inflamação no intestino que alguns peixes desenvolvem devido a dietas ricas em soja; evitada com TorulaFeed.
- Substitutos da carne à base de plantas: Alimentos produzidos para terem a aparência e o sabor da carne, mas utilizando apenas ingredientes vegetais ou à base de levedura.
- Seitan: Um alimento rico em proteínas feito de glúten de trigo, frequentemente misturado com levedura nutricional para refeições veganas equilibradas.
- Farelo de soja: a fonte de proteína barata mais comum na ração animal, mas contém fatores antinutricionais que TorulaFeed .
- Refeições veganas: Alimentos preparados sem nenhum produto de origem animal; TorulaFeed bem nessas receitas, pois é à base de levedura.
Uso do TorulaFeed em alimentos
TorulaFeed é uma mistura seca de sólidos de arroz, milho e trigo processados e levedura Torula com sabor de carne. Não requer refrigeração e pode ser rapidamente reconstituído como um substituto saudável da carne de hambúrguer (carne moída). É adequado para qualquer mercado com consumidores preocupados com a saúde, vegetarianos e veganos. É saboroso, com um perfil de sabor de nozes, defumado ou umami derivado da levedura, combinado com o sabor mais suave, semelhante a grãos, dos resíduos de arroz, milho e trigo. A levedura Torula está bem estabelecida como um realçador de sabor em alimentos, onde é valorizada por suas qualidades salgadas e pela capacidade de melhorar a palatabilidade geral em vários produtos. Ela é adequada para inclusão em alimentos, pois tanto o grão moído quanto a levedura Torula são reconhecidos como seguros para o consumo (com a levedura Torula tendo o status de GRAS da FDA) e porque produtos semelhantes de proteína unicelular à base de levedura ou substratos fermentados já são incorporados a itens como temperos, pastas, sopas, molhos, lanches e alternativas vegetarianas.
TorulaFeed não tem carboidratos na dieta, tem um bom equilíbrio de aminoácidos essenciais e tem baixo teor de gordura (sem lipídios), o que o torna uma adição especialmente saudável à nossa dieta.
TorulaFeed é produzido com teor reduzido de ácido ribonucleico (RNA), o que resolve os problemas decorrentes dos níveis elevados de ácido úrico causados pelo alto teor de ácido nucleico. O processo descrito utiliza enzimas de qualidade alimentar e uma cepa de levedura amplamente utilizada na indústria alimentícia, o que comprova sua adequação.
- Levedura nutricional: Torula inativa (morta) utilizada como ingrediente alimentício devido ao seu sabor salgado e ao seu teor de proteínas.
- Proteína de origem vegetal: proteína proveniente de fontes não animais, como grãos, soja ou levedura; TorulaFeed uma opção saudável e acessível.
- TorulaFeed alimentação: Utilização desse produto à base de levedura, rico em proteínas, como ingrediente em alimentos para consumo humano, a fim de proporcionar nutrição e sabor adicionais.
- Sabor umami: um sabor salgado, semelhante ao da carne ou ao de um caldo, que TorulaFeed conferir aos pratos.
- Adequado para veganos: Indicado para pessoas que não consomem produtos de origem animal; TorulaFeed à base de levedura e funciona bem em receitas veganas.
- Levedura na alimentação cotidiana: a maioria das pessoas já consome levedura diariamente no pão; TorulaFeed uma forma semelhante, segura e nutritiva.
Receitas que usam TorulaFeed para hambúrgueres veganos
Elementos comuns em todas as receitas
O óleo é uma mistura de 80/20% de óleo de canola e óleo de linhaça, opcionalmente complementado com sabores como trufa.
O aglutinante é a metilcelulose E461 ou a semente de linhaça moída. Se for linhaça moída, adicione uma quantidade igual de óleo de canola.
A adição de óleo de canola cria uma proporção de 1:1 de ácidos graxos ômega 6 para ômega 3 e acrescenta antioxidantes.
Receita básica de hambúrguer vegano com baixo teor de carboidratos
Essa receita simples enfatiza o sabor TorulaFeed com um aglutinante para uma textura firme. É minimamente temperada para destacar o umami da levedura Torula , mantendo os carboidratos líquidos baixos. Rende 4 hambúrgueres (cerca de 100g cada após o cozimento).
Ingredientes:
200g de TorulaFeed
15 g de aglutinante; absorve a umidade
5 g de temperos mistos (por exemplo, cebola em pó, alho em pó, páprica defumada)
2 g de sal
150-180 ml de água (ajuste a consistência)
10 g de óleo (para misturar ou cozinhar; adiciona um mínimo de carboidratos)
Instruções:
Misture a TorulaFeed, o aglutinante, as especiarias e o sal em uma tigela.
Incorpore gradualmente a água e o óleo, mexendo até formar uma massa coesa (deixe descansar por 10 a 15 minutos para gelificar e dar liga).
Divida em 4 porções e molde os hambúrgueres.
Frite em uma frigideira antiaderente em fogo médio por 4-5 minutos de cada lado até ficar crocante ou asse a 190°C (375°F) por 15-20 minutos.
Sirva com coberturas com baixo teor de carboidratos, como tomates fatiados ou queijo vegano.
Notas nutricionais:
Cerca de 19,6 g de proteína por hambúrguer
Sem carboidratos líquidos por hambúrguer
Cerca de 1g de ácidos graxos ômega 6 e 1g de ácidos graxos ômega 3 por hambúrguer
Receita de hambúrguer vegano com baixo teor de carboidratos e infusão de espinafre
Essa variação acrescenta espinafre finamente picado para aumentar a umidade e os nutrientes, sem ovos ou grãos. Ela mantém uma contagem baixa de carboidratos com um perfil de sabor fresco e verde. Rende 4 hambúrgueres.
Ingredientes:
200g de TorulaFeed
100 g de espinafre fresco (picado e murcho para reduzir o volume)
Fichário de 12g
5 g de ervas e especiarias (por exemplo, manjericão, cominho, pimenta-do-reino)
2 g de sal
120 ml de água
8 g de óleo (para murchar o espinafre e dar liga)
Instruções:
Molhe o espinafre picado em 4 g de óleo em fogo médio por 2 a 3 minutos e depois esfrie.
Combine TorulaFeed, aglutinante, ervas, especiarias e sal.
Misture o espinafre murcho, a água e o óleo restante; deixe descansar por 10 minutos para dar liga.
Forme 4 hambúrgueres e grelhe ou frite por 5 minutos de cada lado.
Coma em uma cama de verduras para uma refeição com baixíssimo teor de carboidratos.
Receita de hambúrguer vegano de berinjela e especiarias com baixo teor de carboidratos
Incorporando berinjela assada para obter uma textura defumada e carnuda, essa fórmula usa o aglutinante para fazer um hambúrguer firme, resultando em aproximadamente 8 g de carboidratos líquidos por hambúrguer. A berinjela acrescenta volume sem proteínas ou carboidratos significativos. Rende 4 hambúrgueres.
Ingredientes:
200g de TorulaFeed
80 g de berinjela (cortada em cubos e assada)
Fichário de 14g
6 g de especiarias (por exemplo, pimenta em pó, coentro, cúrcuma)
2 g de sal
140 ml de água
10 g de óleo (para assar e misturar)
Instruções:
Corte a berinjela em cubos, misture com 5 g de óleo e asse a 200 °C (400 °F) por 15 minutos até ficar macia.
Amasse levemente a berinjela assada e misture com TorulaFeed, aglutinante, temperos e sal.
Adicione água e o óleo restante; deixe a mistura hidratar por 15 minutos.
Forme 4 hambúrgueres e asse a 190°C (375°F) por 20 minutos, virando uma vez, ou frite na frigideira.
Combine com vegetais em conserva para dar mais sabor.
Uso da metilcelulose E461 como aglutinante
Os líderes de mercado em hambúrgueres de carne vegana são Impossible Burger, Beyond Burger, Gardein Ultimate Plant-Based Burger, Lightlife Plant-Based Burger e Incogmeato Burger Patties. Todos usam metilcelulose E461 como aglutinante em seus hambúrgueres à base de vegetais, o que produz uma textura mais suculenta, semelhante à da carne, que algumas pessoas preferem. Isso se firma quando aquecido, ajudando os hambúrgueres a manter a forma durante o cozimento e oferecendo uma mordida suculenta quando resfriados. A metilcelulose é derivada de fibra de celulose de origem vegetal, é aprovada para uso em alimentos em todo o mundo e é relativamente barata.
Uso da linhaça como aglutinante
A semente de linhaça moída, quando combinada com quantidades iguais de óleo de canola, também é um aglutinante saudável. Não é tão firme ao cozinhar, mas alguns consumidores acham que é mais natural do que a metilcelulose, que adiciona quantidades iguais de ácidos graxos ômega 6 e ômega 3 e que é bastante saborosa. Quando combinado com os antioxidantes do óleo de canola, ele não produz sabores desagradáveis devido à peroxidação durante a fritura.
Custo da proteína nos alimentos
Ao comparar o custo por kg de proteína de diferentes alimentos, os hambúrgueres veganos disponíveis no mercado são 3 vezes mais caros do que a carne moída e quase 50 vezes mais caros do que o TorulaBurger (veja abaixo). Os hambúrgueres de carne veganos são comercializados para consumidores ricos que não são sensíveis ao custo dos alimentos, enquanto TorulaBurger é uma fonte de proteína de baixo custo, tão saudável quanto o salmão, mas a 1/30 do preço por kg de proteína do salmão.
| Fonte de proteína | Custo de varejo por kg de proteína |
|---|---|
| Hambúrguer Impossível | $157/kg |
| Além do hambúrguer | $124/kg |
| Filé de salmão (Atlântico, de viveiro) | US$ 85/kg |
| Carne moída (85-90% magra) | US$ 51/kg |
| Ovos | US$ 48/kg |
| Lombo de porco (sem osso e sem pele) | US$ 31/kg |
| Peito de frango (sem osso e sem pele) | US$ 30/kg |
| TorulaBurger | US$ 3/kg |
- Aglutinante: Um ingrediente (como a semente de linhaça) que ajuda a manter os hambúrgueres veganos unidos, para que não se desfaçam durante o cozimento.
- Perfil de sabor de nozes, defumado ou umami: o sabor agradável, levemente salgado, com notas de nozes ou defumado que TorulaFeed aos hambúrgueres e a outros alimentos.
- Alternativa à carne à base de plantas: um hambúrguer ou um hambúrguer vegetal feito sem carne de verdade, utilizando ingredientes como TorulaFeed proteína e textura.
- Melhoria na textura: Como TorulaFeed conferir aos hambúrgueres veganos uma textura e uma sensação na boca melhores, semelhantes às da carne.
- TorulaBurger™: Nome da marca de hambúrgueres ou hambúrgueres veganos produzidos com TorulaFeed principal ingrediente proteico.
- Hambúrguer vegano: Um hambúrguer sem carne, adequado para veganos, frequentemente enriquecido com TorulaFeed o valor nutricional, o sabor e a consistência.
Sobre nós
-
Edward Hamrick
Presidente
Ed formou-se com honras no Instituto de Tecnologia da Califórnia (Caltech), com graduação em Engenharia e Ciências Aplicadas. Trabalhou por três anos na NASA/JPL nos projetos International Ultraviolet Explorer e Voyager e atuou por dez anos na Boeing como engenheiro de sistemas sênior e gerente de engenharia. Posteriormente, Ed trabalhou por cinco anos na Convex Computer Corporation como engenheiro de sistemas e gerente de engenharia de sistemas. Ed tem sido um empreendedor de sucesso nos últimos 25 anos.Ed fundou a Hamrick Engineering em 2013 e tem se dedicado principalmente ao desenvolvimento de patentes para o setor de biocombustíveis.
-
Alex Ablaev, MBA, Ph.D.
Desenvolvedor Sênior de Negócios Globais.
Alex já trabalhou na divisão de hidrólise enzimática da Genencor e é presidente da Associação Russa de Biocombustíveis, além de diretor-geral da NanoTaiga, uma empresa russa que utiliza as tecnologias da CelloFuel.
-
Alan Pryce, CEng
Engenheiro-chefe
Alan é um engenheiro mecânico profissional experiente — Engenheiro Certificado (CEng) — Membro da Instituição de Engenheiros Mecânicos (IMechE) — com mais de 10 anos de experiência em projeto mecânico e gerenciamento de projetos de automação industrial em fábricas no Reino Unido e na Europa. Ele atua como consultor sênior de projeto e gerente de projetos há mais de 30 anos na Frazer-Nash Consultancy Ltd, tendo participado de diversos contratos de projeto e construção nos setores militar, ferroviário, de manufatura e nuclear.
-
Beverley Nash
Diretor de Marketing
Beverley dirige a Nash Marketing há mais de 30 anos e possui ampla experiência em planejamento e desenvolvimento de marketing, tanto para empresas novas quanto para as já estabelecidas. Beverley já trabalhou para diversas corporações globais no setor técnico e foi responsável tanto pelo planejamento quanto pela gestão de diversos programas que abrangem todos os aspectos do crescimento da empresa e dos produtos.
-
Daniel Cobelo
Diretor de Vendas – EUA e Américas
Daniel lidera as atividades de vendas e desenvolvimento de licenciamento das tecnologias da CelloFuel em toda a região. Ele traz uma vasta experiência em desenvolvimento de negócios, parcerias estratégicas, vendas internacionais e tecnologias emergentes, com trajetória profissional nos Estados Unidos, na América Latina, na Europa e na Ásia. Daniel também representou empresas de tecnologia em importantes conferências internacionais sobre biocombustíveis, etanol e energia renovável, estabelecendo relações com líderes do setor em mercados globais.
-
Maria Kharina, Ph.D.
Cientista Sênior em Microbiologia
Maria possui doutorado em Biotecnologia e é pesquisadora com mais de 10 anos de experiência. Ela é responsável por experimentos microbiológicos para validar as tecnologias da CelloFuel. Maria foi bolsista Fulbright nos EUA entre 2016 e 2017.
-
Dr. Ryan P. O'Connor
Advogado especializado em patentes
O Dr. O’Connor presta consultoria em estratégia de propriedade intelectual e atua na tramitação de patentes. É formado em Engenharia Química pela Universidade de Notre Dame e possui doutorado em Engenharia Química pela Universidade de Minnesota. Já apresentou mais de 1.000 pedidos de patente nos Estados Unidos e no âmbito do PCT e é membro da Ordem dos Advogados de Patentes do Escritório de Patentes e Marcas Registradas dos Estados Unidos.
Controle de contaminação no cultivo de leveduras
US12297423B2 (EUA) status: Concedida
Status CN118043470A (China): Publicado
Status RU2826104 (Rússia): Concedido
Status BR112024003499 (Brasil): Concedido
Métodos para fermentar culturas ricas em carboidratos
Status US9499839 (EUA): Concedido
Status RU2642296 (Rússia): Concedido
Status BR112016005352 (Brasil): Concedido
Status CN107109440B (China): Concedido
Status do EP3140411 (União Europeia): Concedido
Status AR106148A1 (Argentina): Concedido
Status da IN328228 (Índia): Concedido
Notificação da concessão pelo Escritório de Patentes da Ucrânia
Método para fermentar talos da família Poaceae
Status US9631209 (EUA): Concedido
Status RU2650870 (Rússia): Concedido
Status do EP3277825B1 (UE): Concedido
Status MX363750B (México): Concedido
Status CN107849585B (China): Concedido
Status BR112017008075 (Brasil): Concedido
Métodos e aparelhos para separar o etanol da biomassa fermentada
Status US10087411 (EUA): Concedido
Status RU2685209 (Rússia): Concedido
Status do EP3541489A1 (UE): Concedido
Status MX371710 (México): Concedido
Status BR112018075838A2 (Brasil): Concedido
Status da IN332722 (Índia): Concedido
Status CA3025016A1 (Canadá): Concedido
Status UA119630C2 (Ucrânia): Concedido
Métodos e sistemas para a produção de açúcares a partir de substratos ricos em carboidratos
Status US9194012 (EUA): Concedido
RU2600126 (Rússia) status: Concedido
Status CA2884907 (Canadá): Concedido
Status CN105283468 (China): Concedido
Status do EP3004178 (União Europeia): Concedido