
Evita las infecciones durante la fermentación sin utilizar antibióticos ni ácidos del lúpulo
La mayoría de las plantas de etanol ya conocen el coste que supone la contaminación bacteriana: pérdida de etanol, CIP adicional, biopelícula, formación de espuma y tiempo dedicado a gestionar una infección en lugar de a operar la planta. Los antibióticos, los ácidos del lúpulo y los lavados con levadura ácida ayudan hasta cierto punto. Sin embargo, también suponen un coste adicional, plantean dudas sobre los residuos y aumentan la carga de limpieza.
Existe una solución más sencilla. Añadir urea por lotes como única fuente de nitrógeno durante la fermentación y mantener la lixiviación de níquel en niveles muy bajos. La levadura puede utilizar esa urea junto con la biotina. Las bacterias del ácido láctico necesitan níquel como cofactor para crecer a partir de la urea; cuando el níquel se mantiene por debajo de ese umbral, no logran afianzarse. Las plantas que aplican este método suelen obtener una mayor producción de etanol, menos biopelícula y un programa de limpieza in situ (CIP) menos intensivo. El equipamiento necesario es sencillo: normalmente, un sistema de dosificación de urea y la confirmación de que los intercambiadores de calor de placas utilizan placas de acero inoxidable 316L.
Esto se integra en la planta que ya tienes en funcionamiento. No se trata de una reconstrucción.
¿Qué cambia y qué no?
Cambios habituales:
Cambiar la fuente de nitrógeno para la fermentación, pasando del amonio, el DAP o el FAN derivado de proteasas a la urea en un proceso de alimentación por lotes
Confirma que en los intercambiadores de calor de placas se utilicen placas de acero inoxidable 316L, de modo que el contenido en níquel sea bajo
En el caso del etanol de caña de azúcar, hay que prescindir del lavado de levadura con ácido sulfúrico.
Reducir el tiempo dedicado a los procesos de limpieza in situ (CIP) con soluciones cáusticas y ácidas
Aplica un programa de aplicación de urea de eficacia probada y unos límites de níquel y urea, en lugar de inventártelos sobre la marcha.
La mayoría de las plantas de molienda en seco y de caña de azúcar existentes pueden incorporar esta tecnología sin que ello suponga un tiempo de inactividad significativo.
Cómo se presenta la situación económica
Sobre el papel, una planta típica de maíz estadounidense con una producción de 100 MMGY genera un margen incremental de entre 12 y 16 millones de dólares al año; una planta típica de caña de azúcar brasileña, alrededor de 10 millones de dólares. Se trata de cifras estimadas, no de una garantía. Varían en función de la tasa de infección actual, el programa enzimático, la recuperación de aceite y los procedimientos de CIP.
Las ventajas del control de la contaminación suelen traducirse en un mayor contenido de etanol, menos casos de infección, un menor uso de productos químicos para la limpieza in situ (CIP) y menos tiempo de inactividad, y —en las plantas de caña de azúcar— la ausencia de lavado ácido, menos incrustaciones de yeso y ciclos más cortos. Preferimos elaborar el balance de masas a partir de sus datos antes que pedirle que acepte un valor medio.
El principal gasto de inversión corresponde a la unidad de urea y, en caso necesario, a la modificación de los intercambiadores de calor de placas para utilizar placas de acero inoxidable 316L.
¿Por qué hace falta una licencia, si la idea parece sencilla?
Las patentes amparan el principio: controlar el níquel y utilizar urea como única fuente de nitrógeno, de modo que crezca la levadura y no las bacterias. Lo que realmente garantiza un resultado estable es el paquete operativo: la curva de alimentación de urea, las condiciones de puesta en marcha y los límites de control específicos de cada planta. Este paquete operativo también integra la alimentación de urea con la de glucoamilasa para las plantas de maíz. Dicho paquete, junto con el software de control de procesos que lo aplica, se incluye en la licencia. Las actualizaciones anuales incorporan los conocimientos adquiridos en otras instalaciones, de modo que cada planta no tiene que volver a determinar los mismos parámetros óptimos.
La cuestión no es que tus operarios no sepan manejar un fermentador. Es que un plan de trabajo resulta más económico que un año de ensayo y error en tu planta.
Próximo paso, antes de entrar en cualquier debate sobre las licencias
Si el problema anterior se ajusta a lo que observas en tu planta, el siguiente paso más útil es realizar un análisis específico de la planta en lo que respecta a la infección, el uso de nitrógeno, la carga de CIP y la metalurgia del intercambiador de calor. A partir de ahí, podemos elaborar un balance de masas y un pequeño paquete de ingeniería para la unidad de urea. Esa conversación puede tener lugar antes de que nadie hable de una licencia.
Aumentar los beneficios del etanol de maíz
Aumento de los beneficios del etanol de caña de azúcar
Aumentar los beneficios de la levadura nutricional
Aumento de los beneficios del etanol de maíz
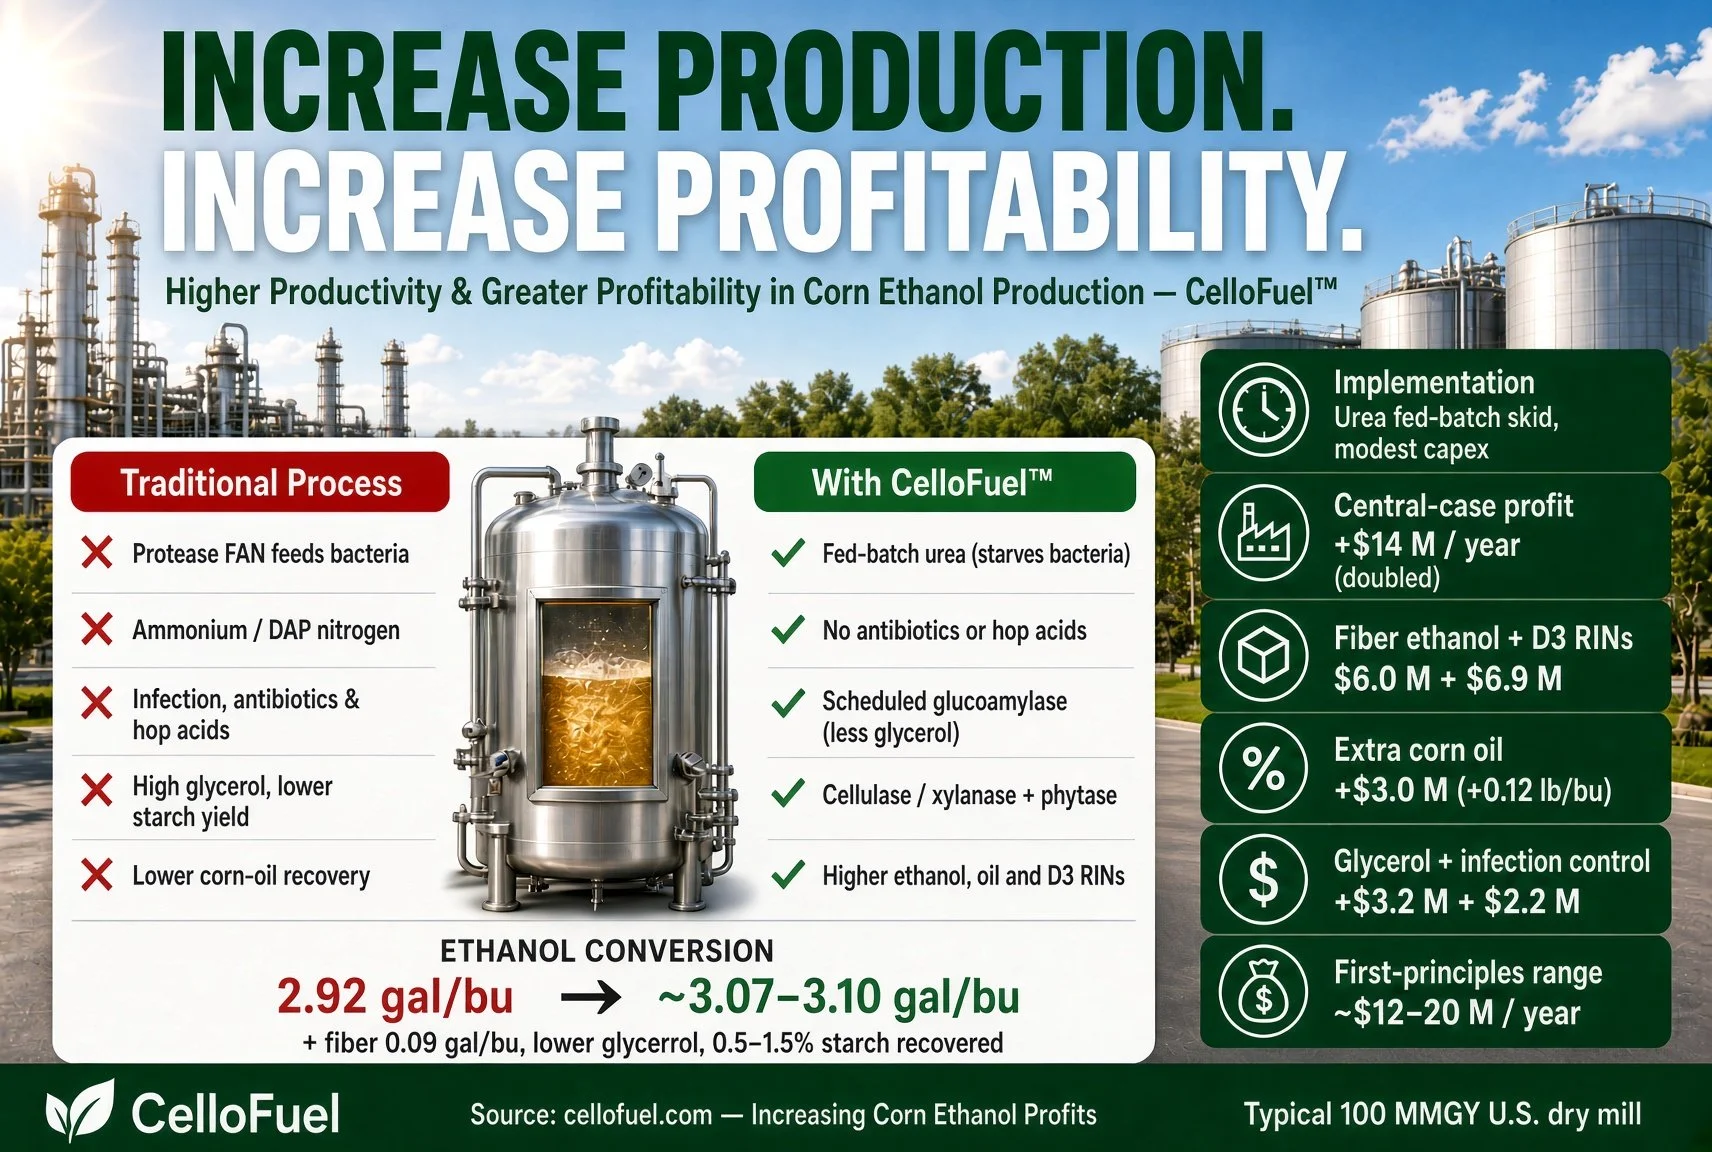
Nuestra tecnología puede implantarse en las plantas de etanol de maíz existentes en EE. UU. con cambios mínimos en los procesos y unos gastos de capital moderados (módulo de alimentación por lotes con urea). De media, la rentabilidad de una planta típica de etanol de maíz de 100 MMGY en EE. UU. puede incrementarse en unos 14 millones de dólares al año (es decir, duplicarse). Véase el desglose de los beneficios en la siguiente sección.
Al eliminar la contaminación bacteriana mediante un control del nitrógeno basado en la urea y mediante el uso estratégico de enzimas, las plantas pueden alcanzar mayores rendimientos, reducir los costes y disminuir considerablemente las tareas de limpieza y mantenimiento, todo ello sin necesidad de antibióticos ni ácidos de lúpulo.
Modificaciones en un proceso típico ya existente
Si es necesario, actualice los intercambiadores de calor de placas para que utilicen placas de acero inoxidable 316L con el fin de eliminar la lixiviación de níquel (la mayoría de las plantas ya utilizan el 316L).
Eliminar el uso de enzimas proteasas, que son caras y producen nitrógeno amino libre (FAN), del que se alimentan las bacterias durante la fermentación. Actualmente, alrededor del 90 % de las plantas de etanol de maíz de EE. UU. utilizan enzimas proteasas.
Elimine el uso de calcio añadido en los fermentadores mediante el uso de alfa-amilasas más modernas que no necesitan calcio añadido, como Liquozyme X/Supra, Termamyl SC, Spezyme ALPHA, Spezyme XTRA, Spezyme ETHYL, etc. Estas enzimas se han desarrollado específicamente para reducir considerablemente la dependencia del calcio (a menudo solo entre 5 y 15 ppm, cantidad que suele estar ya presente en el maíz y en el agua de proceso). Esto reduce la cantidad de ácido necesaria para la limpieza in situ (CIP).
Añade mezclas de enzimas celulasa/xilanasa (OPTIMASH BOOST/AX o Novonesis Fiberex) para aumentar tanto la producción de etanol como la de aceite de maíz.
Añadir enzimas fitasas para mejorar la nutrición de la levadura, reducir la formación de incrustaciones de fitato, reducir el fósforo ligado al fitato en los DDGS y aumentar la distribución de aceite en el residuo líquido.
Dejar que la levadura crezca a partir de los azúcares iniciales y agote el FAN durante el llenado y el crecimiento aeróbico inicial.
Sustituir toda la adición de nitrógeno durante la fermentación por urea en lotes alimentados (sin amonio ni DAP) para eliminar la contaminación bacteriana y la formación de biopelículas.
Utilizar la alimentación por lotes continuos de la enzima glucoamilasa según un programa predeterminado para reducir la producción de glicerol y, de este modo, aumentar la producción de etanol.
Por qué funciona esto
Las bacterias necesitan níquel como cofactor para crecer en la urea durante la fermentación. Sin él, no pueden multiplicarse.
La levadura solo necesita biotina (vitamina B7) para aprovechar la urea, por lo que crece con normalidad.
Esto supone una ventaja natural para la levadura, al tiempo que priva de alimento a las bacterias, lo que aumenta la cantidad de etanol producido, ya que se destina menos azúcar al crecimiento bacteriano.
La levadura produce glicerol cuando las altas concentraciones de glucosa y maltosa provocan estrés osmótico. Reducimos este estrés osmótico introduciendo la enzima glucoamilasa según un calendario predeterminado, lo que aumenta la cantidad de etanol producido, ya que se desvía menos azúcar hacia la producción de glicerol.
Reducción de la limpieza in situ (CIP)
Hay tres factores que, combinados, reducen el CIP: la ausencia de contaminación bacteriana (infección), la ausencia de calcio añadido y la fitasa, que reduce el ácido fítico. La reducción del tiempo y el coste del CIP aumenta significativamente la rentabilidad de la planta.
En los fermentadores de etanol de molienda en seco de maíz, estas tres condiciones, en conjunto, reducen la demanda de CIP tanto alcalino como ácido, siendo la disminución del uso de ácido la más significativa en términos relativos. El CIP alcalino elimina principalmente sustancias orgánicas, proteínas, residuos de levadura y biopelículas; el CIP ácido elimina las incrustaciones minerales (fitatos metálicos, fosfatos de calcio y magnesio, «beerstone» u oxalato de calcio y depósitos mixtos orgánicos-inorgánicos). Estos cambios actúan sobre diferentes tipos de suciedad y son sinérgicos, ya que los depósitos mixtos son habituales.
La práctica habitual consiste en un ciclo cáustico en caliente (a menudo con un 2-5 % de NaOH, aunque a veces se busca alcanzar un punto de consigna del 5-8 %) tras cada lote o con una periodicidad breve, seguido de un ciclo ácido (con un 0,5-2 % de ácido nítrico, fosfórico o una mezcla de ambos) con menor frecuencia o cuando aparecen incrustaciones. El ciclo ácido suele realizarse cada varios ciclos cáusticos o según sea necesario. El consumo exacto varía en función de la dureza del agua de la planta, el reciclaje del retroceso, los sólidos del mosto y el programa de CIP.
1) Ausencia de contaminación bacteriana (sin infección)
Esto reduce principalmente la necesidad de utilizar productos cáusticos. Las biopelículas de Lactobacillus y las capas de limo orgánico y proteínas asociadas son una de las principales causas de que se requieran ciclos agresivos o con un uso excesivo de productos cáusticos; además, crean recovecos que exigen una limpieza más exhaustiva.
Sin ellos:
Se reduce la acumulación de residuos orgánicos en las paredes del fermentador, los conos, los agitadores y los enfriadores y colectores asociados.
Se producen menos eventos CIP adicionales provocados por infecciones o tiempos de contacto más prolongados.
Se reduce la concentración del cáustico o la duración y/o frecuencia del ciclo.
La reducción realista del uso de sosa cáustica en los fermentadores es del orden del 20-40 % (puntos de consigna más suaves, ciclos más cortos o intervalos más largos), en consonancia con los programas optimizados de CIP que ya afirman lograr un ahorro de sosa cáustica de aproximadamente el 25 % gracias a mejores aditivos y un mejor control. La sosa cáustica residual sigue siendo necesaria para la levadura y los compuestos orgánicos del mosto. La demanda de ácido solo disminuye ligeramente (menos mezcla de suelo orgánico-mineral y menos precipitación provocada por el pH a partir del ácido láctico).
2) Sin calcio añadido
El maíz y el agua de proceso ya aportan cierta cantidad de calcio; las plantas suelen añadir pequeñas cantidades (por ejemplo, CaCl₂) para estabilizar la α-amilasa y pueden reciclar calcio adicional a través del agua de retorno. La omisión de los suplementos, junto con la gestión de la dureza del agua y su reciclaje, reduce el calcio disponible para la precipitación. Esto reduce principalmente la demanda de ácido al disminuir:
Incrustaciones de fitato de calcio
Depósitos de fosfato cálcico
Beerstone (oxalato de calcio)
Los efectos sobre los álcalis son menos directos (disminuyen algunos depósitos mixtos). En combinación con los otros dos factores, los ciclos de ácido se vuelven menos frecuentes o de menor intensidad.
3) La fitasa reduce el ácido fítico
El ácido fítico (IP6) liberado por el maíz forma sales de fitato metálico insolubles (especialmente fitatos de magnesio y calcio) que se depositan en forma de incrustaciones tenaces en los fermentadores y en los equipos posteriores al proceso. La fitasa hidroliza el IP6 en fosfato inorgánico soluble e inositol, convirtiendo las sales insolubles en especies solubles que pueden eliminarse y evitando la formación de nuevos depósitos. Las sales de fitato constituyen la fracción principal de los depósitos «tipo piedra de cerveza» en las columnas de cerveza y los equipos relacionados.
Esta es la medida más eficaz en el CIP ácido. Con una dosis eficaz de fitasa y un tiempo de contacto adecuado (durante la licuefacción, la fermentación en suspensión [SSF] o la postfermentación), los niveles de fitato se reducen en un 70 % o más (lo que refleja las reducciones observadas en el fitato de los DDGS). Por lo tanto, la frecuencia, la concentración o la duración del tratamiento ácido se reducen sustancialmente —entre un 40 % y un 70 % o más en la etapa de acidificación del fermentador— debido a que la principal acumulación de minerales provocada por el fitato se reduce en gran medida. El uso restante de ácido se centra en los fosfatos residuales, el oxalato y la pasivación. El tratamiento cáustico obtiene un beneficio secundario menor, al reducirse las incrustaciones mixtas de origen orgánico e inorgánico.
Efecto combinado sobre el CIP del fermentador
Estos tres cambios afectan a las dos principales clases de suelo a la vez:
Sin infección → menos biopelícula/carga orgánica → menor intensidad de la solución cáustica.
Sin calcio añadido + fitasa → formación de incrustaciones minerales relacionadas con el fitato y el calcio mucho menor → menor intensidad y frecuencia de la acidez.
Resultado previsto para los fermentadores de etanol de maíz (orden de magnitud, específico de cada planta):
Sustancias cáusticas: reducción del consumo del 25 al 40 % o un uso equivalente con productos menos agresivos o menos frecuente.
Ácido: reducción del 40-70 % (el mayor beneficio atribuible a un único factor gracias a la fitasa).
En general, en lo que respecta a los productos químicos para el CIP, el tiempo, el consumo de agua y el tiempo de inactividad de los fermentadores: es posible lograr una reducción del 30 al 50 %, además de reducir el número de operaciones de limpieza con chorro de agua a alta presión y mejorar la uniformidad de la transferencia de calor.
El CIP residual sigue siendo necesario para los compuestos orgánicos no fitatos, los minerales residuales del maíz y el agua, y la higienización rutinaria. Los beneficios son mayores en las plantas que actualmente presentan una elevada acumulación de fitatos o de incrustaciones mixtas, así como infecciones crónicas. Los resultados dependen de la dosis y el momento de aplicación de la fitasa, la dureza residual del agua, la gestión del retroceso de agua y la monitorización del CIP (titulación del hidroxilo real y la conductividad). Los paquetes de aditivos optimizados o los métodos de dosificación por pulsos, ya utilizados en el sector, amplían aún más estos ahorros.
Análisis de la rentabilidad del etanol de maíz
El cálculo que figura a continuación se basa en los promedios actuales del sector (datos de molienda de finales de 2025/2026, tipos de conversión de farmdoc, precios en planta del USDA y resultados publicados de ensayos con enzimas), así como en la estequiometría basada en los principios fundamentales.
Base vegetal
Capacidad nominal: 100 millones de galones al año (MMGY) de etanol desnaturalizado.
Conversión de referencia ≈ 2,92 gal/bu → ~34,25 millones de bushels procesados al año.
Etanol a la salida de la planta ≈ 1,94 $/gal (rango FOB en Iowa a principios de septiembre de 2026).
Aceite de maíz para destilación ≈ 0,74 $/lb.
D3 RIN ≈ 2,25 dólares por galón celulósico (las últimas valoraciones de 2026 oscilan entre ~2,15 y 2,41 dólares).
1. Etanol adicional + vitamina D3 procedente de la fibra del grano de maíz
Las mezclas de celulasa y xilanasa (OPTIMASH BOOST/AX o Fiberex) liberan glucosa de la fibra del pericarpio y del endospermo. Los datos comerciales sobre CKF y los métodos aceptados por la EPA suelen arrojar un aumento de la producción de etanol de entre 0,07 y 0,12 gal/bu. Media prevista para una planta no optimizada que utilice únicamente estas enzimas: 0,09 gal/bu.
Volumen adicional = 3,08 millones de galones.
Ingresos por etanol = 3,08 M × 1,94 $ = 6,0 millones de dólares.
Créditos D3 = 3,08 M × 2,25 $ = 6,9 millones de dólares.
(La fitasa aporta muy poco azúcar adicional, pero es necesaria para los efectos relacionados con el aceite y la nutrición de la levadura que se describen a continuación.)
2. Etanol adicional procedente de un menor contenido de glicerol
La glucoamilasa en modo fed-batch evita los picos de glucosa y maltosa, lo que reduce el estrés osmótico. El contenido típico de glicerol en la cerveza es de 10-14 g/L; el objetivo del proceso es de 5-10 g/L. Una reducción realista de 4 g/L en una cerveza con una concentración de 14,5-15,5 % v/v equivale a unos 2 g/L de etanol adicional (1 g de glicerol ≈ 0,5 g de etanol según el balance de carbono y redox).
Volumen adicional ≈ 1,65 millones de galones.
Ingresos = 3,2 millones de dólares.
La urea, en comparación con el amonio o el DAP, reduce de forma independiente el glicerol en una cantidad adicional mínima; ese incremento se incluye en la línea de control de la contaminación.
3. Aceite de maíz extra
Las mismas enzimas degradadoras de fibra, junto con la fitasa, aumentan la distribución del aceite en el residuo líquido. Las pruebas comerciales de los productos mencionados muestran una recuperación de aceite de entre un 15 % y un 30 %; una planta que ya se encuentre cerca de la media del sector para 2025 (aproximadamente 0,93 lb/bu) puede esperar un aumento del rendimiento de 0,12 lb/bu.
Exceso de aceite = 4,11 millones de libras.
Ingresos = 4,11 M × 0,74 $ = 3,0 millones de dólares.
La diferencia derivada del peso ligeramente inferior del DDGS es pequeña, ya que el aceite se vende a un precio aproximadamente ocho veces superior al del DDGS por libra.
4. Control de la contaminación, gestión del FAN y recambio de nitrógeno
La eliminación de la FAN derivada de proteasas, la eliminación de la FAN residual durante el llenado y la alimentación exclusiva con urea con bajo contenido en níquel privan de nutrientes a las bacterias del ácido láctico. Las plantas medias pierden entre un 0,5 % y un 1,5 % de almidón debido a la infección, además de gastar entre 0,005 y 0,015 dólares por galón en antibióticos, ácidos de lúpulo o CIP adicional. Recuperación del rendimiento combinada más ahorro en productos químicos y CIP: 2,2 millones de dólares.
5. Enzimas netas y gastos operativos menores
La eliminación de la proteasa supone un ahorro de entre 0,8 y 1,2 millones de dólares aproximadamente.
El coste adicional de la celulasa/xilanasa y la fitasa (una vez descontado el crédito por la proteasa) suele situarse entre 1,6 y 2,2 millones de dólares para esta escala.
La fitasa también reduce las incrustaciones en el evaporador y el contenido de fosfato de fitato en los DDGS (menor mantenimiento y posible aumento moderado del precio de los DDGS): +0,4 millones de dólares.
Coste neto de las enzimas y los gastos operativos: –1,5 millones de dólares.
La actualización de los intercambiadores de calor de placas para utilizar placas de acero inoxidable 316L supone un gasto de capital puntual (la mayoría de las plantas ya utilizan 316L) y no afecta a los beneficios anuales.
Aumento total previsto de los beneficios anuales
Etanol de fibra: 6,0 millones de dólares
RIN de D3: 6,9 millones de dólares
Etanol a partir de glicerol: 3,2 millones de dólares
Aceite de maíz adicional: 3,0 millones de dólares
Infección / FAN / urea: 2,2 millones de dólares
Incrustaciones / DDGS / CIP: 0,4 millones de dólares
Enzimas adicionales netas: -1,5 millones de dólares
Total previsto ≈ 20 millones de dólares
Un conjunto de hipótesis más conservadoras (0,07 gal/bu de fibra, +0,09 lb/bu de aceite, 3 g/L de glicerol eliminado, 2,00 $ de D3) sigue arrojando una cifra de entre 13 y 15 millones de dólares. Dado que muchas plantas «medias» ya dosifican alguna enzima para la fibra y ya extraen aproximadamente 0,9 lb/bu de aceite, la expectativa realista, basada en principios fundamentales, de implementar únicamente los pasos enumerados es de entre 12 y 16 millones de dólares al año, con una estimación central de 14 millones de dólares.
Los factores predominantes son la combinación documentada de fibra a etanol + D3 y el incremento del aceite; la reducción del glicerol y el control de infecciones son secundarios, pero tienen un efecto aditivo y no requieren capital adicional más allá de los sistemas de dosificación. La volatilidad en los precios del D3 (±0,40 dólares) y del aceite (±0,10 dólares/lb) puede hacer variar el total en ±2,5 millones de dólares en un año determinado.
Autonomía resultante en toda la flota de EE. UU.
Plantas con baja eliminación de proteasas (el 90 % del parque industrial estadounidense), escaso uso de enzimas para la fibra y adición convencional (no en lotes alimentados) de glucoamilasa: beneficio incremental cercano a los 18-20 millones de dólares, según el cálculo basado en los principios fundamentales.
Plantas «medias» que ya utilizan alguna enzima para la fibra y extraen aproximadamente 0,9 lb/bu de aceite (hipótesis central de CelloFuel): entre 12 y 16 millones de dólares, con un valor medio de 14 millones de dólares.
Plantas que ya combinan enzimas de fibra, una alta recuperación de aceite, la reducción o eliminación de proteasas y glucoamilasa en régimen de alimentación por lotes: beneficio incremental en el extremo inferior del rango de 10 a 13 millones de dólares (o en el caso conservador de 13 a 15 millones de dólares tras la implementación de medidas adicionales de menor envergadura).
Por lo tanto, entre las aproximadamente 191-198 plantas en funcionamiento en EE. UU. (con una capacidad media de unos 93 MMGY), la oportunidad incremental implícita para todo el sector asciende a varios miles de millones de dólares al año; sin embargo, la rentabilidad real a nivel de cada planta seguirá variando en función de los precios de los RIN D3, los precios del petróleo y el grado de avance de cada instalación en el continuo proteasa/enzimas de fibra/glucoamilasa programada. El paquete CelloFuel está diseñado como una solución complementaria de baja inversión en capital (principalmente un módulo de lotes alimentados con urea) que puede incorporarse a las plantas de molienda en seco existentes con solo unos modestos cambios en el proceso.
Aumentar los beneficios del etanol de caña de azúcar
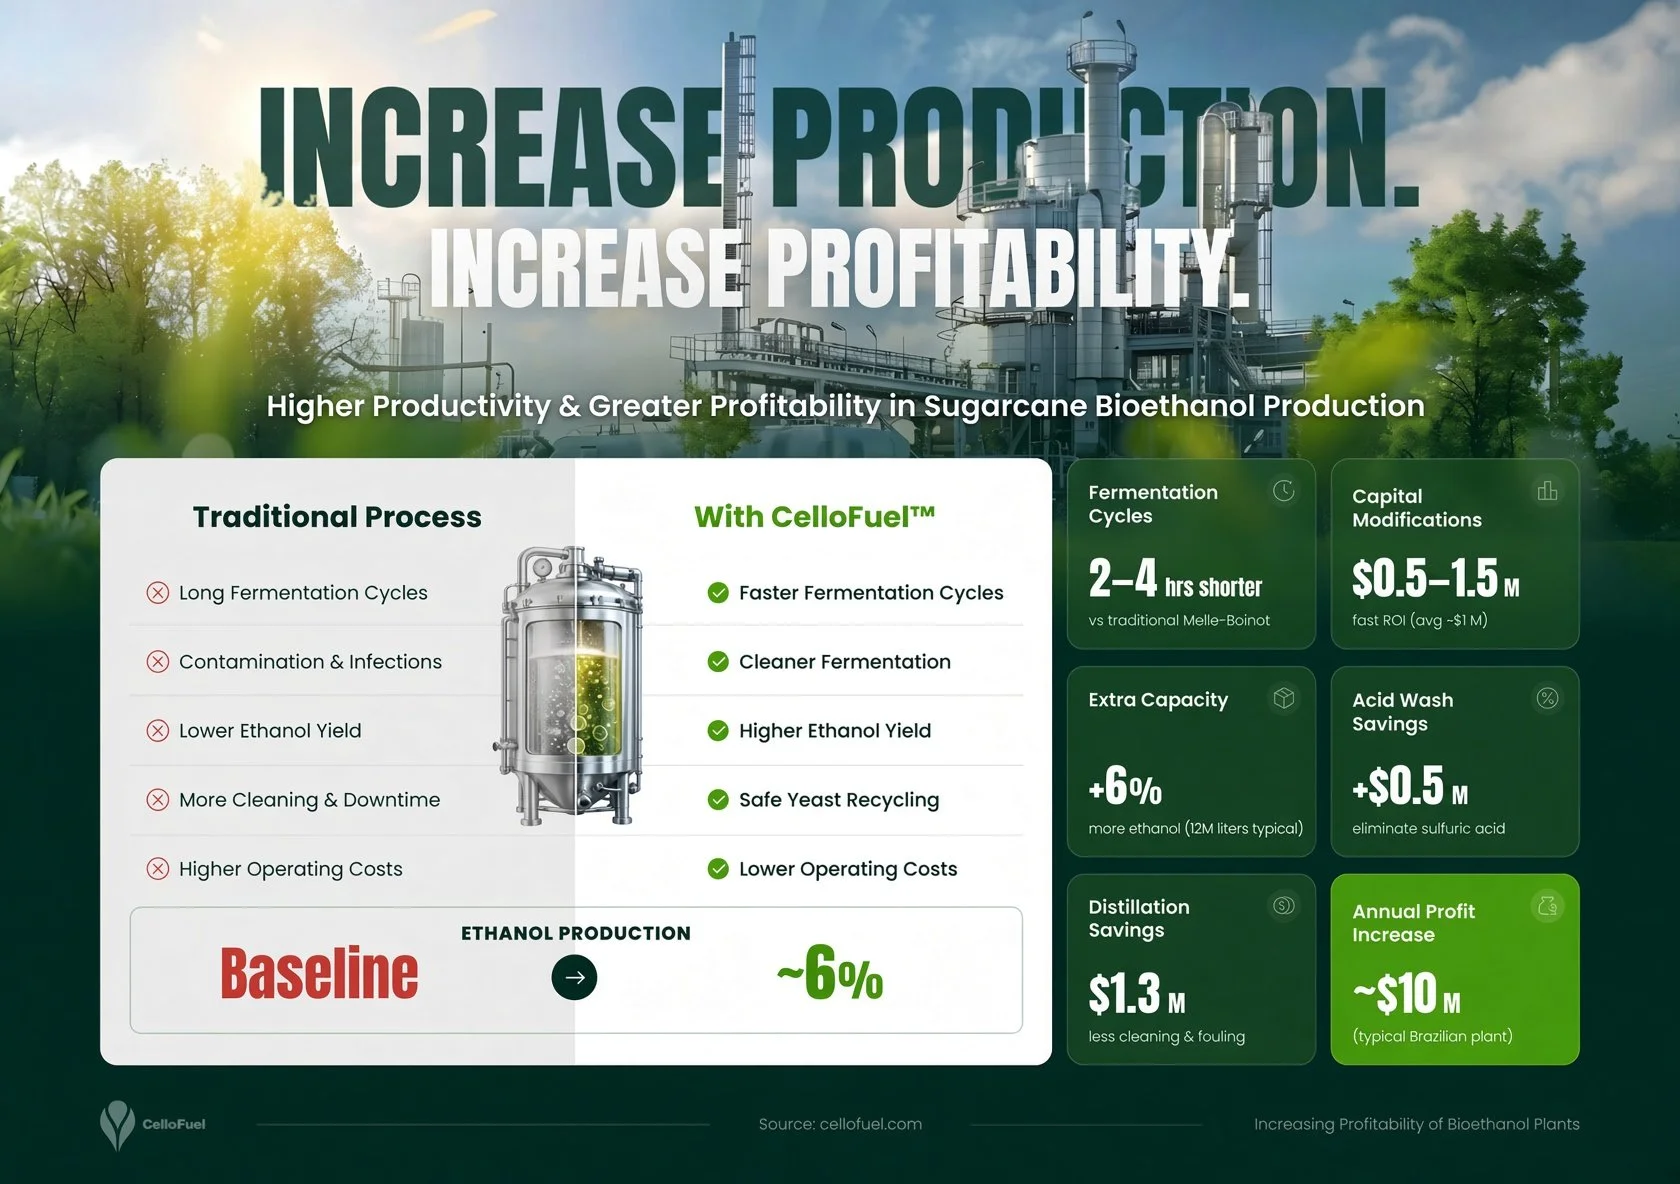
Nuestra tecnología puede implantarse en plantas de etanol de caña de azúcar ya existentes con cambios mínimos en los procesos y una inversión de capital moderada (módulo de alimentación por lotes con urea). De media, la rentabilidad de una planta típica de etanol de caña de azúcar brasileña puede incrementarse en unos 10 millones de dólares al año (es decir, en torno al 50 %).
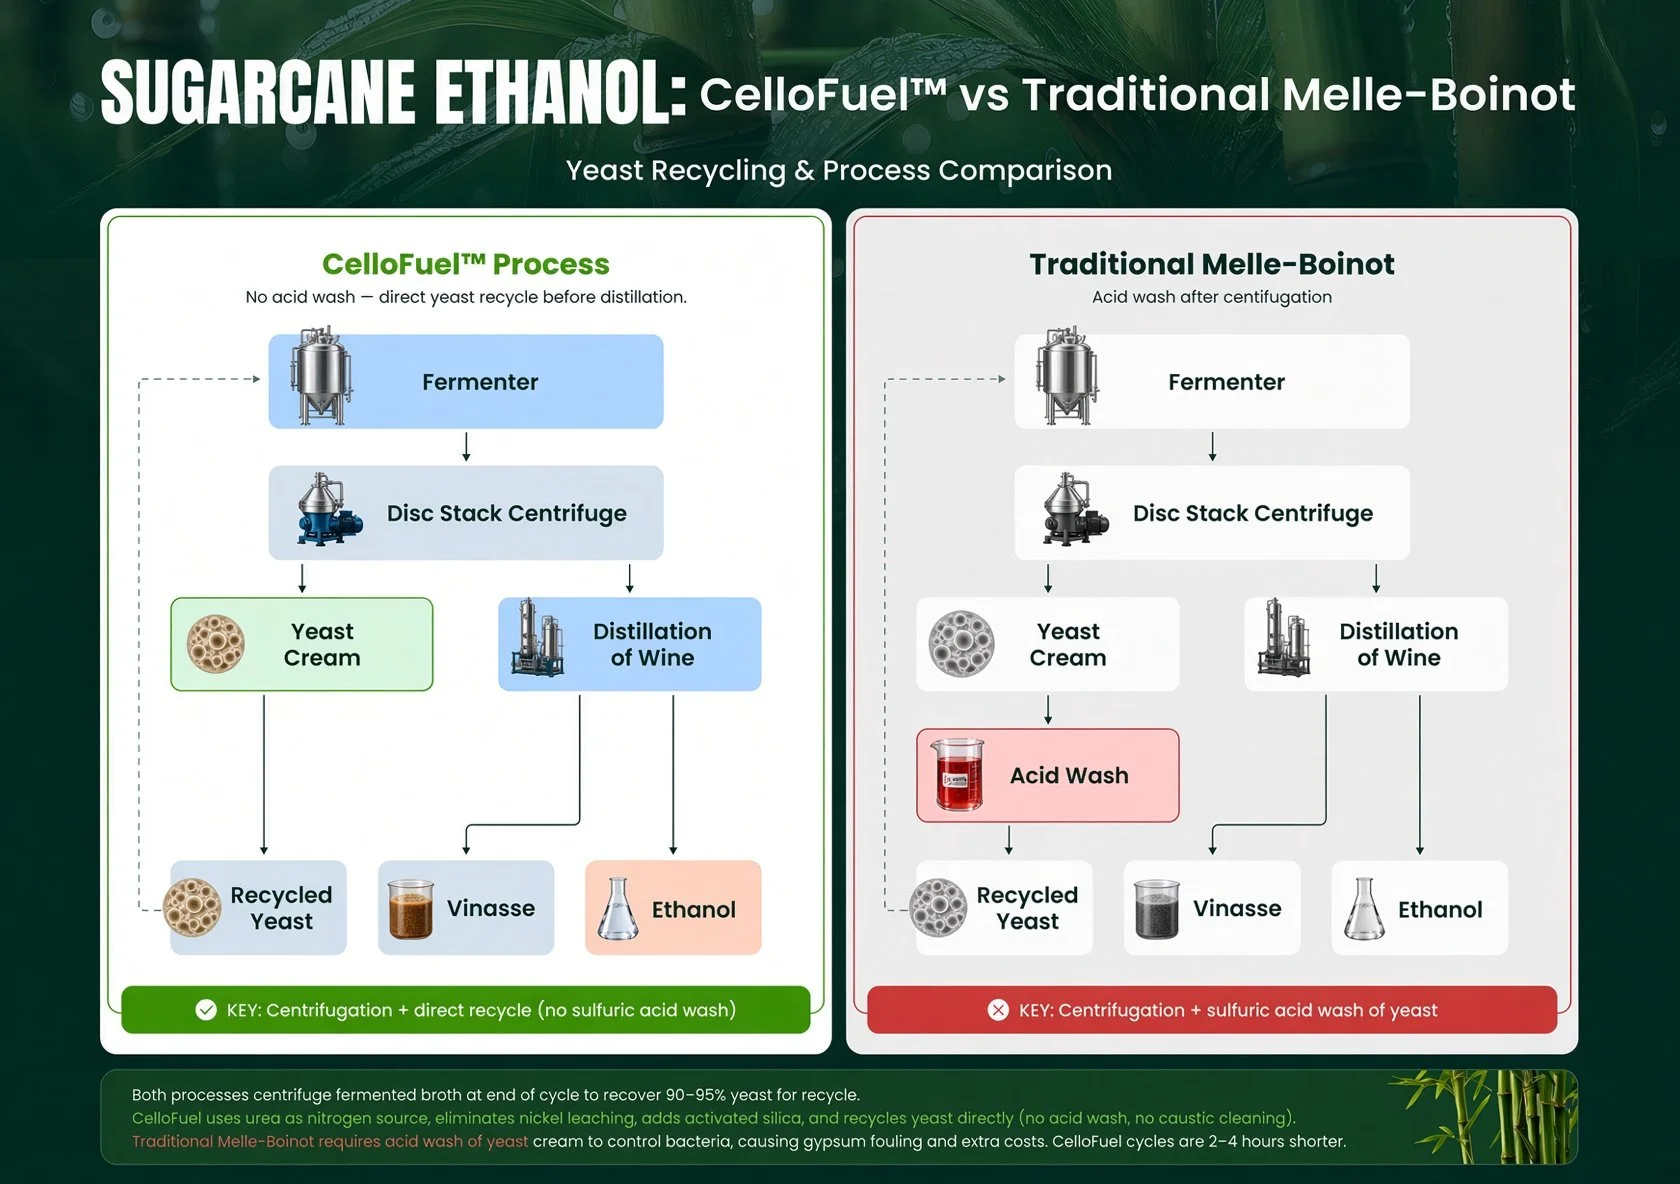
Hemos desarrollado tecnologías prácticas que mejoran tanto la eficiencia como la rentabilidad de las plantas de etanol de caña de azúcar en Brasil y la India. El sistema controla eficazmente la contaminación bacteriana sin utilizar antibióticos ni el lavado tradicional con ácido sulfúrico de Melle-Boinot en la levadura reciclada.
Cómo funciona
En lugar de añadir productos químicos antibacterianos al fermentador o utilizar ácido sulfúrico para eliminar las bacterias durante el reciclaje de la levadura, utilizamos un sencillo método biológico:
Cambiamos la fuente de nitrógeno por urea (suministrada por lotes).
Eliminamos la lixiviación de níquel de los equipos.
Las bacterias necesitan níquel como cofactor para crecer en la urea durante la fermentación. Sin él, no pueden multiplicarse. La levadura, en cambio, solo necesita una pequeña cantidad de biotina (vitamina B7) para utilizar la urea como fuente de nitrógeno. Esta diferencia natural frena el crecimiento bacteriano sin necesidad de productos químicos.
Inversión y ahorro
En el caso de una planta típica de etanol a partir de caña de azúcar de gran tamaño en Brasil, el coste total de capital de las modificaciones oscila entre 0,5 y 1,5 millones de dólares estadounidenses (con una media de alrededor de 1 millón de dólares). La mayor parte de este coste corresponde a sistemas sencillos de dosificación de urea y sílice activada.
El impacto económico es muy importante. Estimamos un ahorro anual de unos 10 millones de dólares por planta.
Modificaciones necesarias en las plantas existentes
Es necesario realizar las siguientes modificaciones:
Sustituir los suplementos de nitrógeno actuales por urea y administrarla de forma controlada, mediante un proceso de alimentación por lotes.
Utilice únicamente placas de acero inoxidable 316L en los intercambiadores de calor de placas para evitar que el níquel se filtre al proceso.
Utiliza la centrífuga existente para recuperar la levadura del mosto fermentado (vino). De este modo, se evita el uso de levadura floculante modificada genéticamente.
Limpia el fermentador entre ciclos utilizando agua caliente a presión en lugar de productos químicos cáusticos.
Deja de lavar la levadura reciclada con ácido sulfúrico: la levadura se puede reciclar directamente y volver a introducir en el fermentador.
Eliminar la adición de calcio para neutralizar el ácido sulfúrico y para clarificar la melaza.
La eliminación del ácido sulfúrico evita tener que limpiar los depósitos de yeso (sulfato de calcio) de la parte superior de las columnas de destilación.
Añadir sílice activada (tecnología brasileña) para mantener una alta viabilidad de la levadura —por encima del 80 % incluso con una concentración de etanol del 19 %—. Esto también reduce la producción de glicerol hasta en un 10 % y aumenta la producción de etanol.
Resultados
Estos cambios permiten obtener ciclos de fermentación entre 2 y 4 horas más cortos que los del proceso estándar de Melle-Boinot. Dado que el sistema no requiere condiciones estériles (asépticas), resulta más sencillo, más económico y significativamente más productivo que los métodos convencionales.
Reducción de la limpieza in situ (CIP)
Un factor importante que contribuye a acortar los ciclos de fermentación es la reducción del CIP. Hay tres factores que reducen el CIP: la ausencia de contaminación bacteriana, el reciclaje de la levadura sin lavado con ácido sulfúrico y la ausencia de calcio añadido.
1) Ausencia de contaminación bacteriana
La biopelícula y las películas orgánicas asociadas se reducen al mínimo. La frecuencia e intensidad del CIP con sosa cáustica pueden disminuir drásticamente —a menudo pasando de ciclos químicos semanales o según necesidad a enjuagues con agua poco frecuentes, además de un uso ocasional y ligero de sosa cáustica—. Las mejoras análogas derivadas de un mejor lavado mecánico ya reducen el uso de ácidos y antibióticos, al tiempo que disminuyen la contaminación cruzada entre lotes. En combinación con las demás condiciones, el consumo de sosa cáustica para el CIP del fermentador se reduce entre un 50 % y un 80 %. También se reducen los tiempos de inactividad y el consumo de agua y vapor.
2) Reciclaje de levadura sin lavado con ácido sulfúrico
Se elimina el arrastre de sulfatos a los fermentadores, con lo que se evita la formación de incrustaciones de yeso. Se reduce la necesidad de CIP ácido. Este efecto se suma a la reducción de calcio.
3) Sin calcio añadido
Esta es la medida más eficaz para el CIP ácido. El calcio residual en el mosto se reduce drásticamente, por lo que el oxalato de calcio, el yeso y los depósitos relacionados se forman mucho más lentamente o no se forman en absoluto. La frecuencia del CIP ácido puede pasar de ser habitual (semanal o por campañas) a ser esporádica o innecesaria; el agua o una solución cáustica suave pueden ser suficientes para la mayoría de las limpiezas. Experiencias paralelas en evaporadores de azúcar con clarificación con calcio reducido o cal dolomítica mostraron una reducción del 40-60 % en los productos químicos de limpieza, un tiempo de limpieza un 50 % más corto y unos intervalos entre limpiezas un 80-120 % más largos. Los fermentadores funcionan a menor temperatura y sin concentración por evaporación, por lo que el beneficio relativo debería ser al menos igual de grande (una reducción del 70-90 % en los productos químicos del CIP ácido es una expectativa razonable). El rendimiento de la levadura también podría mejorar ligeramente, ya que un nivel elevado de calcio tiene un efecto inhibidor.
Efectos combinados y secundarios
Las tres condiciones interactúan: menos biopelícula significa menos «pegamento» orgánico para las incrustaciones minerales, y menos incrustaciones minerales significa menos nichos protegidos para los microbios. El consumo total de productos químicos para el CIP (sódico cáustico + ácido), agua, energía para calentar las soluciones de CIP y el tiempo de inactividad de los fermentadores se reduce en más de la mitad. Las plantas siguen necesitando enjuagues e inspecciones ocasionales, además de una buena cobertura mecánica (dispositivos de pulverización giratorios que lleguen a los techos y a las zonas de sombra). Permanecerían residuos de impurezas de la caña o de antiespumantes, por lo que el CIP no desaparecería por completo.
La cuantificación depende de cada planta (relación entre zumo y melaza, dureza del agua, dosis exacta de cal, geometría del fermentador, programa actual de CIP). La práctica habitual en Brasil ya utiliza ácido sulfúrico principalmente sobre la crema de levadura, en lugar de para el CIP del fermentador; por lo tanto, el mayor ahorro adicional proviene de la eliminación del calcio derivado de la cal y de las biopelículas. La monitorización (conductividad, inspección visual, recuentos de ATP o microbianos, rendimiento de la transferencia de calor) permitiría alargar los intervalos de forma segura. Se requieren métodos alternativos de clarificación o un tratamiento del mosto que minimice el calcio para hacer realidad el caso de «sin calcio añadido» a escala industrial.
- Sílice activada: un aditivo especial (basado en tecnología brasileña) que ayuda a mantener las células de levadura sanas y vivas incluso cuando los niveles de etanol son elevados. Además, permite reducir los residuos de glicerol y aumentar la producción de etanol.
- Antibióticos: medicamentos que eliminan o frenan la acción de las bacterias (este método los evita por completo).
- Condiciones asépticas (estériles): Un entorno completamente libre de gérmenes, en el que no se admite la presencia de bacterias (este método más sencillo no lo requiere).
- Contaminación bacteriana: la entrada de bacterias no deseadas en los tanques de fermentación, que compiten con la levadura o reducen la producción de etanol.
- Biotina (vitamina B7): una vitamina del grupo B que la levadura necesita en pequeñas cantidades para crecer adecuadamente cuando utiliza la urea como fuente de nitrógeno.
- Productos químicos cáusticos: limpiadores potentes y agresivos (como la lejía) que se utilizan tradicionalmente para fregar los depósitos (sustituidos aquí por agua caliente).
- Centrífuga: máquina que gira y que, durante el proceso, separa los sólidos (incluida la levadura) de los líquidos.
- Columnas de destilación: Torres altas que purifican el etanol separándolo del agua y de otros líquidos.
- Sistemas de dosificación: equipos que añaden pequeñas cantidades precisas de materiales (como la urea) en el momento adecuado.
- Concentración de etanol: El porcentaje de alcohol presente en la mezcla de fermentación (unos niveles más altos implican una mayor cantidad de producto).
- Ciclos de fermentación: Ciclos completos que consisten en transformar los azúcares de la caña de azúcar en etanol, cosechar y volver a empezar.
- Levadura floculante: levadura especial diseñada para aglutinarse y facilitar así su separación (no es necesaria con este método).
- Modificado genéticamente: modificado a nivel del ADN en un laboratorio (este método evita tener que utilizar levadura modificada).
- Glicerol: un subproducto espeso y pegajoso que la levadura produce de forma natural durante la fermentación. Al reducirlo, se consigue producir más etanol.
- Yeso (acumulación de sulfato de calcio): depósitos calcáreos que pueden obstruir los equipos de destilación, a menudo provocados por el uso de ácidos.
- Proceso Melle-Boinot: Método brasileño habitual a gran escala para la producción de etanol a partir de caña de azúcar mediante fermentación por lotes alimentados y reciclaje de levadura, que tradicionalmente implica la dosificación de ácido sulfúrico en la levadura reciclada para controlar las bacterias.
- Lixiviación del níquel: el níquel de los equipos metálicos se disuelve en el líquido (las bacterias lo necesitan para crecer en la urea, por lo que impedirlo las detiene).
- Fuente de nitrógeno: Sustancia química que aporta nitrógeno (un componente fundamental para el crecimiento) a la levadura o a las bacterias; en este caso, se ha optado por la urea.
- Intercambiadores de calor de placas: dispositivos con placas metálicas que se utilizan para calentar o enfriar líquidos de proceso de forma eficiente.
- Agua caliente a presión: Agua caliente pulverizada a presión para limpiar depósitos sin necesidad de productos químicos agresivos.
- Levadura reciclada: Levadura que se guarda de un lote de fermentación y se reutiliza en el siguiente.
- Acero inoxidable 316L: metal de alta calidad que se utiliza en las piezas de los equipos para evitar que el níquel se disuelva en el líquido.
- Lavado con ácido sulfúrico: uso de un ácido fuerte para limpiar y desinfectar la levadura reciclada (se descarta este método).
- Urea: una fuente de nitrógeno habitual y económica (que también se utiliza en fertilizantes) que se administra a la levadura. Se añade gradualmente junto con una cantidad muy baja de níquel para favorecer el crecimiento de la levadura frente al de las bacterias.
- Viabilidad de la levadura: Porcentaje de células de levadura que permanecen vivas y sanas. Una mayor viabilidad mejora el reciclaje y el rendimiento, incluso con niveles elevados de etanol.
Mejoras sin contaminación bacteriana y sin lavado de levadura
Consideremos ahora un proceso modificado en el que no se produce contaminación bacteriana durante la fermentación y no se aplica ningún lavado con ácido o agua a la levadura centrifugada. En su lugar, el 95% de la levadura se recicla directamente sin lavado. He aquí cómo esto altera y mejora potencialmente el proceso:
Mejoras operativas
Eliminación de la recuperación de etanol del lavado ácido:
En el proceso estándar, el lavado ácido de la levadura puede diluir cualquier etanol residual adherido a la biomasa de levadura. Este etanol debe recuperarse (por ejemplo, mediante destilación), lo que añade un paso de alto consumo energético. Al omitir el lavado, no se pierde etanol en la solución de lavado, lo que elimina este proceso de recuperación y ahorra energía.
Sin neutralización de ácidos:
El lavado ácido requiere neutralizar la suspensión ácida de levadura (por ejemplo, con una base como la cal) antes del reciclado para evitar dañar la levadura o alterar el pH de fermentación. La omisión del lavado elimina la necesidad de neutralización, reduciendo los insumos químicos, el tratamiento de residuos y los costes asociados.
Proceso simplificado:
La eliminación de la fase de lavado agiliza las operaciones al reducir el número de procesos unitarios, disminuyendo la mano de obra, el mantenimiento de los equipos y el consumo de agua.
Estos cambios mejoran la eficiencia de la planta al reducir los gastos energéticos, químicos y operativos.
Concentración de equilibrio de metabolitos y células muertas
Sin lavado, la levadura reciclada arrastra metabolitos de fermentación (por ejemplo, ácidos orgánicos como ácido acético, glicerol y alcoholes superiores) y células de levadura débiles o muertas en cada nuevo ciclo. He aquí cómo se estabiliza esto:
Acumulación: Inicialmente, las concentraciones de estos componentes aumentan con cada ciclo a medida que se reutiliza el 95% de la levadura, incluidos sus metabolitos y células muertas.
Eliminación y dilución:
Pérdida del 5 % de levadura: El 5 % de levadura que no se recicla (y que se vende como pienso para animales) elimina una pequeña fracción de estos componentes del sistema.
Adición de sustrato fresco: En cada ciclo se introduce jugo de caña de azúcar o melaza frescos, diluyendo la concentración de metabolitos en el caldo de fermentación.
Equilibrio: A lo largo de varios ciclos, se alcanza una concentración de equilibrio en la que la tasa de producción de metabolitos y la acumulación de células muertas equivalen a su eliminación (a través de la pérdida del 5 % de levadura) y a su dilución (a través del sustrato fresco). Este nivel de equilibrio es más alto que en un sistema de levadura lavada, en el que el lavado elimina algunos metabolitos y células muertas en cada ciclo. Sin embargo, dado que Saccharomyces cerevisiae es tolerante a muchos de sus propios subproductos (hasta ciertos umbrales) y no existe competencia bacteriana, esta mayor concentración es manejable sin que se vea afectada de forma significativa la eficiencia de la fermentación.
Cuantitativamente, este equilibrio depende de las condiciones de fermentación (por ejemplo, concentración de azúcar, duración del ciclo), pero cualitativamente, se estabiliza en un nivel que refleja el equilibrio entre producción, pérdida y dilución.
Mejora del tiempo de ciclo con cubas lavadas con agua
Por último, considere cómo el hecho de no lavar la levadura mejora el tiempo total del ciclo cuando las cubas de fermentación se limpian con agua en lugar de cáusticos:
Componentes del tiempo de ciclo estándar:
Fermentación: 6-12 horas.
Recolección (centrifugación): ~1-2 horas.
Lavado de la levadura: En el proceso estándar, el lavado con ácido o agua, la neutralización y el aclarado añaden 1-2 horas (dependiendo de la escala y el método).
Limpieza en cuba: La limpieza cáustica, a menudo calentada y seguida de aclarado, dura 2-3 horas o más.
Proceso modificado:
Sin lavado de la levadura: La eliminación del paso de lavado ahorra 1-2 horas por ciclo. Tras la centrifugación, la levadura se recicla inmediatamente, lo que reduce considerablemente el tiempo de preparación.
Cubas lavadas con agua: La limpieza de las cubas con agua en lugar de sosa cáustica es más rápida, pudiendo reducir el tiempo de limpieza a 1-2 horas, ya que evita el calentamiento, la exposición prolongada a productos químicos y el aclarado exhaustivo. El agua es suficiente en este caso porque no hay contaminación bacteriana y el objetivo es simplemente eliminar los residuos físicos (levadura, azúcares) en lugar de desinfectar en profundidad.
Efecto combinado: sin el lavado de la levadura, el tiempo entre ciclos de fermentación se reduce directamente. Si a esto se le suma una limpieza más rápida de las cubas con agua, el tiempo de inactividad se acorta aún más, lo que permite reiniciar los ciclos antes. Por ejemplo, un ciclo que duraba entre 12 y 15 horas (fermentación + recolección + lavado + limpieza con sosa) se reduce a entre 10 y 12 horas, lo que aumenta el rendimiento.
La ausencia de contaminación bacteriana permite estas simplificaciones sin poner en riesgo el rendimiento de la fermentación, ya que las bacterias -típicamente controladas mediante lavado ácido y limpieza cáustica- no son un factor.
Conclusión
En la producción brasileña de etanol a partir de caña de azúcar, el ciclo estándar de fermentación por lotes alimentados consiste en fermentar el jugo de caña de azúcar o la melaza con Saccharomyces cerevisiae, seguido de la centrifugación, el lavado de la levadura y la limpieza de la cuba con sosa cáustica. Cuando no se produce contaminación bacteriana y se recicla el 95 % de la levadura centrifugada sin lavarla:
Las operaciones de la planta mejoran al eliminar la recuperación de etanol y la neutralización de ácidos, ahorrando energía, productos químicos y tiempo.
Las concentraciones de metabolitos y células muertas alcanzan un equilibrio superior pero estable, equilibrado por la pérdida de levadura y la dilución del sustrato, tolerable debido a la ausencia de interferencias bacterianas.
El tiempo de ciclo se acorta al eliminar el paso de lavado de la levadura (1-2 horas ahorradas) y, cuando las cubas se lavan con agua en lugar de limpiarse con sosa cáustica, se reduce aún más el tiempo de limpieza (1-2 horas frente a 2-3+ horas), mejorando la eficiencia global.
Este proceso optimizado aprovecha la ausencia de contaminación para simplificar y acelerar la producción de etanol.
Reduce el tiempo de fermentación:
En el proceso mejorado, el tiempo de fermentación se reduce porque la levadura ya no está sometida al estrés del lavado ácido. Así es como funciona:
Lavado ácido en procesos tradicionales
En la producción tradicional de etanol, la levadura suele reciclarse entre ciclos de fermentación para maximizar la eficiencia. Para controlar la contaminación bacteriana durante este reciclaje, la levadura se lava con ácido sulfúrico. Sin embargo, esta exposición al ácido estresa las células de levadura. El estrés puede dañar sus membranas celulares, reducir su viabilidad y ralentizar su actividad metabólica. Cuando estas células de levadura estresadas se reutilizan, necesitan tiempo para recuperarse antes de poder fermentar azúcares de forma eficiente. Este periodo de recuperación, o fase de latencia, prolonga el tiempo total de fermentación.
Eliminación del lavado ácido en el proceso de mejora
En el proceso mejorado, la etapa de lavado con ácido se omite por completo. Tras la fermentación, el 95% de la levadura se separa mediante centrifugación y se reutiliza directamente en el siguiente ciclo sin exponerla al ácido. Al no haber lavado ácido, la levadura evita este estrés. Como resultado:
Mayor viabilidad: Las células de levadura se mantienen más sanas, con membranas intactas y mejor función metabólica.
Sin tiempo de recuperación: Sin necesidad de recuperarse del estrés ácido, la levadura puede empezar a fermentar el nuevo lote de jugo de caña o melaza inmediatamente.
Cómo se reduce el tiempo de fermentación
La clave para acortar el tiempo de fermentación reside en el mejor estado de la levadura:
Inicio más rápido: En el proceso tradicional, la levadura lavada con ácido puede entrar en una fase de latencia al recuperarse del estrés, lo que retrasa el inicio de la fermentación activa. En el proceso mejorado, esta fase de latencia se minimiza o elimina porque la levadura no está estresada y está lista para trabajar de inmediato.
Fermentación más eficaz: Una levadura más sana convierte los azúcares en etanol y dióxido de carbono más rápidamente. Sin la carga de reparar los daños inducidos por los ácidos, la levadura fermenta a mayor velocidad, completando antes el ciclo.
¿Cuánto tiempo se ahorra?
La reducción exacta del tiempo de fermentación depende de factores como la cepa de levadura, la concentración de azúcar y las condiciones de fermentación. Sin embargo, al evitar el estrés ácido, la fermentación podría acortarse aproximadamente entre un 10 y un 20%. Para un ciclo de fermentación típico de 8-12 horas, esto podría suponer un ahorro de 1-2 horas por lote.
Ventajas adicionales
Además de reducir el tiempo de fermentación, prescindir del lavado ácido simplifica el proceso. Elimina la necesidad de ácido, agentes neutralizantes y pasos adicionales como el tratamiento del lavado, lo que también ahorra tiempo y recursos. Con ciclos de fermentación más rápidos, la planta puede procesar más lotes en el mismo tiempo, lo que aumenta la productividad global.
Conclusión
Al eliminar el lavado ácido, el proceso mejorado mantiene la levadura más sana y activa, evitando el estrés que ralentiza la fermentación en el método tradicional. Esto permite un inicio más rápido y una conversión más eficaz del azúcar, reduciendo en última instancia el tiempo de fermentación y mejorando al mismo tiempo la sencillez y eficacia del proceso.
- Neutralización del ácido: Añadir una base (como la cal) para neutralizar el ácido tras el lavado de la levadura, de modo que no afecte negativamente al siguiente lote.
- Lavado con ácido: Tratamiento de la levadura reciclada con ácido sulfúrico para eliminar las bacterias y limpiarla (en este caso se omite este paso).
- Células de levadura muertas: Células de levadura que han muerto durante la fermentación y que, normalmente, se eliminarían mediante un lavado.
- Concentración de equilibrio: Nivel estable que alcanzan los productos de desecho y las células muertas tras numerosos ciclos, en el que la nueva producción compensa la eliminación y la dilución.
- Alcoholes superiores: Alcoholes derivados que se producen durante la fermentación y que pueden acumularse si no se elimina la levadura.
- Metabolitos: Sustancias (como los ácidos orgánicos, el glicerol y los alcoholes) producidas por la levadura durante la fermentación.
- Ácidos orgánicos (por ejemplo, el ácido acético): subproductos naturales de la fermentación que pueden afectar al proceso si se acumulan en exceso.
- Depósitos lavados con agua: Limpieza de los depósitos de fermentación únicamente con agua caliente a presión, en lugar de productos químicos agresivos (lo cual es posible gracias al control de las bacterias).
- Lavado de la levadura: Limpieza de la levadura reciclada con ácido o agua para eliminar los contaminantes y revitalizarla (se ha eliminado este paso para ahorrar tiempo, energía y productos químicos).
Análisis de la rentabilidad del etanol de caña de azúcar en Brasil
Esta técnica puede utilizarse en las plantas de etanol de caña de azúcar de Brasil para mejorar la eficiencia, producir más etanol, reducir la formación de espuma y disminuir el fuerte olor de la vinaza. Los cambios realizados con esta técnica de control de la contaminación permiten utilizar el reciclado de levadura sin lavado ácido para acelerar el tiempo de fermentación en las plantas flex.
Cambios necesarios: Se necesitan cambios mínimos para integrar nuestra técnica de control de la contaminación:
Utilizar urea como única fuente de nitrógeno, sustituyendo al sulfato de amonio.
Utilizar la alimentación por lotes de urea
Asegúrate de que los intercambiadores de calor de placas utilicen placas de acero inoxidable 316L (no 304 ni 316).
No utilice el lavado ácido, recicle la crema de levadura directamente de la centrifugadora
Limpiar las cubas con agua pulverizada a alta presión, sin cáusticos
Ventajas:
Reduce la contaminación por levaduras silvestres: Sin contaminación bacteriana, la contaminación por D. bruxellensis y otras levaduras silvestres no se produce cuando se utiliza una cepa de S. cerevisiae de crecimiento rápido como la PE-2.
Reduce la formación de espuma: Se reduce la formación de espuma porque se elimina la proteína extracelular del Lactobacillus.
Reduce los olores fuertes: Eliminando el azufre del lavado y cambiando el sulfato de amonio por urea se consigue una reducción significativa del azufre en la vinaza, lo que reduce el fuerte olor de las bacterias que producen sulfuro de hidrógeno a partir de la vinaza. No utilizar dióxido de azufre en la clarificación del jugo de caña puede reducir aún más el fuerte olor de la vinaza.
Reduce el ensuciamiento de la columna de destilación: La eliminación del lavado con ácido sulfúrico elimina la adición de sulfato de calcio soluble a las columnas de destilación cuando se recupera etanol de este lavado. El sulfato de calcio del lavado también precipita en la columna de destilación, lo que provoca suciedad y requiere más limpieza.
Mejora la eficacia de la destilación: El agua de lavado con ácido sulfúrico diluye el mosto que se está destilando, lo que aumenta la energía y el tiempo necesarios para la destilación. Es más eficiente transportar este etanol con la levadura reciclada al siguiente ciclo de fermentación.
Aumenta los beneficios: El ahorro de costes es considerable debido a la reducción del tiempo por lote en 2-4 horas y a la mejora de la eficiencia del proceso. El aumento de los ingresos de una planta brasileña típica de etanol de caña de azúcar que produzca un 6% más de etanol (12 millones de litros) gracias a la eliminación de la contaminación bacteriana en los fermentadores es de aproximadamente 6.000.000 de dólares al año, suponiendo un precio del etanol de 0,50 dólares por litro. Esta cifra podría oscilar entre 3,6 y 8,4 millones de dólares en función de los precios del etanol o del tamaño de la planta. El ahorro derivado de la eliminación del lavado con ácido sulfúrico es de unos 500.000 dólares anuales. El ahorro derivado de la eliminación del sulfato cálcico de las columnas de destilación es de aproximadamente 1,3 millones de dólares al año. El ahorro derivado de la reducción del tiempo de ciclo por lotes de 12-15 horas a 10-12 horas es de aproximadamente 1,3 millones de dólares al año. El ahorro total es de unos 10.000.000 de dólares anuales para una gran planta de etanol de caña de azúcar.
- Sulfato de amonio: sustancia química que a veces se utiliza para aportar nitrógeno a la levadura (sustituida aquí por urea).
- Sulfato de calcio: un yacimiento mineral (también denominado yeso) que puede ensuciar los equipos de destilación cuando se utilizan lavados ácidos.
- D. bruxellensis (Dekkera bruxellensis): una especie de levadura silvestre que puede contaminar los procesos de fermentación y reducir su eficiencia o calidad.
- Proteína extracelular: proteínas liberadas por bacterias contaminantes (como el Lactobacillus) que provocan una formación excesiva de espuma.
- Plantas flexibles: Plantas de etanol que pueden producir azúcar o etanol, dependiendo de cuál resulte más rentable.
- Formación de espuma: Formación excesiva de burbujas en los depósitos, a menudo provocada por proteínas bacterianas, lo que da lugar a derrames o problemas operativos.
- Sulfuro de hidrógeno: gas con olor a huevo podrido producido por algunas bacterias a partir de compuestos de azufre.
- Lactobacillus: bacteria común que contamina la producción de etanol, compite con la levadura y genera subproductos no deseados.
- Compuestos de azufre: Sustancias químicas que contienen azufre y que, en presencia de bacterias, pueden provocar malos olores en los flujos de residuos.
- Vinaza: Líquido residual acuoso que queda tras la destilación del etanol; se utiliza a menudo como fertilizante, pero puede desprender fuertes olores debido a la presencia de bacterias.
- Levaduras silvestres: Cualquier levadura distinta de la Saccharomyces cerevisiae deseada que pueda invadir el medio y reducir la producción.
Aumentar los beneficios de la levadura nutricional

Hemos desarrollado tecnologías para ampliar las plantas de bioetanol existentes con el fin de producir proteínas asequibles y saludables (TorulaFeed™) a partir de arroz, maíz y trigo.
Existe un amplio mercado para las proteínas saludables destinadas a la alimentación animal y a la nutrición humana. Los principales países productores de « TorulaFeed » a partir de cereales son Estados Unidos, China, Rusia y la India, ya que disponen de grandes cantidades de cereales a bajo coste, energía a bajo coste para la generación de vapor y urea a bajo coste.
Torula (Candida utilis) se lleva utilizando desde hace más de un siglo para alimentar a peces, animales y personas.
TorulaFeed se elabora a partir de grano molido (arroz, maíz o trigo) y urea (para el nitrógeno de las proteínas) mediante fermentación.
Alrededor del 70% del grano es almidón, y este almidón se hidroliza en azúcar (maltosa) mediante enzimas. Este azúcar se utiliza para cultivar la levadura Torula y elaborar un producto con un 50% de proteínasTorulaFeed) para peces, animales y personas.
La parte valiosa del grano es el 10% de proteína que contiene, y esta proteína se incorpora a TorulaFeed.
Las partes menos valiosas del grano son la fibra (arabinoxilano) y los aceites (Omega-6), que se utilizan junto con el azúcar para cultivar la levadura Torula .
TorulaFeed tiene un coste competitivo con la harina de soja, pero es mucho más saludable.
La patente correspondiente a esta invención se ha concedido en Rusia y Brasil, se encuentra en fase de examen en EE. UU. y está pendiente de examen en China y la India.
(CelloFuel™, TorulaFeed™ y TorulaBurger™ son marcas registradas de Hamrick Engineering.)
- Arabinoxilano: un tipo de fibra presente en los cereales que las enzimas descomponen en azúcares (xilosa y arabinosa), que la levadura puede utilizar a su vez como alimento para crecer y producir proteínas.
- Candida utilis: nombre científico de Torula , un microorganismo especial que se utiliza desde hace más de 100 años para producir proteínas saludables para peces, animales y personas.
- Fermentación: El proceso natural en el que la levadura consume los azúcares del cereal y los transforma en proteínas y otras sustancias útiles.
- Almidón hidrolizado (o hidrólisis del almidón): Descomposición de la principal fuente de energía del grano (el almidón) en azúcares simples mediante enzimas, para que la levadura pueda utilizarlos como alimento.
- Omega-6: Aceites poco saludables presentes en los cereales que la levadura utiliza, junto con otras partes del grano, para crecer y producir más proteínas.
- Incorporación de proteínas: El proceso mediante el cual la proteína natural que ya se encuentra en el grano se mezcla con la nueva proteína producida por la levadura para obtener un producto final de mayor calidad.
- Proteína de célula única (SCP): proteína obtenida mediante el cultivo de organismos minúsculos, como la levadura, en lugar de proceder de la soja o de animales.
- Almidón: El componente principal del cereal (aproximadamente el 70 %), que se transforma en azúcar para alimentar a la levadura durante la elaboración.
- TorulaFeed: Nombre comercial del producto final con alto contenido en proteínas (alrededor del 50 %) elaborado a partir de Torula cultivada en cereales.
- Torula : un tipo de levadura nutritiva que se cultiva especialmente a partir de cereales económicos para producir proteínas saludables y asequibles, destinadas a la alimentación animal o humana.
Detalles técnicos TorulaFeed
Visión general
Últimamente, muchas empresas del mercado de los sustitutos de la carne de origen vegetal han tenido problemas con la caída de sus ingresos. ¿Cuál es la causa de estos problemas? Los principales factores son las controversias nutricionales en torno a los alimentos vegetales y sus precios más elevados: a menudo cuestan bastante más que las proteínas de origen animal.
Paralelamente al mercado de los sustitutos de la carne de origen vegetal existe una oportunidad mucho mayor: fuentes de proteínas para peces y piensos más saludables que la harina de soja. Sin embargo, la harina de soja sigue siendo la opción proteica menos cara en la alimentación animal.
TorulaFeed se dirige a ambos mercados. Esta innovadora mezcla de levadura Torula y proteína de cereales proporciona una nutrición de alta calidad a un coste menor. Es menos costosa, más digestible y más nutritiva que la harina de soja u otras proteínas de origen vegetal o animal.
La levadura desafía las categorías tradicionales: no es de origen vegetal ni animal, pero es más sana que ambos y apta para peces, animales y humanos (incluidos los veganos). Al fin y al cabo, la mayoría de la gente consume levadura a diario en el pan. No sólo es nutritiva y segura, sino que también hemos resuelto su mayor obstáculo -producir proteína de levadura de forma más asequible que las alternativas de origen vegetal o animal- gracias a los avances en la fabricación rentable.
Las últimas investigaciones ponen de relieve por qué esto es importante: las proteínas favorecen la salud, mientras que un exceso de hidratos de carbono y aceites de semillas (ricos en ácidos grasos omega-6) puede perjudicarla. Los cereales como el arroz, el maíz y el trigo suelen contener solo un 10 % de proteínas, junto con un 70 % de hidratos de carbono (principalmente almidón), un 1-4 % de arabinoxilano (un tipo de fibra) y un 0,5-3 % de aceites omega-6. Nuestras tecnologías patentadas recuperan de forma eficiente las proteínas de estos cereales, al tiempo que convierten los componentes menos saludables (almidón, arabinoxilano y aceites omega-6) en una levadur Torula .
Tamaño potencial del mercado de la proteína TorulaFeed
La proteína TorulaFeed compite en el mercado de los sustitutos de carne de origen vegetal, valorado entre 20.000 y 24.000 millones de dólares, con una tasa compuesta de crecimiento anual (TCAC) del 7-9%.
La proteína TorulaFeed también compite en el mercado de ingredientes proteicos para alimentación animal, valorado en unos 230.000-250.000 millones de dólares en 2023-2024 y que se prevé que alcance los 410.000 millones de dólares en 2032 con una CAGR del 6-9%, impulsado por la expansión de la alimentación animal y la acuicultura.
Específicamente para la acuicultura (un objetivo clave debido al perfil amigable para los peces de TorulaFeed), el mercado mundial de alimentos acuícolas se sitúa en 67-72 mil millones de dólares en 2024-2025, y se espera que crezca a 100-112 mil millones de dólares para 2030-2032 a una CAGR de 4-7,5%.
Proteína equilibrada
Las proteínas son más valiosas cuando los aminoácidos que las componen constituyen una fuente equilibrada de alimento para peces, animales y personas. La proteína de arroz, maíz, trigo y salvado es deficiente en lisina y rica en metionina, mientras que la proteína de levadura es rica en lisina y deficiente en metionina. Por lo tanto, una mezcla de estos dos tipos de proteínas es más equilibrada (y, por lo tanto, más valiosa) que las proteínas de arroz, maíz, trigo y salvado por sí solas. Este equilibrio es la razón de la tendencia moderna de las comidas veganas a base de seitán (gluten vital de trigo) mezclado con levadura nutricional.
Mejora de la salubridad
Nuestra misión es producir TorulaFeed que es menos costoso y más saludable que la proteína de legumbres como la soja, los guisantes y las habas. Estas legumbres contienen muchos factores antinutricionales (ANF) que las hacen menos que ideales para la alimentación animal y humana. Entre ellos se encuentran los inhibidores de la tripsina, las lectinas, los oligosacáridos, el ácido fítico, las saponinas, los antígenos, las isoflavonas y los taninos, todos ellos perjudiciales en los piensos. Los peces carnívoros (salmónidos/camarones) sufren enteritis/problemas de crecimiento con más de un 30% de soja. Los animales jóvenes (lechones/pollitos/terneros) sufren problemas digestivos; las aves de corral padecen diarrea y reducen su crecimiento. TorulaFeed no contiene ANF, por lo que los peces, pollos y cerdos están más sanos y las personas disfrutan de proteínas vegetales más sanas.
Reducción de costes
El elevado coste de producción de la proteína de levadura en comparación con la proteína de soja es una de las principales razones por las que no se ha utilizado anteriormente como sustituto de la proteína de soja, por lo que nos hemos centrado en tecnologías patentadas para hacer posible una producción de bajo coste.
Nuestro proceso reduce los gastos de capital (CAPEX) y los gastos de explotación (OPEX). Utilizamos enzimas para convertir el almidón y el xilano del arroz, el maíz, el trigo y el salvado molidos en maltosa, xilosa y arabinosa, al tiempo que cultivamos la levadura Torula (Candida utilis) con estos azúcares en un biorreactor de tambor giratorio (RDB). El aire soplado a través del tambor permite la refrigeración por evaporación, y añadimos agua para mantener la humedad sin exceso. Cosechamos lotes parciales de levadura y reciclamos el resto junto con las enzimas para acelerar los ciclos posteriores.
Según los países, el arroz, el maíz, el trigo y el salvado son las fuentes menos costosas de azúcares derivados del almidón, que no sólo producen proteína unicelular (SCP), sino que también convierten el aceite en proteína e incorporan al pienso la proteína, el potasio y el fósforo del grano.
Diseño del sistema
Nuestro diseño portátil cabe en contenedores de transporte de 20 pies, utilizando tambores enrollables de polietileno de alta densidad (HDPE) corrugado de doble pared (DWC) que miden 1,5 m de diámetro y 5 m de largo. Estos tambores están fabricados con HDPE de grado alimentario y no liberan níquel como lo hace el acero inoxidable. Estos contenedores se montan en fábrica, se pueden transportar en camión o tren y permiten una rápida instalación a gran escala.
Capacidad y coste de producción
El tambor giratorio tiene un volumen de 8,8 m3. Se puede llenar hasta 1/3 de este volumen, lo que permite almacenar 0,85 toneladas métricas (TM) de grano molido y 1,7 TM de agua. El tambor giratorio produce aproximadamente 0,55 TM de TorulaFeed un ciclo de 12 horas. Un solo contenedor procesa 620 MT/año de grano y produce 401 MT/año de TorulaFeed.
Una planta con 100 contenedores puede procesar 62.000 Tm/año de grano y producir 40.100 Tm/año de TorulaFeed. Una planta de TorulaFeed con 700 contenedores puede procesar tanto grano como una gran planta de etanol de maíz estadounidense, con un coste de capital de 14 millones de dólares y un beneficio anual de 36 millones de dólares.
Suponiendo un precio de 200 $/TM para el grano, 20 $/TM para la urea, 20 $/TM para las enzimas, 20 $/TM para la inactivación y el secado, y 2 kW de potencia para hacer girar el tambor y alimentar los ventiladores, el coste de producción de TorulaFeed aproximadamente 369 $/TM.
La medida moderna de la calidad de las proteínas es la puntuación de aminoácidos digestibles indispensables (DIAAS). La puntuación DIAAS de la harina de soja es de aproximadamente 90 y la puntuación DIAAS de TorulaFeed es de aproximadamente 120.
El precio de mercado mundial de la harina de soja es de unos 350 $/TM. Dado que TorulaFeed tiene una puntuación DIAAS un 30% superior a la de la harina de soja, presenta menos Factores Antinutricionales (FAN) y es más nutritivo, TorulaFeed puede venderse de forma rentable a un precio superior a 500 $/TM con un margen de beneficio superior al 30%. El periodo de amortización es inferior a 6 meses.
Suponiendo que el coste de capital de un solo contenedor sea de 10.000 $, un solo contenedor puede generar un beneficio de (500-369) * 401 = 52.531 $/año. Suponiendo una inversión de 1 millón de dólares en 100 contenedores y otra inversión de 1 millón de dólares en manipulación de grano, molienda a martillo, silos de harina, tanques de nutrición de levadura y equipos de transporte neumático, una inversión de capital de 2 millones de dólares puede generar un beneficio de 5,1 millones de dólares al año.
Tecnologías
Este proceso es posible gracias a nuestra técnica de control de la contaminación bacteriana. Esto permite la fermentación en estado sólido en un RDB con reciclaje de levadura/enzima y enfriamiento evaporativo - evitando costosos fermentadores sumergidos, intercambiadores de calor, centrifugadoras y secadores.
Nos centramos en tecnologías SCP rentables para producir piensos más saludables que la soja. Concedemos licencias de patentes, tecnología y diseños a clientes que disponen de arroz, maíz y trigo a bajo coste y tienen acceso a los mercados de piensos, centrándonos en EE. UU., Brasil, Rusia, India, China, Argentina y México.
Nuestra patente principal bloquea el crecimiento bacteriano limitando el níquel (menos de 1 mg/kg) y utilizando urea como única fuente de nitrógeno: la levadura prospera sin níquel, pero las bacterias no. El uso de esta patente permite el enfriamiento por evaporación y el reciclado de la levadura.
Control de procesos
Para un crecimiento óptimo de la levadura Torula , la temperatura del sustrato en el tambor de laminación debe mantenerse en un rango óptimo. La cantidad de refrigeración disponible está limitada por la humedad del aire, por lo que controlamos la temperatura del sustrato variando dos parámetros: la cantidad de aire soplado a través del tambor (refrigeración evaporativa) y la velocidad de rotación del tambor (oxigenación).
Un elemento clave del control del proceso es una técnica propia que permite modificar las condiciones de cultivo para producir Candida utilis con niveles reducidos de ácido ribonucleico (ARN) y glucógeno (un hidrato de carbono similar al almidón).
Proporcionamos el software de control del proceso como parte de la licencia. La entrada principal es la temperatura del lodo cada metro dentro del tambor, utilizando sensores Bluetooth-LE entre la pared exterior y la pared interior, alimentados por barrido RF.
Nuestro ciclo de proceso básico dura 12 horas, de las cuales unas 8 horas corresponden a la fermentación y otras 4 horas a la carga neumática, la hidrólisis del almidón, la inactivación de la levadura, el secado del producto y la descarga. Este breve tiempo de fermentación es posible gracias al reciclaje de la levadura.
Pruebe
Las proteínas de arroz, maíz, trigo y salvado tienen un sabor relativamente suave y la levadura Torula aporta un intenso sabor umami (carnoso), lo que confiere a la mezcla un sabor a carne muy sabroso para peces, animales y personas.
Recetas de muestra
Hemos elaborado algunas recetas con TorulaFeed para mostrar cómo utilizarlo para elaborar hamburguesas sanas y sabrosas con un equilibrio perfecto de ácidos grasos omega-6 y omega-3. TorulaFeed también puede utilizarse en otras recetas de albóndigas y carne picada. Los fabricantes de alimentos pueden producir hamburguesas TorulaBurger para la venta utilizando recetas similares, ya preparadas para cocinar.
- Equilibrio de aminoácidos: Contar con la combinación adecuada de componentes básicos de las proteínas (ya que la levadura es rica en un tipo y los cereales en otro), de modo que la proteína resulte más nutritiva y valiosa.
- Factores antinutricionales (ANF): sustancias nocivas presentes en algunas proteínas vegetales, como la soja, que pueden provocar problemas digestivos; TorulaFeed ninguna de ellas.
- Pienso acuático: pienso especial elaborado para peces y otros animales acuáticos.
- Proteína equilibrada: proteína que contiene una buena combinación de todos los componentes esenciales necesarios para el crecimiento saludable de peces, animales o personas.
- CAPEX (gastos de capital): El dinero que se invierte inicialmente para adquirir equipos y construir el sistema de producción.
- Puntuación DIAAS: una puntuación que mide la capacidad del organismo para digerir y aprovechar las proteínas (cuanto más alta, mejor). TorulaFeed entre 116 y 123, lo cual es excelente.
- Enfriamiento por evaporación: consiste en utilizar el flujo de aire que atraviesa las cubas para enfriar la mezcla en fermentación mediante la evaporación de la humedad. Esto también aporta oxígeno a la levadura y permite ahorrar energía y costes de equipamiento.
- Lixiviación del níquel: el níquel de los equipos metálicos se disuelve lentamente en el producto; aquí se evita utilizando bidones de plástico especiales.
- OPEX (gastos de explotación): los costes de funcionamiento cotidianos, como la energía, las materias primas y la mano de obra.
- Biorreactor de tambor giratorio (RDB): Un depósito giratorio (tambor) en el que la levadura se cultiva de forma eficiente sobre grano, utilizando un flujo de aire para la refrigeración y la mezcla.
- Fermentación en estado sólido: cultivo de la levadura sobre grano húmedo (en lugar de en un gran depósito de líquido), lo cual resulta más sencillo, más barato y consume menos energía.
- Reciclaje de levadura: reutilización de la levadura sana de un lote de fermentación en el siguiente para reducir costes y acelerar el proceso.
TorulaFeed Plant procesa 400.000 toneladas de grano al año
Una gran planta de bioetanol estadounidense puede procesar 400.000 toneladas métricas de maíz al año con un coste de capital de 88 millones de dólares. Este es un ejemplo de una planta de TorulaFeed que procesa esta misma cantidad de grano, con un coste de capital de 14 millones de dólares y produce 260.000 toneladas métricas de TorulaFeed al año.
Está compuesto por 700 contenedores de transporte de 20 pies, cada uno de los cuales contiene un biorreactor de tambor rodante de 1,5 m x 5 m. El grano se almacena en silos (amarillos), se muele con un molino de martillos (en el edificio contiguo a los silos) y la harina se almacena en silos de harina (blancos). La harina se carga en cada contenedor de transporte mediante transporte neumático, cada contenedor convierte 0,85 toneladas métricas de harina en 0,55 toneladas métricas de TorulaFeed 12 horas, el TorulaFeed desactiva y TorulaFeed seca en cada contenedor, y el TorulaFeed resultante TorulaFeed transporta neumáticamente a silos de productos (naranjas) y se envasa y se carga en camiones para su envío. No hay aguas residuales.
Los depósitos de agua (azules) alimentan una tubería principal de agua a lo largo de la carretera junto a los silos y se ramifican a cada tren de 50 contenedores. Del mismo modo, las soluciones enzimáticas, las soluciones de urea y las soluciones nutritivas de levadura se distribuyen por una tubería principal y ramificaciones. El vapor se genera junto al molino de martillos y se distribuye de forma similar: una línea principal a lo largo de la carretera y ramificaciones a cada contenedor. La energía también se distribuye a los contenedores. Cada contenedor utiliza una válvula de bola de 3 vías para bombear los líquidos de cada ramal.
Los caminos entre trenes de 50 contenedores son para el mantenimiento pesado de los bidones, que están montados sobre patines. El aire húmedo se extrae de la parte posterior de cada contenedor y asciende hacia arriba. El aire más frío y seco se extrae de la entrada de cada contenedor, a través de los filtros de aire de cada contenedor y a través de la torta de fermentación que gira dentro del tambor, que se enfría por evaporación gracias a este flujo de aire.
La ampliación de esta planta no entraña ningún riesgo, ya que una vez comprobado el rendimiento de un solo contenedor, el resto de la planta se compone de tecnologías bien conocidas de la construcción de plantas de bioetanol.
La mayor parte del trabajo de fabricación se realizará en fábricas que construyen contenedores en distintos países, lo que debería reducir considerablemente el tiempo de construcción de una planta. Las ubicaciones óptimas para estas plantas son cerca de donde se cultiva el grano. El mercado de EE.UU., India, China y Rusia es de al menos 100 plantas en cada país.
- Enfriamiento por evaporación: consiste en utilizar el flujo de aire que atraviesa las cubas para enfriar la mezcla en fermentación mediante la evaporación de la humedad. Esto también aporta oxígeno a la levadura y permite ahorrar energía y costes de equipamiento.
- Molido con molino de martillos: Molienda de grano entero para obtener harina fina mediante un molino de martillos.
- Tonelada métrica (MT): Unidad de peso equivalente a 1.000 kilogramos (unas 2.200 libras).
- Transporte neumático: Traslado de harina o de productos terminados a través de tuberías mediante presión de aire o succión, como en un sistema de vacío.
- Montado sobre patines: Equipo construido sobre un bastidor móvil (patines) para que pueda instalarse o desplazarse fácilmente.
- Silos: Depósitos o edificios altos destinados al almacenamiento de cereales, harina o TorulaFeed ya elaborado.
- Trenes de contenedores: grupos de 50 contenedores de transporte alineados entre sí para facilitar el acceso para el mantenimiento.
- Actividad del agua: Una medida de la cantidad de agua libre disponible en la mezcla para que crezca la levadura (se mantiene en el nivel adecuado para una buena fermentación).
Enzimas utilizadas para fabricar TorulaFeed
Sunson amilasa maltogénica, 0,1 - 1 kg/Ton de harina, 20-80°C
para hidrolizar la amilosa del almidón en maltosa
Sunson pullulanase, 1-2L/Ton de harina, 40-65°C
para hidrolizar la amilopectina del almidón en amilosa
Sunson xilanasa, 5-10 g/Ton de harina, 30-70°C
para hidrolizar la fibra (arabinoxilano) del grano en xilosa y arabinosa
Sunson Nutrizyme PHY (fitasa), 100 g/Ton, 30-85°C
para hidrolizar el ácido fítico y producir fosfato inorgánico libre y minerales
Para el trigo:
Proteasa ácida Sunson APRS, 0,01-0,5 kg/Ton, 30-70°C
para hidrolizar proteínas formadoras de gluten a péptidos sin producir nitrógeno amino libre.
Estas enzimas tienen una actividad significativa a pH 4-6. Estas enzimas también tienen una actividad significativa durante la sacarificación y fermentación simultáneas (SSF) a 35°C y no se desnaturalizan durante la gelatinización parcial del almidón a 70°C.
- Amilosa: componente de cadena lineal del almidón presente en los cereales que las enzimas descomponen en maltosa.
- Amilopectina: la parte ramificada del almidón presente en los cereales que las enzimas transforman en azúcares más simples.
- Arabinoxilano: un tipo de fibra presente en los cereales que las enzimas descomponen en azúcares (xilosa y arabinosa), que la levadura puede utilizar a su vez como alimento para crecer y producir proteínas.
- Gelatinizado: Calentar el almidón del grano para que se hinche y resulte más fácil de descomponer por las enzimas.
- Hidrólisis: Proceso en el que se utilizan enzimas y agua para descomponer moléculas grandes (como el almidón o la fibra) en azúcares más pequeños y aprovechables.
- Ácido fítico: compuesto natural presente en los cereales que puede fijar los minerales y dificultar su absorción por parte de los animales o las personas; la fitasa libera dichos minerales.
- pH: Una medida del grado de acidez o alcalinidad de una sustancia (estas enzimas funcionan bien en un rango ligeramente ácido, entre pH 4 y 6).
- Fitasa: una enzima que descompone el ácido fítico presente en los cereales para liberar minerales importantes, como el fósforo.
- Pullulanasa: una enzima que ayuda a descomponer el almidón ramificado de los cereales en formas más simples.
- Sacarificación y fermentación simultáneas (SSF): Se llevan a cabo dos pasos al mismo tiempo: las enzimas descomponen el almidón en azúcar, mientras que la levadura transforma el azúcar en proteínas.
- Xilanasa: una enzima que descompone la fibra (arabinoxilano) presente en los cereales en azúcares que la levadura puede utilizar como alimento.
Detalles del contenedor TorulaFeed
Cada TorulaFeed está compuesto por un contenedor de transporte de 20 pies que contiene un biorreactor de tambor rodante de 1,5 m x 5 m. El tambor es un tambor de HDPE corrugado de doble pared (DWC), con un interior liso y un exterior corrugado. El eje central contiene un tubo de acero inoxidable DN50 para distribuir líquidos y vapor. El tambor contiene 4 elevadores de 4,5 m de longitud (no se muestran). El tambor gira a 10 rpm durante 12 horas durante las siguientes etapas de procesamiento:
Se añaden y mezclan agua, enzimas y levadura nutritiva
La harina se transporta neumáticamente al tambor y se mezcla bien a temperatura ambiente, actividad de agua 0,95 (humedad 36% pb).
Se añade vapor para elevar la temperatura a 70°C durante 30 minutos para esterilizar y gelatinizar parcialmente la harina
La temperatura se baja gradualmente hasta 35°C mientras se hidroliza la amilosa lixiviada de la harina
La levadura reciclada se obtiene con una bomba peristáltica a partir de un contenedor asociado (diferencia de ciclo de 12 horas)
Fermentación rápida durante 6 horas, enfriamiento por evaporación para mantener la temperatura a 35 °C.
La levadura reciclada se transfiere con una bomba peristáltica al recipiente asociado
Cultivar durante 2 horas con urea y fósforo reducidos para reducir el contenido de ARN y glucógeno.
Inactivación de Candida utilis y esterilización de TorulaFeed vapor
Secado con aire calentado por vapor y enfriamiento evaporativo, (humedad 13% wb)
Extracción de TorulaFeed con transporte neumático
Tenga en cuenta que estos contenedores funcionan sin supervisión durante meses, son autolimpiables, no generan aguas residuales, necesitan unos 1200 kg de vapor sanitario cada 12 horas, que se recicla, y necesitan unos 2 kW de potencia para girar el tambor a 10 rpm y hacer funcionar el ventilador a 8000 m3/h. La comunicación se realiza por WiFi con una estación central de mantenimiento.
| Elementos de ahorro | Impacto | Requisito previo |
|---|---|---|
| Fermentación en estado sólido con tambor rodante | Sin centrifugadora ni secador por pulverización, baja potencia, sin espuma, alta transferencia de oxígeno | |
| Gelatinización parcial a 70°C | Sin cocedor a chorro, permite una hidrólisis enzimática más rápida a 35°C | |
| Sacarificación y fermentación simultáneas (SSF) | Producción más rápida de levadura | |
| Refrigeración evaporativa | Sin intercambiador de calor de placas ni enfriador de agua | Control de la contaminación bacteriana |
| Tambor ondulado de HDPE | 1/10 del coste del acero inoxidable | Refrigeración evaporativa |
| Rodillos compuestos de bajo coste | 1/10 del coste de los rodillos estándar | |
| Elevadores que utilizan una rejilla metálica para oxigenar los racimos que caen | Producción más rápida de levadura | |
| Reciclaje de levadura | Producción más rápida de levadura | Control de la contaminación bacteriana |
| Cultivo de la levadura Torula | Utiliza el aceite y el arabinoxilano del arroz, el maíz y el trigo para producir proteínas | |
| Esterilización después de cada ciclo | Eleva la temperatura a 80°C con una humedad del 100%. | |
| Enzimas de bajo coste | Las Enzimas Sunson son de alta calidad y bajo coste | |
| Limpieza in situ continua | Utiliza esterilización y abrasión para CIP | |
| Contenedores | Producción en serie, fácil instalación |
- Candida utilis: La especie de levadura que se cultiva en el interior del tambor para producir TorulaFeed, un producto rico en proteínas.
- Bidón de HDPE corrugado de doble pared (DWC): un bidón de plástico resistente y apto para uso alimentario, con estrías que le aportan resistencia y un interior liso; no libera níquel, a diferencia de lo que ocurre con el metal.
- Enfriamiento por evaporación: consiste en utilizar el flujo de aire que atraviesa las cubas para enfriar la mezcla en fermentación mediante la evaporación de la humedad. Esto también aporta oxígeno a la levadura y permite ahorrar energía y costes de equipamiento.
- Glicógeno: una forma de almacenamiento de azúcar en el interior de las células de la levadura; este proceso lo reduce para mejorar el valor nutricional del producto final.
- Aletas: Paletas largas o salientes situados en el interior del tambor giratorio que ayudan a mezclar y remover el grano y la levadura.
- Bomba peristáltica: una bomba de funcionamiento suave que comprime los tubos para trasladar levadura o líquidos de un recipiente a otro sin dañarlos.
- ARN (ácido ribonucleico): una molécula presente en el interior de las células de levadura; este proceso reduce su cantidad para obtener un producto final más saludable.
- Fermentación en estado sólido: cultivo de levadura sobre grano sólido húmedo en el interior del tambor, en lugar de en líquido.
- Actividad del agua: La cantidad de humedad disponible en la mezcla (que se mantiene en torno a 0,95 durante el amasado para favorecer el crecimiento de la levadura).
Limpieza in situ (CIP) del biorreactor de tambor rodante
Al principio de cada ciclo de fermentación, el grano molido a martillo se trata con inyección de vapor con una humedad relativa del 100%. Esto mata todas las bacterias, levaduras y hongos del grano.
Cuando se cultiva Candida utilis en un biorreactor de tambor giratorio utilizando las partes no amiláceas del arroz, el maíz y el trigo (es decir, el salvado) como soporte, la naturaleza particulada del salvado humedecido, combinada con la rotación del tambor a 10 rpm y la presencia de 8 elevadores (150 mm de altura), favorece el volteo y la cascada constantes del sustrato. Esta acción mecánica genera abrasión entre las partículas de salvado y las paredes del tambor, que están fabricadas con polietileno de alta densidad (HDPE), un material liso y antiadherente con baja energía superficial que resiste de forma inherente la adhesión.
La abrasión producida por el sustrato de volteo limpia eficazmente el interior del tambor, evitando la acumulación de material en las paredes. La bibliografía sobre los RDB para SSF (incluso con salvado de trigo) hace hincapié en problemas como la transferencia de calor, la mezcla y la contaminación, pero no menciona el ensuciamiento de las paredes o el engrosamiento de la biopelícula como problemas, incluso en operaciones a largo plazo.
Candida utilis crece principalmente en las partículas de salvado en lugar de formar extensas biopelículas en las superficies del tambor, especialmente en condiciones secas y aireadas con refrigeración por evaporación y transporte neumático. La continua adición y eliminación de salvado mantiene además el flujo dinámico, reduciendo las posibilidades de acumulación estática.
De este modo, la abrasión del salvado mantiene limpio el tambor durante periodos de varios meses, sin evidencia de formación progresiva de biopelículas.
Además, utilizamos la inyección de vapor para inactivar, esterilizar y secar TorulaFeed, de modo que pueda envasarse para su envío directamente desde el biorreactor de tambor rodante. Para ello, elevamos la temperatura del TorulaFeed a 80°C con una humedad relativa del 100%, sin que el vapor incida en el HDPE del tambor. Esto inactiva completamente la levadura y cualquier bacteria que pudiera haber en el TorulaFeed. A continuación, utilizamos el enfriamiento evaporativo para preparar el TorulaFeed para su envasado y venta.
- Abrasión: La suave acción de raspado que producen las partículas de grano al girar y el tambor giratorio, lo que ayuda a limpiar las superficies interiores.
- Biopelículas: capas pegajosas de bacterias u otros microbios que pueden acumularse en los equipos; aquí se evitan mediante una limpieza periódica.
- Limpieza in situ (CIP): Limpieza automática de los equipos sin necesidad de desmontarlos, que aquí se lleva a cabo mediante vapor y el movimiento natural del proceso.
- Humedad relativa: La cantidad de humedad presente en el aire (se utiliza una humedad del 100 % con vapor para esterilizar todo de forma eficaz).
- Inyección de vapor / Esterilización con vapor: Utilización de vapor caliente con un alto grado de humedad para eliminar todas las bacterias, levaduras y hongos al inicio y al final de cada ciclo.
- Esterilización: Eliminar todos los microbios no deseados para que solo crezca la Torula deseada.
Composición de TorulaFeed
Calidad de las proteínas
La mezcla desecada enriquecida en proteínas que producimos, TorulaFeed, tiene alrededor de un 50% de proteínas con una elevada puntuación DIAAS para la calidad de las proteínas, de entre 116 y 123 aproximadamente. Tanto la levadura Torula como la proteína de grano se han utilizado durante décadas para sustituir a la soja en la alimentación de peces y animales, y la mezcla rica en proteínas de ambos es muy adecuada para sustituir a la soja. Las proteínas de soja, guisante y haba también se utilizan habitualmente en los alimentos como sustitutos de la carne, pero TorulaFeed tiene menos factores antinutricionales (FAN).
La levadura Torula tiene el doble de lisina que la proteína de grano y la proteína de grano tiene el doble de metionina que la levadura Torula , por lo que juntas tienen una composición de aminoácidos bien equilibrada. No hay ningún beneficio significativo en suplementar TorulaFeed con lisina o metionina.
La medida más moderna de la calidad de las proteínas es la puntuación de aminoácidos digestibles indispensables (DIAAS). Consulte a continuación los valores DIAAS para TorulaFeed de arroz integral, maíz y trigo.
Vitaminas
La levadura Torula está enriquecida en todas las vitaminas del grupo B excepto en vitamina B12, incluidas tiamina, riboflavina y niacina. La levadura Torula también está enriquecida en ergosterol, que puede convertirse en vitamina D2 (ergocalciferol) mediante irradiación UV.
Ácidos grasos
TorulaFeed contiene niveles muy bajos de ácidos grasos, porque la levadura Torula metaboliza los aceites de arroz, maíz, trigo y salvado en proteínas. La figura 3 de Babij (1969) muestra que a medida que se agota la glucosa y la levadura Torula entra en estado estacionario, la cantidad de ácidos grasos dentro de la levadura Torula es muy baja.
Debido a que nuestro proceso convierte el aceite de arroz, maíz y trigo en proteína antes del secado a alta temperatura, debido a que hay niveles muy bajos de ácidos grasos en la levadura Torula para oxidar, y debido a que la levadura Torula contiene una cantidad significativa de trehalosa (antioxidante), no hay olores rancios por el secado o almacenamiento de TorulaFeed. Dado que la vida útil de la levadura Torula inactivada y desecada es de 1-2 años, TorulaFeed también tiene una vida útil de 1-2 años.
Fabricamos tanto piensos para animales como hamburguesas con « TorulaFeed », añadiendo una mezcla 80/20 de aceite de colza y aceite de linaza para enriquecer « TorulaFeed » con cantidades iguales de ácidos grasos omega-6 y omega-3.
Dado que el aceite de canola también contiene antioxidantes tocoferol (vitamina E), los ácidos grasos omega-3 del aceite de linaza no se oxidan cuando este aceite se utiliza para freír u hornear, lo que lo convierte en un aceite ideal para incorporar a las hamburguesas con un equilibrio perfecto de ácidos grasos omega-6 y omega-3. Este aceite también tiene buen sabor. Una mezcla 1:1 de ácidos grasos omega-6 y omega-3 también es muy adecuada para la alimentación de peces, pollos y cerdos.
| Alimentar | Puntuación DIAAS | Proteína / 100 g de alimento | Ácido linoleico (LA) / 100 g de alimento | Ácido alfa-linolénico (ALA) / 100 g de alimento | Proporción LA : ALA |
|---|---|---|---|---|---|
| Arroz integral | 89 | 8.5 g | 0.90 g | 0.04 g | 22.5 |
| Maíz dentado amarillo | 62 | 8.8 g | 2.12 g | .05 g | 42.4 |
| Trigo | 60 | 14.8 g | 0.67 g | .07 g | 9.6 |
| Habas | 55 | 26 g | 0.58 g | 0.05 g | 11.6 |
| Concentrado de proteína de guisante | 82 | 80 g | 1.69 g | 0.32 g | 5.3 |
| Harina de soja | 91 | 49 g | 0.82 g | 0.11 g | 7.5 |
| Levadura Torula | 95 | 50 g | 0.5 g | 0.125 g | 4 |
| TorulaFeed (Arroz) | 116 | 54 g | .25 g | 0.0625 g | 4 |
| TorulaFeed (Maíz) | 123 | 56 g | .25 g | 0.0625 g | 4 |
| TorulaFeed (Trigo) | 116 | 54 g | .25 g | 0.0625 g | 4 |
| Alimentación | Puntuación DIAAS | Proteína / 100 g alimento | Ácido linoleico (LA) / 100 g alimento | Ácido alfa-linolénico (ALA) / 100 g alimento | Proporción LA : ALA |
| Salmón atlántico (salvaje) | 100 | 20 g | 0.17 g | 0.14 g | 1.2 |
| Salmón atlántico (de piscifactoría) | 100 | 20 g | 1.67 g | 0.11 g | 15 |
| Pollo (criado en pastos) | 108 | 21 g | 1.50 g | 0.15 g | 10 |
| Pollo (alimentado con cereales) | 108 | 21 g | 2.20 g | 0.05 g | 44 |
| Huevos (criados en pastos) | 112 | 13 g | 1.00 g | 0.15 g | 6.7 |
| Huevos (alimentados con cereales) | 112 | 13 g | 1.83 g | 0.06 g | 30.5 |
| Cerdo (alimentado con cereales) | 113 | 21 g | 0.50 g | 0.02 g | 25 |
| Carne de vacuno (alimentado con pasto) | 109 | 21 g | 0.20 g | 0.08 g | 2.5 |
| Vacuno (alimentado con cereales) | 109 | 21 g | 0.40 g | 0.02 g | 20 |
| Leche (de pasto) | 114 | 3.3 g | 0.08 g | 0.05 g | 1.6 |
| Leche (en grano) | 114 | 3.3 g | 0.10 g | 0.02 g | 5 |
- ANF (factores antinutricionales): sustancias nocivas que a veces se encuentran en las proteínas vegetales; TorulaFeed no TorulaFeed ninguna, lo que lo convierte en un producto más saludable.
- Puntuación DIAAS: una puntuación que mide la capacidad del organismo para digerir y aprovechar las proteínas (cuanto más alta, mejor). TorulaFeed entre 116 y 123, lo cual es excelente.
- Ergosterol: un compuesto natural presente en la levadura que el organismo puede transformar en vitamina D2.
- Ácidos grasos: los componentes básicos de las grasas; TorulaFeed niveles bajos porque la levadura consume la mayor parte de los aceites del cereal.
- Relación LA:ALA: El equilibrio entre dos tipos de grasas (omega-6 y omega-3); TorulaFeed una proporción saludable de alrededor de 4.
- Lípidos: grasas y aceites; TorulaFeed unos niveles muy bajos, lo que le permite mantenerse fresco durante más tiempo sin volverse rancio.
- Contenido en proteínas: Aproximadamente el 50 % de TorulaFeed proteínas de alta calidad con un buen equilibrio de aminoácidos.
- Vida útil: tiempo durante el cual el producto se mantiene en buen estado y es seguro para su consumo (entre 1 y 2 años si se conserva adecuadamente, debido a su bajo contenido en grasa).
- Vitaminas (vitaminas del grupo B): TorulaFeed naturalmente rico en la mayoría de las vitaminas del grupo B, que favorecen la energía y la salud.
TorulaFeed en piensos para peces y animales y en alimentos
Palatabilidad (sabor) de TorulaFeed
Las proteínas de los cereales y las del salvado contienen muy poco ácido glutámico libre y son relativamente insípidas.
La levadura Torula seca es rica en ácido glutámico, lo que confiere a esta mezcla un sabor apetitoso y carnoso, sin dejar de ser apta para vegetarianos y veganos.
Color de TorulaFeed
La proteína del grano de arroz y trigo es de color neutro, mientras que la del grano de maíz es amarillenta porque contiene carotenoides.
Estos carotenoides pueden ser un problema en acuicultura, sobre todo en especies salmónidas como la trucha arco iris y el salmón. Los altos niveles de inclusión en las dietas de los peces se han relacionado con una pigmentación muscular subóptima, en la que los carotenoides amarillos se depositan en la carne, dando lugar a un tinte amarillento indeseable en lugar del tono rosado o anaranjado preferido de la astaxantina añadida. En el caso de los peces no salmónidos (por ejemplo, el siluro o la tilapia), puede producirse un amarilleamiento similar de los filetes.
Cuando se suministran a las aves de corral, estos carotenoides suelen valorarse por realzar la coloración amarilla de las yemas de huevo y la piel, que es deseable en muchos mercados.
No se observan inconvenientes significativos relacionados con los carotenoides cuando los consumen animales o personas, y a menudo aportan beneficios antioxidantes y para la salud ocular.
La levadura Torula seca es de color tostado o marrón claro y no aporta un color significativo cuando es consumida por peces, animales o personas.
Contenido de ARN de la levadura Torula
Las personas necesitan unos 0,8 g de proteínas al día por kg de peso corporal. Una persona normal pesa unos 62 kg y necesita unos 50 g de proteínas al día. Si la mitad de las necesidades diarias de proteínas son suministradas por TorulaFeed, esto requeriría 25 g de proteínas de TorulaFeed - unos 61 g de TorulaFeed al día, de los cuales serían unos 34 g de levadura Candida utilis al día. En condiciones normales de crecimiento, el contenido de ácido ribonucleico (ARN) de Candida utilis es de aproximadamente el 10% de la materia seca, por lo que 34 g de Candida util is contienen unos 3,4 g de ARN. El consumo diario máximo recomendado de ARN es inferior a 2 g/día, por lo que es necesario reducir el contenido de ARN de Candida utilis para el consumo humano, animal y de pescado.
Disponemos de un método patentado para reducir el contenido de ARN y glucógeno de Candida utilis variando las condiciones de crecimiento. Esto reduce el consumo medio diario de ARN muy por debajo de 1 g/día, al tiempo que reduce el contenido de glucógeno.
El secado a alta temperatura de TorulaFeed tiene un doble propósito: inactivar las células de levadura para hacerlas inviables y seguras para el consumo, al tiempo que mejora la digestibilidad al romper los componentes resistentes de la pared celular. TorulaFeed tiene bajos niveles de lípidos (grasas), por lo que el secado a alta temperatura no produce sabores rancios procedentes del aceite del arroz, el maíz y el trigo. La falta de lípidos en TorulaFeed también hace posible almacenar TorulaFeed en forma seca durante largos periodos (las grasas pueden enranciarse por el oxígeno). Además, está enriquecido en vitaminas del grupo B. Producimos tanto piensos como hamburguesas con TorulaFeed añadiendo una mezcla 80/20% de aceite de canola y aceite de linaza para enriquecer TorulaFeed con cantidades iguales de ácidos grasos omega-6 y omega-3.
Dado que el aceite de canola contiene antioxidantes de tocoferol (vitamina E), los ácidos grasos omega-3 del aceite de linaza no se oxidan cuando se utiliza este aceite para freír u hornear, lo que lo convierte en un aceite ideal para incorporar en las hamburguesas con un equilibrio perfecto de ácidos grasos omega-6 y omega-3. Este aceite también tiene buen sabor. Una mezcla 1:1 de ácidos grasos omega-6 y omega-3 también es muy adecuada para la alimentación de peces, pollos y cerdos.
Aspectos sanitarios de TorulaFeed cuando lo consumen peces, animales y personas
TorulaFeed es saludable para peces, pollos, cerdos y personas. Los índices de conversión alimenticia (kg de alimento/kg de ganancia de peso) son de 1,0-2,0 para el pescado, 1,7-2,0 para el pollo, 2,5-3,5 para el cerdo y 6,0-10,0 para el vacuno (el menos eficiente). El valor alimentario de la levadura Torula data de la Alemania de los años 40. Producción mundial: ~140M de toneladas de aves de corral, 110M de toneladas de cerdos, 90M de toneladas de acuicultura al año.
Ácidos grasos esenciales
Las personas no pueden producir estos ácidos grasos y sin ellos no pueden vivir:
Ácido alfa-linolénico (ALA, omega-3): Salud del corazón/cerebro, antiinflamatorio (en semillas de lino, chía, nueces).
Ácido linoleico (LA, omega-6): Piel/pelo, crecimiento, membranas (en aceites vegetales, frutos secos).
Existen trastornos metabólicos provocados por un consumo excesivo de ácidos grasos omega-6, y TorulaFeed, junto con una mezcla al 80 % de aceite de canola y al 20 % de aceite de linaza, elabora un pienso que contiene cantidades iguales de ALA y LA. El cuerpo humano los convierte en EPA/DHA, y un equilibrio entre ALA y LA en la dieta previene la inflamación causada por un exceso de LA.
La soja, los guisantes y las habas tienen un exceso de omega-6 y carecen de omega-3/EPA/DHA, lo que perjudica la salud de las personas que los consumen, ya sea directa o indirectamente. El consumo de levadura es más saludable.
Factores antinutricionales (FAN) en las legumbres
Leguminosas como la soja, los guisantes y las habas contienen muchos factores antinutricionales que las hacen poco recomendables para la alimentación de peces, animales y personas. Entre ellos se encuentran los inhibidores de la tripsina, las lectinas, los oligosacáridos, el ácido fítico, las saponinas, los antígenos, las isoflavonas y los taninos, todos ellos perjudiciales en los piensos. Los peces carnívoros (salmónidos/camarones) sufren enteritis/problemas de crecimiento con más de un 30% de soja. Los animales jóvenes (lechones/pollitos/terneros) sufren problemas digestivos; las aves de corral padecen diarrea y reducen su crecimiento. La levadura no contiene FAN, por lo que los peces, pollos y cerdos son más sanos.
Mejora de la digestibilidad de TorulaFeed
No hay FAN en los residuos de levadura y grano, pero el fitato y el polisacárido no amiláceo (PNA) arabinoxilano pueden reducir la digestibilidad de TorulaFeed.
Los cereales contienen fitato, que se une al fosfato y provoca la quelación de muchos minerales críticos. Aunque Candida utilis segrega fitasa para liberar el fosfato del fitato, puede ser útil algún suplemento con fitasa durante el crecimiento de TorulaFeed .
El arabinoxilano de los cereales es indigesto para los peces, los pollos, los cerdos y las personas. Aunque la Candida util is segrega xilanasa, algún suplemento de xilanasa durante la fermentación puede aumentar el rendimiento de la Candida utilis (que crece con xilosa y arabinosa) y mejorar la digestibilidad de TorulaFeed.
| Animales | Nivel de inclusión recomendado de TorulaFeed | Fundamentos de la Recomendación |
|---|---|---|
| Salmón | 20% (hasta 25% en algunos ensayos) | Sin efectos adversos para el crecimiento o la salud; posibles beneficios intestinales; una mayor cantidad puede alterar el microbioma en dietas mixtas. |
| Pollo | 20% | Mantiene el rendimiento y el rendimiento de la canal; más alto empeora la eficiencia alimentaria. |
| Cerdo | 20-26% | Sin crecimiento negativo ni diarrea; mejora la eficiencia; hasta un 40% de sustitución proteica. |
| Perro | Hasta el 20 | Alta palatabilidad y digestibilidad, beneficios antiinflamatorios; sin límite reglamentario, pero en consonancia con los estudios. |
| Gato | 20% | Alta palatabilidad y digestibilidad; limitada por problemas de calidad fecal. |
- Pienso acuático: pienso elaborado específicamente para la piscicultura y otros animales acuáticos.
- Peces carnívoros: peces que se alimentan de otros animales (como el salmón); pueden tener problemas digestivos si consumen demasiada soja, pero les va bien con TorulaFeed.
- Enteritis: inflamación intestinal que padecen algunos peces al seguir dietas ricas en soja; se evita con TorulaFeed.
- Sustitutos de la carne de origen vegetal: Alimentos elaborados para que tengan el aspecto y el sabor de la carne, pero utilizando únicamente ingredientes vegetales o de levadura.
- Seitán: un alimento rico en proteínas elaborado a partir de gluten de trigo, que suele mezclarse con levadura nutricional para preparar comidas veganas equilibradas.
- Harina de soja: la fuente de proteínas barata más habitual en la alimentación animal, pero contiene factores antinutricionales que TorulaFeed .
- Comidas veganas: Alimentos elaborados sin ningún producto de origen animal; TorulaFeed ideal para ellas, ya que está elaborado a base de levadura.
Uso de TorulaFeed en la alimentación
TorulaFeed es una mezcla deshidratada de sólidos procesados de arroz, maíz y trigo y levadura Torula que sabe a carne. No requiere refrigeración y puede reconstituirse rápidamente como sustituto saludable de la carne de hamburguesa (carne picada). Se adapta bien a cualquier mercado con consumidores preocupados por la salud, vegetarianos y veganos. Es sabroso, con un perfil de sabor a nuez, ahumado o umami derivado de la levadura, combinado con el sabor más suave, parecido al grano, de los residuos de arroz, maíz y trigo. La levadura Torula está bien establecida como potenciador del sabor en los alimentos, donde se valora por sus cualidades saladas y su capacidad para mejorar la palatabilidad general en diversos productos. Es adecuada para su inclusión en alimentos, porque tanto el grano molido como la levadura Torula están reconocidos como seguros para el consumo (la levadura Torula tiene el estatus GRAS de la FDA), y porque productos similares de proteína unicelular a base de levadura o sustratos fermentados ya están incorporados en artículos como condimentos, cremas para untar, sopas, salsas, aperitivos y alternativas vegetarianas.
TorulaFeed no contiene carbohidratos dietéticos, tiene un buen equilibrio de aminoácidos esenciales y es bajo en grasas (sin lípidos), lo que lo convierte en un complemento especialmente saludable para nuestra dieta.
TorulaFeed Se produce con un contenido reducido de ácido ribonucleico (ARN), lo que resuelve los problemas derivados de los niveles elevados de ácido úrico provocados por un alto contenido en ácidos nucleicos. El proceso descrito utiliza enzimas de calidad alimentaria y una cepa de levadura ampliamente utilizada en la industria alimentaria, lo que respalda su idoneidad.
- Levadura nutricional: Torula inactiva (muerta) que se utiliza como ingrediente alimentario por su sabor salado y su contenido en proteínas.
- Proteína de origen vegetal: proteína procedente de fuentes no animales, como los cereales, la soja o la levadura; TorulaFeed una opción saludable y asequible.
- TorulaFeed la alimentación: uso de este producto de levadura rico en proteínas como ingrediente en alimentos para el consumo humano, con el fin de aportar un plus de valor nutricional y sabor.
- Sabor umami: un sabor sabroso, similar al de la carne o al de un caldo, que TorulaFeed aportar a los platos.
- Apto para veganos: adecuado para personas que no consumen productos de origen animal; TorulaFeed a base de levadura y funciona bien en recetas veganas.
- La levadura en la alimentación diaria: la mayoría de las personas ya consumen levadura a diario en el pan; TorulaFeed una forma similar, segura y nutritiva.
Recetas con TorulaFeed para hamburguesas veganas
Elementos comunes a todas las recetas
El aceite es una mezcla 80/20% de aceite de canola y aceite de linaza, opcionalmente complementado con sabores como la trufa.
El aglutinante puede ser metilcelulosa E461 o linaza molida. Si es linaza molida, añada la misma cantidad de aceite de canola.
La adición de aceite de canola hace que la proporción entre ácidos grasos omega-6 y omega-3 sea de 1:1, y añade antioxidantes.
Receta básica de hamburguesa vegana baja en carbohidratos
Esta sencilla receta enfatiza el sabor TorulaFeed con un aglutinante para una textura firme. Está mínimamente condimentada para resaltar el umami de la levadura Torula , manteniendo bajos los carbohidratos netos. Rinde 4 hamburguesas (unos 100 g cada una después de la cocción).
Ingredientes:
200g TorulaFeed
15 g de aglutinante; absorbe la humedad
5 g de mezcla de especias (por ejemplo, cebolla en polvo, ajo en polvo, pimentón ahumado)
2 g de sal
150-180 ml de agua (ajustar la consistencia)
10 g de aceite (para mezclar o cocinar; añade un mínimo de carbohidratos)
Instrucciones:
Mezclar en un bol el TorulaFeed, el aglutinante, las especias y la sal.
Incorporar poco a poco el agua y el aceite, removiendo hasta que se forme una masa cohesiva (dejar reposar 10-15 minutos para que gelifique y ligue).
Dividir en 4 porciones y formar hamburguesas.
Freír en una sartén antiadherente a fuego medio durante 4-5 minutos por cada lado hasta que estén crujientes u hornear a 190°C (375°F) durante 15-20 minutos.
Sírvelo con aderezos bajos en carbohidratos como rodajas de tomate o queso vegano.
Notas nutricionales:
Unos 19,6 g de proteínas por hamburguesa
Sin carbohidratos netos por hamburguesa
Alrededor de 1 g de ácidos grasos omega-6 y 1 g de ácidos grasos omega-3 por hamburguesa
Receta de hamburguesa vegana baja en carbohidratos con espinacas
Esta variación añade espinacas finamente picadas para añadir humedad y nutrientes, aglutinante sin huevos ni cereales. Mantiene un recuento bajo de carbohidratos con un perfil de sabor fresco y verde. Rinde 4 hamburguesas.
Ingredientes:
200g TorulaFeed
100 g de espinacas frescas (picadas y marchitas para reducir el volumen)
Carpeta de 12 g
5 g de hierbas y especias (por ejemplo, albahaca, comino, pimienta negra)
2 g de sal
120 ml de agua
8 g de aceite (para marchitar las espinacas y ligarlas)
Instrucciones:
Escaldar las espinacas picadas en 4 g de aceite a fuego medio durante 2-3 minutos, después enfriar.
Mezclar TorulaFeed, aglutinante, hierbas, especias y sal.
Incorporar las espinacas marchitas, el agua y el aceite restante; dejar reposar 10 minutos para que se liguen.
Formar 4 hamburguesas y asarlas a la parrilla o a la sartén durante 5 minutos por cada lado.
Disfrútalo sobre un lecho de verduras para una comida ultra baja en carbohidratos.
Receta de hamburguesa vegana baja en carbohidratos de berenjena y especias
Incorpora berenjena asada para una textura ahumada y carnosa, esta fórmula utiliza el aglutinante para hacer una hamburguesa firme, resultando en ~8g de carbohidratos netos por hamburguesa. La berenjena añade volumen sin proteínas ni carbohidratos significativos. Rinde 4 hamburguesas.
Ingredientes:
200g TorulaFeed
80 g de berenjena (cortada en dados y asada)
Encuadernadora 14g
6 g de especias (por ejemplo, chile en polvo, cilantro, cúrcuma)
2 g de sal
140 ml de agua
10 g de aceite (para tostar y mezclar)
Instrucciones:
Corte la berenjena en dados, mézclela con 5 g de aceite y ásela a 200°C durante 15 minutos hasta que esté blanda.
Triture ligeramente la berenjena asada y mézclela con TorulaFeed, el aglutinante, las especias y la sal.
Añadir el agua y el aceite restante; dejar que la mezcla se hidrate durante 15 minutos.
Formar 4 hamburguesas y hornearlas a 190°C durante 20 minutos, dándoles la vuelta una vez, o freírlas en la sartén.
Acompáñelo con verduras en escabeche para darle un toque picante.
Utilización de metilcelulosa E461 como aglutinante
Los líderes del mercado de hamburguesas veganas son Impossible Burger, Beyond Burger, Gardein Ultimate Plant-Based Burger, Lightlife Plant-Based Burger e Incogmeato Burger Patties. Todas ellas utilizan metilcelulosa E461 como aglutinante en sus hamburguesas vegetales, lo que produce una textura más jugosa y parecida a la carne que algunas personas prefieren. La metilcelulosa se reafirma al calentarse, lo que ayuda a las hamburguesas a mantener la forma durante la cocción y ofrece un bocado jugoso al enfriarse. La metilcelulosa se obtiene de la fibra de celulosa de origen vegetal, está aprobada para uso alimentario en todo el mundo y es relativamente barata.
Utilizar la linaza como aglutinante
La linaza molida, combinada con cantidades iguales de aceite de canola, también es un aglutinante saludable. No es tan firme al cocinar, pero algunos consumidores opinan que es más natural que la metilcelulosa, que aporta cantidades iguales de ácidos grasos omega-6 y omega-3 y que es bastante sabrosa. Combinado con los antioxidantes del aceite de canola, no produce sabores desagradables por la peroxidación al freír.
Coste de las proteínas en los alimentos
Al comparar el coste por kg de proteína de distintos alimentos, las hamburguesas de carne vegana disponibles en el mercado son 3 veces más caras que la carne picada de vacuno y casi 50 veces más caras que la TorulaBurger (véase más abajo). Las hamburguesas de carne vegana se comercializan para consumidores adinerados que no son sensibles al coste de los alimentos, mientras que TorulaBurger es una fuente de proteínas de bajo coste tan saludable como el salmón, pero a 1/30 del precio por kg de proteína del salmón.
| Fuente de proteínas | Coste al por menor por kg de proteína |
|---|---|
| Hamburguesa Imposible Patty | 157 $/kg |
| Más allá de la hamburguesa Patty | 124 $/kg |
| Filete de salmón (atlántico, de piscifactoría) | 85 $/kg |
| Carne picada (85-90% magra) | 51 $/kg |
| Huevos | 48 $/kg |
| Lomo de cerdo (deshuesado, con piel) | 31 $/kg |
| Pechuga de pollo (deshuesada, sin piel) | 30 $/kg |
| TorulaBurger | 3 $/kg |
- Aglutinante: un ingrediente (como las semillas de lino) que ayuda a mantener unidas las hamburguesas veganas para que no se deshagan al cocinarlas.
- Perfil de sabor a frutos secos, ahumado o umami: el agradable sabor sabroso, ligeramente a frutos secos o ahumado que TorulaFeed a las hamburguesas y otros alimentos.
- Sustituto de la carne de origen vegetal: una hamburguesa o una chuleta elaborada sin carne real, utilizando ingredientes como TorulaFeed proteínas y textura.
- Mejora de la textura: cómo TorulaFeed las hamburguesas veganas tengan una textura y una sensación en boca mejores, similares a las de la carne.
- TorulaBurger™: Marca comercial de hamburguesas o filetes veganos elaborados con TorulaFeed ingrediente proteico principal.
- Hamburguesa vegana: una hamburguesa sin carne apta para veganos, a la que a menudo se le añade TorulaFeed mejorar su valor nutricional, su sabor y su consistencia.
Quiénes somos
-
Edward Hamrick
El presidente
, Ed, se licenció con honores en Ingeniería y Ciencias Aplicadas por el Instituto Tecnológico de California (Caltech). Trabajó durante tres años en la NASA/JPL en los proyectos «International Ultraviolet Explorer» y «Voyager», y durante diez años en Boeing como ingeniero de sistemas sénior y director de ingeniería. Posteriormente, Ed trabajó durante cinco años en Convex Computer Corporation como ingeniero de sistemas y director de ingeniería de sistemas. Ed lleva 25 años siendo un empresario de éxito.Ed fundó Hamrick Engineering en 2013 y se ha centrado principalmente en el desarrollo de patentes para el sector de los biocombustibles.
-
Alex Ablaev, MBA, doctor
Responsable sénior de desarrollo de negocio internacional.
Alex trabajó anteriormente en la división de hidrólisis enzimática de Genencor y es presidente de la Asociación Rusa de Biocombustibles, así como director general de NanoTaiga, una empresa rusa que utiliza las tecnologías de CelloFuel.
-
Alan Pryce, ingeniero colegiado (CEng)
Ingeniero jefe
Alan es un ingeniero mecánico profesional con amplia experiencia —ingeniero colegiado (CEng) y miembro de la Institución de Ingenieros Mecánicos (IMechE)—, con más de 10 años de experiencia en el diseño mecánico y la gestión de proyectos de automatización industrial en fábricas del Reino Unido y de toda Europa. Lleva más de 30 años trabajando como consultor sénior de diseño y director de proyectos en Frazer-Nash Consultancy Ltd, donde ha participado en numerosos contratos de diseño y construcción en los sectores militar, ferroviario, manufacturero y nuclear.
-
Beverley Nash
Director de Marketing
Beverley lleva más de 30 años al frente de Nash Marketing y cuenta con una amplia experiencia en la planificación y el desarrollo de estrategias de marketing, tanto para empresas nuevas como para aquellas ya consolidadas. Beverley ha trabajado para numerosas empresas internacionales del sector técnico y ha sido responsable tanto de la planificación como de la gestión de numerosos programas relacionados con todos los aspectos del crecimiento de la empresa y de los productos.
-
Daniel Cobelo
Jefe de Ventas – EE. UU. y América
Daniel dirige el departamento de ventas y desarrollo de licencias de las tecnologías de CelloFuel en toda la región. Aporta una amplia experiencia en desarrollo empresarial, alianzas estratégicas, ventas internacionales y tecnologías emergentes, con trayectoria profesional en Estados Unidos, Latinoamérica, Europa y Asia. Daniel también ha representado a empresas tecnológicas en importantes conferencias internacionales sobre biocombustibles, etanol y energías renovables, estableciendo relaciones con líderes del sector en los mercados mundiales.
-
Maria Kharina, doctora
Investigador sénior en microbiología
María tiene un doctorado en Biotecnología y es investigadora con más de 10 años de experiencia. Se encarga de los experimentos microbiológicos para validar las tecnologías de CelloFuel. María fue becaria Fulbright en Estados Unidos entre 2016 y 2017.
-
Dr. Ryan P. O'Connor
Abogado especializado en patentes
El Dr. O’Connor ofrece servicios de consultoría en estrategia de propiedad intelectual y tramitación de patentes. Es licenciado en Ingeniería Química por la Universidad de Notre Dame y doctor en Ingeniería Química por la Universidad de Minnesota. Ha presentado más de 1.000 solicitudes de patente en EE. UU. y en el marco del PCT, y está colegiado en el Colegio de Abogados de Patentes de la Oficina de Patentes y Marcas de Estados Unidos.
Control de la contaminación en el cultivo de levaduras
US12297423B2 (EE. UU.) estado: Concedida
Estado: CN118043470A (China): Publicado
Estatus RU2826104 (Rusia): Concedido
BR112024003499 (Brasil) estado: Concedida
Métodos de fermentación de cultivos ricos en carbohidratos
US9499839 (EE.UU.) Estado: Concedido
Estatus RU2642296 (Rusia): Concedido
Estado: BR112016005352 (Brasil): Concedida
Estado: CN107109440B (China): Concedido
Estado EP3140411 (Unión Europea): Concedida
AR106148A1 (Argentina) status: Concedida
Estatus IN328228 (India): Concedida
Notificación de la concesión por parte de la Oficina de Patentes de Ucrania
Método de fermentación de tallos de la familia Poaceae
Estado: US9631209 (EE.UU.): Concedido
Estatus RU2650870 (Rusia): Concedido
Estado EP3277825B1 (UE): Concedida
Estatus MX363750B (México): Concedido
Estado: CN107849585B (China): Concedido
Estado: BR112017008075 (Brasil): Concedida
Métodos y aparatos para separar el etanol de la biomasa fermentada
Estado: US10087411 (EE.UU.): Concedido
Estatus RU2685209 (Rusia): Concedido
Estado EP3541489A1 (UE): Concedida
Estatus MX371710 (México): Concedido
Estado: BR112018075838A2 (Brasil): Concedida
Estatus IN332722 (India): Concedida
CA3025016A1 (Canadá) status: Concedida
Estatus UA119630C2 (Ucrania): Concedido
Métodos y sistemas para producir azúcares a partir de sustratos ricos en hidratos de carbono
Estatus US9194012 (EE.UU.): Concedido
RU2600126 (Rusia) estado: Concedida
CA2884907 (Canadá) status: Concedida
Estado: CN105283468 (China): Concedido
Estado EP3004178 (Unión Europea): Concedido